Sprog
En CNC fjederspolemaskine er den vigtigste investering for en fjederproducent, der ønsker at forblive konkurrencedygtig. I modsætning til mekaniske spolemaskiner, der er afhængige af knast og endestop, styrer en CNC-fjederoprulningsmaskine trådfremføring, spolepunktsposition, pitchbevægelse og skærehandling gennem synkroniserede servoakser. Resultatet er gentagelig spolegeometri, hurtigere opsætningsændringer og meget lavere skrothastigheder. Hvis din produktionsplan omfatter trykfjedre, forlængerfjedre eller torsionsfjedre med tolerancer snævrere end 0,05 mm, så er en moderne CNC spolemaskine ikke valgfri; det er basislinjen. Denne guide forklarer, hvordan disse maskiner fungerer, hvad aksenumrene faktisk betyder, hvilke specifikationer du skal sammenligne, og hvordan du matcher en maskine til dine reelle produktionsforhold.
Arbejdsprincippet er opdelt i fem trin: trådretning, trådfremføring, oprulning, pitch-kontrol og skæring. Tråden trækkes fra en spole eller et elektrisk trådfremføringsstativ, passerer gennem et sæt retteruller, der fjerner støbning og krumning, og går derefter ind i fremføringsrullerne. Fremføringsrullerne skubber tråden mod et spolepunkt eller omkring en dorn. Efterhånden som tråden bevæger sig frem, bestemmes fjederens ydre diameter af opviklingspunktets position. Et servodrevet pitchværktøj bevæger sig vinkelret på trådbanen og skaber mellemrummet mellem tilstødende spoler. Når det programmerede antal spoler er nået, adskiller et skæreblad fjederen fra den indkommende ledning, og styresystemet starter straks den næste cyklus.
Det, der gør CNC-versionen fundamentalt forskellig fra en mekanisk maskine, er, at hver formningsparameter er en programmerbar numerisk værdi. På en mekanisk coiler ændrer du den ydre diameter ved manuelt at løsne en låsemøtrik og flytte en knast. På en CNC-maskine indtaster du den ydre diameter i kontrolskærmen og servoaksen positionerer sig automatisk. Ifølge produktionsdata offentliggjort i fjedermaskinindustrien reducerer dette skift opsætningstiden for en typisk kompressionsfjeder fra omkring 40 til 60 minutter på en mekanisk maskine til omkring 5 til 10 minutter på en velprogrammeret CNC-model. Tabellen nedenfor sammenligner de to maskintyper på tværs af de faktorer, der betyder mest på værkstedet.
| Sammenligningselement | Mekanisk rullemaskine | CNC fjeder coiling maskine |
|---|---|---|
| Opsætningstid pr. fjedertype | 30 til 60 minutter | 5 til 10 minutter |
| Dimensionel repeterbarhed | Afhænger af operatørens dygtighed | Konsistent inden for 0,01 til 0,03 mm |
| Værktøjsændringer | Flere knaster og fysiske stop | Programændring plus et par værktøjspositioner |
| Evne til at fremstille komplekse former | Meget begrænset | Flerakset formning af kroge, pigtails og bøjninger |
| Dataregistrering og kvalitetssporing | Ikke tilgængelig | Indbygget i styresystemet |
Antallet af akser på en CNC fjederspolemaskine bestemmer, hvor mange uafhængige bevægelser der kan udføres samtidigt. A 3-akset maskine styrer typisk trådfremføring, spolepunkt eller hovedknast og stigning. Denne konfiguration dækker størstedelen af standard kompressions- og forlængerfjedre. A 5-akset maskine tilføjer værktøjsakser, der tillader mere komplekse formningsoperationer såsom at bøje pigtail-ender, producere sektioner med variabel stigning og dannelse af torsionsfjederben med tæt tolerance. A 6-akset eller 7-akset maskine , såsom TK-760-klassen, giver endnu mere formningsfrihed og kan håndtere tråddiametre i den tungere ende af skalaen.
Højaksemaskiner har også betydning, når du producerer forskellige fjederfamilier på den samme maskine. For eksempel har en producent, der fremstiller både ophængsfjedre til biler og små præcisionsforlængerfjedre, brug for ekstra akser til at håndtere forskellige værktøjsopsætninger uden fysisk at genopbygge formningsområdet. Den praktiske regel er enkel: Køb ikke flere akser, end dit produktmix kræver, fordi hver ekstra akse tilføjer omkostninger og programmeringskompleksitet. Men hvis du har en jobshop, der kører en bred vifte af ordrer, undgår en 5-akset eller højere maskine flaskehalsen med hyppige værktøjsskift.
 TK-320B 3-akset CNC fjederrullemaskine til 3,0 mm tråd Denne 3-aksede maskine dækker det populære 0,5-3,0 mm trådområde med uafhængig pitch-kontrol, dobbeltsproget grænseflade og manuel prøvefremstilling, velegnet til produktion med middel kapacitet uden at overforbruge ekstra akser. Se produkt →
Købere fokuserer ofte på pris og mærke, men de reelle udvælgelseskriterier er tekniske. De fem specifikationer, der bestemmer, om en maskine passer til din produktion, er tråddiameterområde, maksimal fjederydre diameter, fremføringshastighed, antal akser og styresystemkapacitet. Tråddiameterområdet er det første filter: en maskine, der er klassificeret til 0,5 til 3,0 mm tråd, kan ikke økonomisk producere en 6 mm trådfjeder. Modelnumre i de fleste producenters serier giver en hurtig indikation af kapacitet. En TK-320-model er for eksempel bygget op omkring 3,0 mm wire-klassen, mens en TK-760-model er rettet mod tungere ledninger i intervallet 6,0 til 7,0 mm.
| Specifikation | Typisk rækkevidde | Hvorfor det betyder noget |
|---|---|---|
| Tråddiameter | 0,3 mm op til 6,0 mm eller mere | Bestemmer hvilke fjederstørrelser du overhovedet kan producere |
| Maksimal fjeder ydre diameter | 10 mm til 80 mm afhængig af model | Begrænser det fysiske formningsrum inde i maskinen |
| Foderhastighed | 30 til 120 m/min | Påvirker direkte cyklustid og output pr. skift |
| Antal akser | 3 til 12 akser | Definerer geometrisk formningsfrihed og fleksibilitet |
| Kontrolsystem type | Industriel pc med servo-drivere | Påvirker programmeringslethed, hukommelse og diagnosticeringsevne |
Overse ikke kontrolsystemet. En maskine med høj mekanisk nøjagtighed, men en dårligt designet kontrolgrænseflade, vil koste dig timers programmeringstid. Se efter et kontrolsystem, der understøtter grafisk input af fjederparameter, realtidsovervågning af hver servoakse, lagring af mange programopskrifter og standard USB- eller netværksdataoverførsel. Disse funktioner reducerer direkte omstillingstiden og gør det realistisk for én operatør at overvåge fire til seks maskiner.
 TK-335 3-akset CNC fjederrullemaskine med nem kontrol Tilbyder den samme 3-akse konfiguration som TK-320B, men designet til effektiv programmering, understøtter denne model hurtige skift gennem grafisk parameterinput og multi-maskine overvågning, ideel til butikker, der har behov for forenklet betjening. Se produkt →
En CNC fjeder coiling maskine fungerer ikke alene. Trådfremføringssystemet er hjertet af konsistens. Hvis trådfremføringen glider eller vibrerer, svinger fjederstigningen og den ydre diameter selv på en perfekt afstemt maskine. Seriøse producenter leverer forstærkede fremføringsruller, en trådudretter og eventuelt et elektrisk trådfremføringsstativ, der aktivt fører tråden ind i maskinen under lav spænding. Et trådfremføringsstativ som SLB-2800-typen forbedrer stabiliteten, især ved brug af tunge trådspoler, fordi det forhindrer tråden i at filtre sig og reducerer belastningen på hovedfremføringsrullerne.
Skærekvalitet er den næsthyppigste kilde til defekter. En servoskæranordning giver et renere snit og bedre fjederendekvalitet end en mekanisk skæreknast, fordi skærehastigheden og timingen er programmerbare. For fjedre, der kræver lukkede og slebne ender, skal spoleudgangen føres jævnt ind i en fjedersliber; til forlængerfjedre med kroge har du brug for formværktøjet og en trådbøjningsfunktion, der leveres med en 5-akset eller højere konfiguration. Planlæg først hele proceslinjen, og vælg derefter den spolemaskine, der passer til den.
Præcision citeres normalt på to måder: positioneringsopløsning og repeterbarhed. Positioneringsopløsning refererer til den minimale programmerbare bevægelse af hver servoakse, ofte 0,01 mm eller bedre på moderne kinesiske og europæiske maskiner. Repeterbarhed refererer til, hvor konsekvent maskinen vender tilbage til den samme position over mange cyklusser. For fjederproduktion er repeterbarhed det vigtigere tal, fordi fjederspecifikationer som fri længde og ydre diameter er direkte produceret af aksepositioner. En velholdt CNC fjeder coiling maskine kan holde fjederfri længde inden for 0,1 mm og ydre diameter inden for 0,03 mm på et stabilt produktionsforløb.
Den praktiske konsekvens er, at du bør definere dine tolerancekrav, før du anmoder om et tilbud. Hvis dine fjedre er til bilsæder eller medicinsk udstyr, er toleranceklassen strammere, og maskinen har brug for en mere stiv ramme, bedre styreskinner og servomotorer af højere kvalitet. Hvis dine fjedre er til generel hardware, så er en standard 3-akset maskine sandsynligvis nok. At bede flere leverandører om at bekræfte, at deres maskine kan holde den krævede tolerance på en testfjeder er den bedste måde at eliminere risiko på, og enhver pålidelig producent vil acceptere en prøveordre.
Forretningsgrundlaget for at udskifte en gammel mekanisk coiler med en CNC fjeder coiling maskine er normalt baseret på tre tal: cyklus tid, skrot rate og arbejdsomkostninger. En CNC-maskine kan køre med højere fremføringshastighed, fordi servostyring holder trådbevægelsen stabil, især når der dannes små trykfjedre. Typiske cyklustider falder med 15 til 30 procent sammenlignet med en mekanisk maskine på samme fjederdesign, og skrot fra dimensionsdrift er praktisk talt elimineret.
Arbejdsbesparelser kommer fra drift med flere maskiner og hurtig omstilling. En produktionsleder, der kører fire mekaniske maskiner, har brug for én operatør pr. maskine i det meste af skiftet. Den samme operatør kan styre fem eller seks CNC-maskiner, fordi programmeringsændringer udføres på kontrolpanelet, og overvågningen er sjældent kontinuerlig. Tilføj reduktionen i værktøjsomkostninger, da CNC-maskiner har brug for færre fysiske knaster, og tilbagebetalingsperioden er normalt mellem 18 og 30 måneder for en lille til mellemstor fjederfabrik. En detaljeret sammenligning af maskinproduktivitet vises i vores operationelle vurdering af CNC versus traditionelle fjederproduktionsmetoder på virksomhedens nyhedsside , som dokumenterer virkelige produktionseksempler.
CNC fjeder coiling maskiner er pålidelige, men deres nøjagtighed afhænger af nogle få vedligeholdelsesdiscipliner. De kritiske kontrolpunkter er fremføringsrullerne, styreskinnerne, smøresystemet, servomotorerne og el-kabinettet. Fremføringsruller slides over tid og bør inspiceres hver måned for flade pletter og rilleslid. Styreskinner har brug for ren smøring for at opretholde aksepositioneringsnøjagtigheden. Kontrolsystemet bør sikkerhedskopieres regelmæssigt, så programopskrifter og kalibreringsparametre ikke går tabt.
At springe disse trin over bryder ikke maskinen med det samme, men det eroderer gradvist dimensionsstabiliteten. De mest almindelige feltreparationsproblemer på CNC-spoler, såsom inkonsekvent stigning eller svingende ydre diameter, spores oftest til slidte fremføringsruller eller en løs styreskinne snarere end til det elektroniske styresystem. God vedligeholdelse er derfor en direkte investering i outputkvalitet.
CNC fjeder coiling maskiner fodrer næsten alle konstruerede produkter, der bruger en fjeder. De tre største applikationsblokke efter volumen er bil- og mobilitetskomponenter, elektroteknik og medicinsk udstyr. I bilindustrien produceres affjedringsfjedre, ventilfjedre, bremsereturfjedre og sædefjedre i meget store partier, hvilket gør omstillingshastigheden og multiaksekapaciteten af CNC-spoler særligt værdifulde. Mobilitets- og bilapplikationssegmentet kræver også stram sporbarhed, og CNC-maskiner kan logge produktionsparametre pr. batch, hvilket understøtter kvalitetsdokumentation. Elektrotekniske applikationer kræver små præcisionsfjedre til kontakter, stik og relæer, hvor ledningsdiameteren normalt er under 1,0 mm, og ren skæring er afgørende.
Fjedre til medicinsk udstyr går endnu længere i præcision og kræver ofte gratfrie ender og nøjagtige mekaniske egenskaber. I disse applikationer giver en 5-akset eller 6/7-akset maskine den nødvendige værktøjsbevægelse til at producere komplekse endekroge uden sekundære operationer. Luft- og rumfarts- og telekommunikationssektoren har lignende krav, men med mindre batchstørrelser og mere eksotiske trådmaterialer. For et detaljeret kig på, hvordan fjedermaskiner betjener køretøjsproduktionslinjer, se vores applikationsoversigt for mobilitet og bilindustrien . En maskine med tungere trådkapacitet, såsom TK-760 6/7-akset coiler, dækker den bredere diameterspredning, der er typisk for leverandører af industriudstyr.
 TK-760 6/7-akset CNC fjederrullemaskine til kraftig tråd Med 6 eller 7 akser, der dækker 6,0–7,0 mm tråd, håndterer denne maskine komplekse endekroge og forskellige snittyper, hvilket gør den essentiel til medicinske, rumfarts- og industrielle fjedre, der kræver præcision og alsidighed. Se produkt →
Selv med en god CNC fjeder coiling maskine, kan der opstå kvalitetsproblemer, når maskinen, værktøjet eller trådforholdene ændrer sig. Løsning af dem kræver en systematisk kontrolordre: Kontroller først ledningskvaliteten, inspicér derefter den mekaniske opsætning og gennemgå til sidst programparametrene. Tabellen nedenfor viser de hyppigst rapporterede problemer og den standard korrigerende tilgang, der bruges af serviceteknikere.
| Defekt | Mest sandsynlig årsag | Korrigerende handling |
|---|---|---|
| Udvendig diameter for stor eller for lille | Spolepunktet er slidt eller forkert justeret | Geninstaller spolepunktet og bekræft diameteren på en testfjeder |
| Pitch varierer hen over foråret | Slid på fremføringsrullen eller pitchværktøjet | Udskift fremføringsrullerne, kontroller stigningsværktøjets kontaktflade |
| Ledningen knækker ofte | Forkert glattejernsindstilling eller materialehårdhed | Reducer glattejernets tryk, bekræft trådens trækstyrke |
| Afskåret ende er bøjet eller revet | Skæreklinge sløv eller forskydningstidspunkt forkert | Slib eller udskift klinge, juster forskydningsaksens timing |
| De første stykker efter opsætning er uden for tolerance | Programmet er ikke optimeret til tilbagespring | Juster kompensationsværdier i styresystemet |
Kerneforskellen er, hvordan bevægelse genereres og kontrolleres. En mekanisk maskine bruger knaster, gear og endestopkontakter, så ændring af et fjederdesign betyder ændring af fysiske knaster og stop. En CNC-maskine bruger servomotorer til hver akse, og hver bevægelse er defineret af numeriske programværdier. Dette giver enklere omstilling, højere repeterbarhed og mulighed for at lave komplekse fjederformer, som en mekanisk maskine ikke kan.
Til lige kompressionsfjedre med flade lukkede ender og ingen specielle pigtailbøjninger er en 3-akset maskine det økonomiske valg. Vælg 5 akser, hvis du skal lave fjedre med præcisionsende kroge, variabel spoleafstand eller mere komplekse klip-og-form-sekvenser. Vælg 6 til 7 akser, når produktmixet er bredt, og du ønsker maksimal værktøjspositioneringsfleksibilitet på tungere wire.
Maskinen kan behandle enhver tråd, der kan oprulles og skæres med det tilgængelige værktøj. Typiske materialer omfatter oliehærdet fjederstål, hårdttrukket kulstofståltråd, rustfri ståltråd, fosforbronze, berylliumkobber og musiktråd. De vigtigste begrænsninger er maskinens tråddiameterområde og materialets hårdhed. Nogle højstyrketråde kræver hårdmetalfremføringsvalser og værktøj for at opnå en rimelig værktøjslevetid.
For et design, der bruger den samme tråddiameter og lignende værktøjspositioner, er omstillingen blot et spørgsmål om at indlæse det gemte program og placere to eller tre værktøjer; dette tager 5 til 15 minutter. Hvis tråddiameteren ændres, eller der kræves andet værktøj, skal du tillade 20 til 40 minutter afhængigt af maskinens adgang. Dette er stadig væsentligt hurtigere end en mekanisk maskine, hvor nye knaster skal monteres og justeres.
Ja, med det korrekte værktøjssæt og nok akser. Kompressionsfjedre har brug for et spolepunkt, midterstift eller dorn og stigningsværktøj. Forlængerfjedre har brug for ekstra værktøj til at danne endekrogene, hvorfor en 5-akset maskine generelt anbefales. Torsionsfjedre med lige ben har brug for benbøjningsværktøj. En enkelt 5-akset eller 6/7-akset maskine kan dække alle tre fjederfamilier, hvis tråddiameterområdet matcher dine dele.
Hold fremføringsrullerne rene og korrekt pressede, bekræft, at trådudretteren er indstillet til den faktiske tråddiameter, og brug et korrekt strammet trådfremføringsstativ for at forhindre tråden i at trække ujævnt. Kontroller også indføringsvalsens rille med jævne mellemrum; en slidt rille ændrer den effektive fremføringsdiameter og forårsager længdefejl. Overvågning af det første stykke af hvert skift mod den programmerede længde fanger drift, før det bliver til scrap.
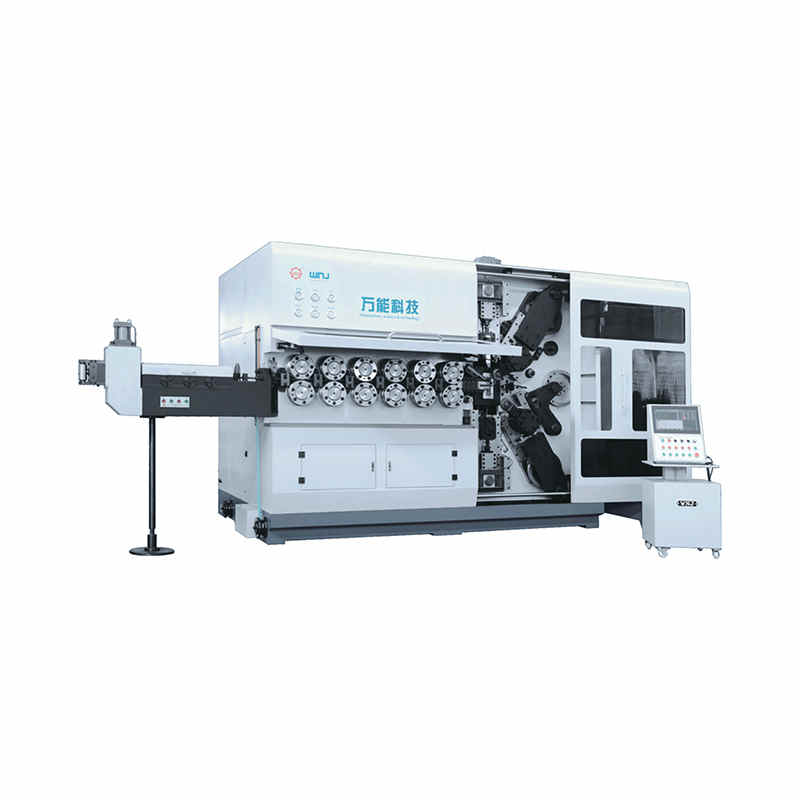
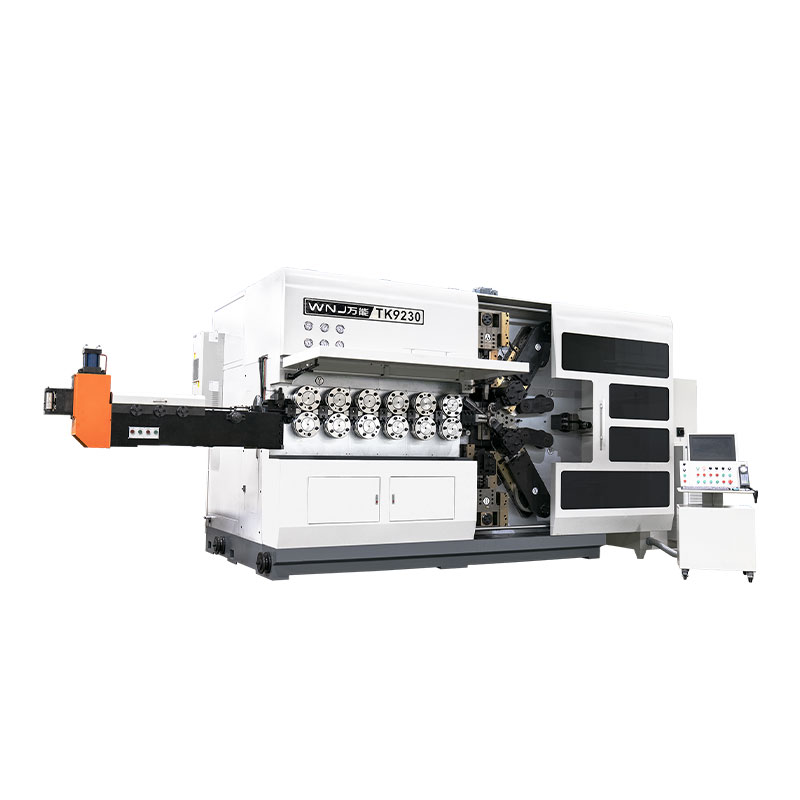
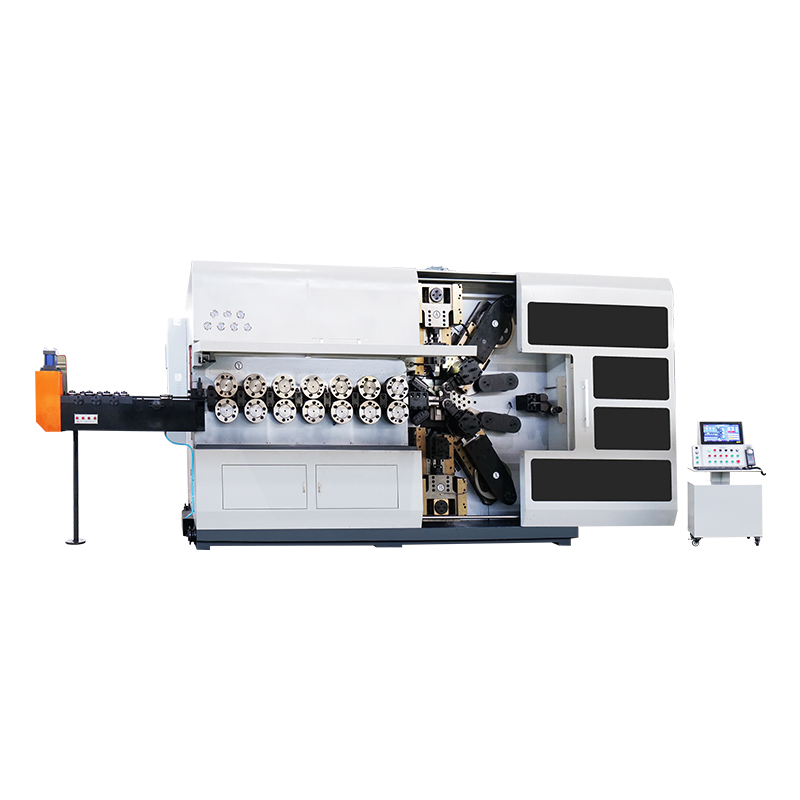
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer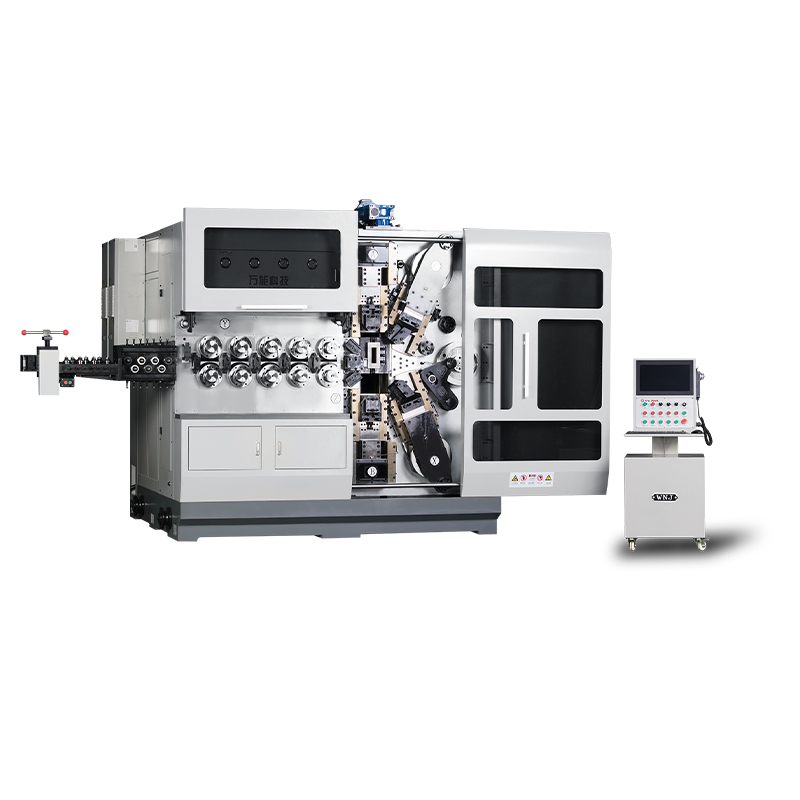
TK12120 TK-12120 12AXES CNC FJEDER KOLEMASKINE ...
Se detaljer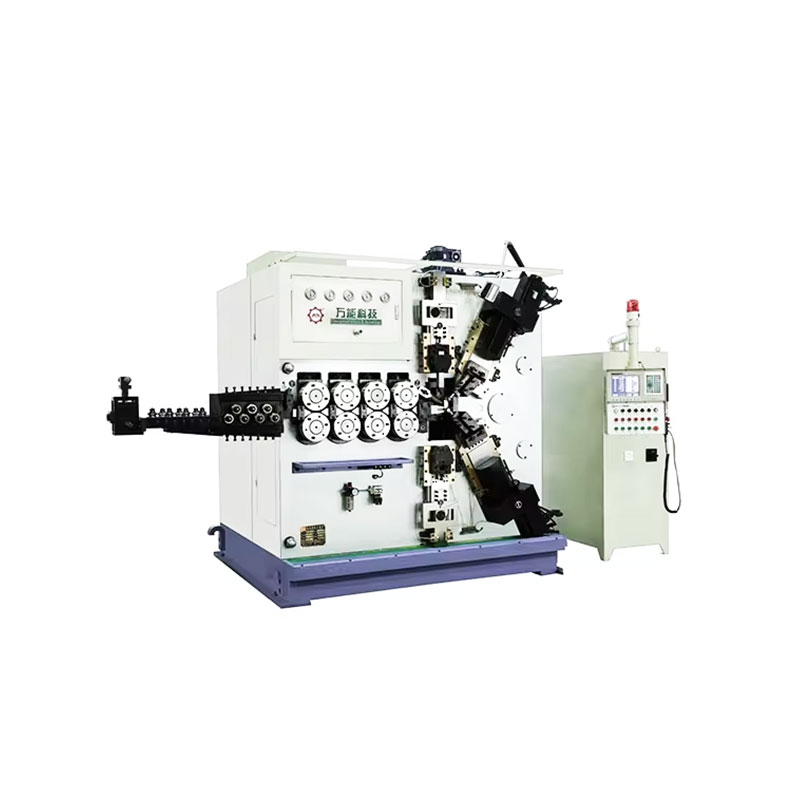
TK-6160 TK-6160 CNC FJEDERRULLEMASKINE ...
Se detaljer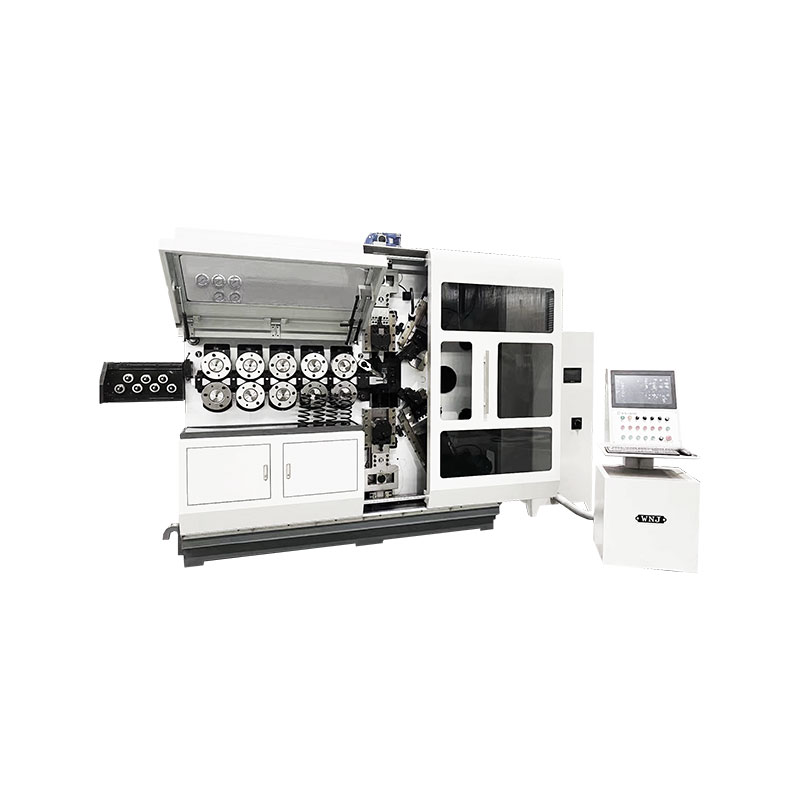
TK-6120 TK-6120 CNC FJEDERRULLEMASKINE ...
Se detaljer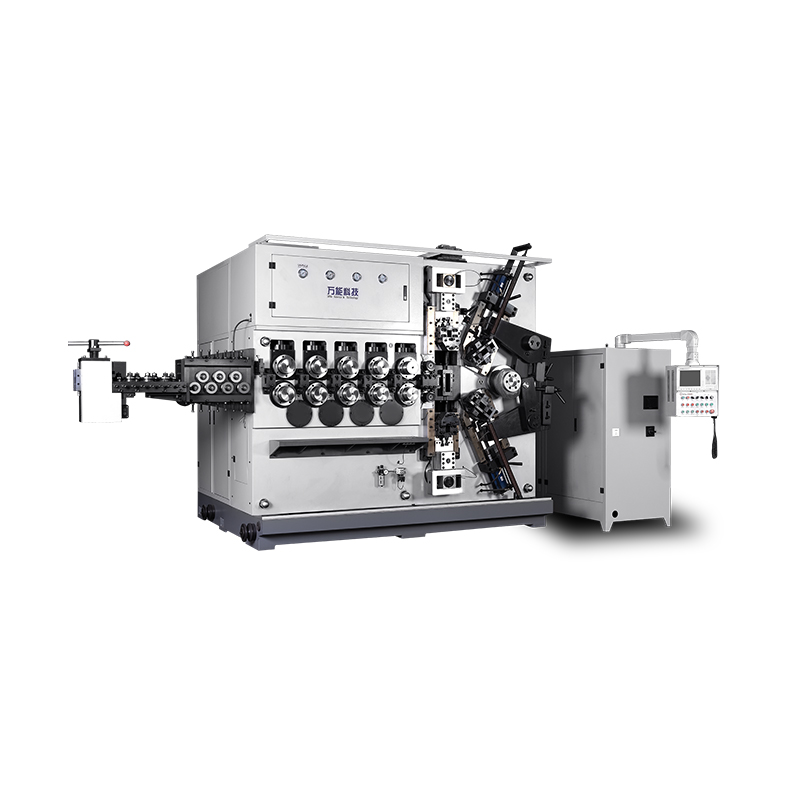
TK-5200 TK-5200 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljer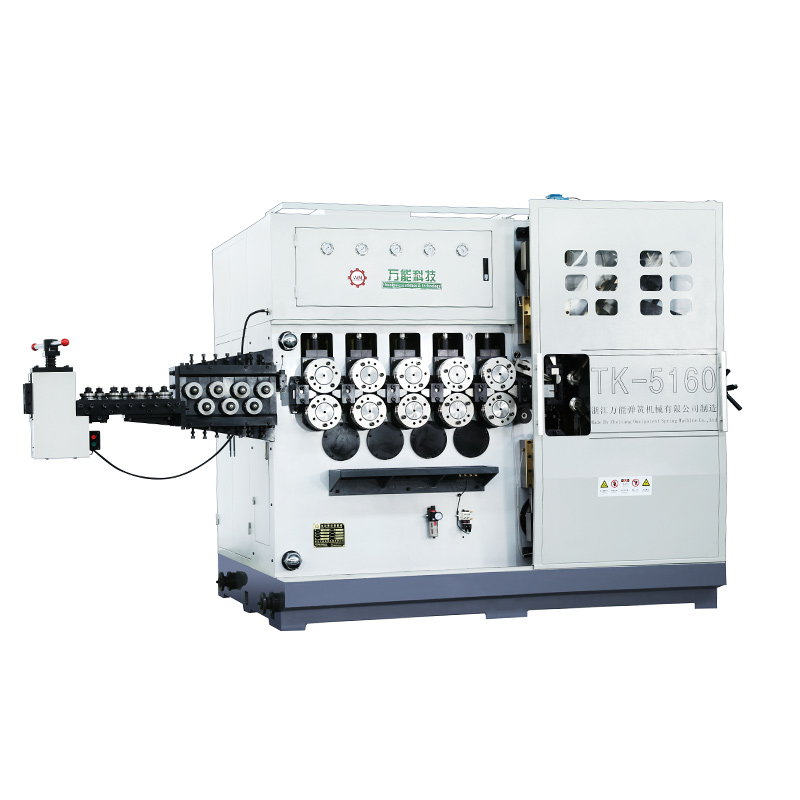
TK-5160 TK-5160 5-AKSET CNC-FJÆDER-KOILINGSMASKINE ...
Se detaljer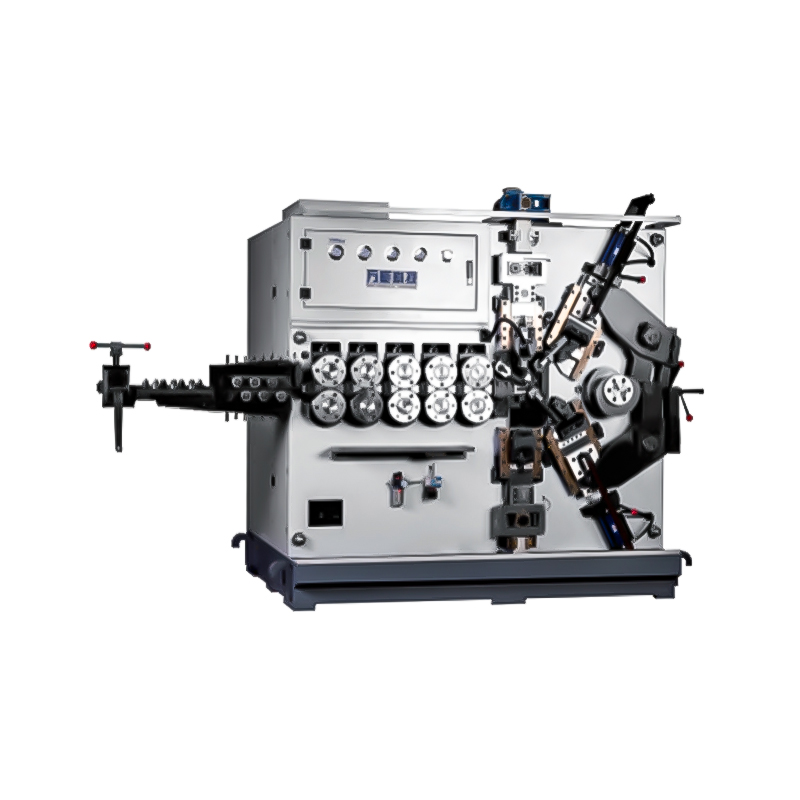
TK-5120 TK-5120 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljerMobil QR-kode