Sprog
Hver trådspiral, der kommer ind i et formningsværksted, bærer en beslutning med sig: er denne del bedre lavet på en knastdrevet fjedermaskine, en dedikeret coiler eller en CNC-trådformningsmaskine ? Det korte svar for de fleste moderne produktionslinjer er CNC-trådformningsmaskinen, fordi den konverterer formændringer til softwareændringer i stedet for ændringer i værktøjsrum. Når først programmet er gemt, kan den samme maskine flytte sig fra en simpel krog til en tredimensionel konsol med flere bøjninger på nogenlunde den tid, det tager at indlæse en ny fil.
Denne vejledning forklarer, hvad en CNC-trådformningsmaskine rent faktisk gør, hvordan dens aksekonfiguration ændrer kapacitet, hvor den overlapper med fjederspoler, og hvad du skal verificere, før du forpligter kapital til en. Konklusionen på forhånd: Hvis din delblanding inkluderer torsionsfjedre, wireclips, kroge, beslag eller en hvilken som helst geometri, der bøjes i mere end ét plan, tilbyder denne maskinklasse det bredeste anvendelige udvalg pr. dollar af noget wireformningsudstyr.
Mulighedsgrænsen for en CNC-trådformningsmaskine er bredere, end mange købere antager. Det er ikke begrænset til spiralformede fjedre, selvom det kan producere mange fjederfamilier. Maskinens virkelige styrke er at skabe former fra tråd, der kræver bøjning i forskellige retninger, dannelse af løkker i enderne, vridning af ben og afskæring rent. Sammenlignet med en mekanisk knastmaskine fjerner CNC-versionen tiden og omkostningerne ved at designe, skære og prøve knastene for hver ny del.
Der er én vigtig grænse. Hvis du har brug for et enkelt kompressionsfjederdesign i meget høj volumen i flere måneder ad gangen, vil en dedikeret CNC-fjederspolemaskine normalt producere det hurtigere. CNC-trådformningsmaskiner tjener deres position, når sorten af dele er stor, og udskiftninger er hyppige , hvilket er den normale tilstand i kontraktfremstilling og OEM-forsyningsbutikker.
Alle CNC-trådformningsmaskiner følger samme sekvens: rette, fremføre, bøje, skære. Forskellene mellem modellerne kommer ned til, hvor mange bukkeakser, der virker på wiren samtidigt, hvor præcist fremføringslængden styres, og hvor hurtigt styresystemet genberegner værktøjspositioner til et nyt delprogram.
Fra et arbejdsflowsynspunkt er hver bøjning, fremføringslængde og skæreposition defineret i controlleren som en koordinatværdi. Det er det, der gør omstillingen hurtig: du ændrer ikke fysisk formgenereringssystemet ud over at ændre guiden og værktøjsblokken. Samme logik gør også automatisk korrektion mulig, fordi styresystemet kan sammenligne kommanderede positioner med faktisk feedback fra hver servoakse.
Akseantal er den mest citerede specifikation inden for trådformning, fordi den korrelerer med kompleksiteten af den geometri, du kan bygge i én gang. Køb som regel ikke flere økser, end din produktkøreplan berettiger; en 10-akset maskine koster mere at betjene, programmere og vedligeholde end en 3-akset maskine. På samme tid, hvis du accepterer arbejde med flerplansbøjninger, fører underspecificering til langsommere cyklusser, manuelle sekundære operationer og inkonsekvent delkvalitet.
| Økser | Dannende frihed | Typiske dele | Typisk Wire Range |
|---|---|---|---|
| 3-akset | Fremføring, vandret bøjning, snit | Kroge, enkle clips, små forlængerfjedre | 0,3 til 3,0 mm |
| 5-akse | Tilføjer værktøjsakser til off-plan bevægelse | Torsionsfjedre, 3D-clips, små bilbeslag | 0,5 til 5,0 mm |
| 6/7-akse | Flere samtidige værktøjspositioner | Multibøjede 3D-former med snævre radier | 1,0 til 6,0 mm |
| 10-akse | To dannende arme med multiværktøjskontrol | Komplekse 3D-fjedre og formede samlinger | 1,5 til 10,0 mm |
| 12-akset kamløs | Maksimal værktøjsmobilitet, ingen knaster | Komplekse medicinske, rumfarts- og high-mix-dele | 0,5 til 12,0 mm |
En 3-akset maskine er det billigste indgangspunkt og er fortsat den mest populære konfiguration for butikker, hvis dele er flade kroge, clips og simple fjedre. Når dine ingeniører begynder at designe torsionsfjedre med forskudte ben eller trådformer, der bøjes i to planer, fjerner springet til en 5-akset maskine de fleste kompromiser med værktøjet. 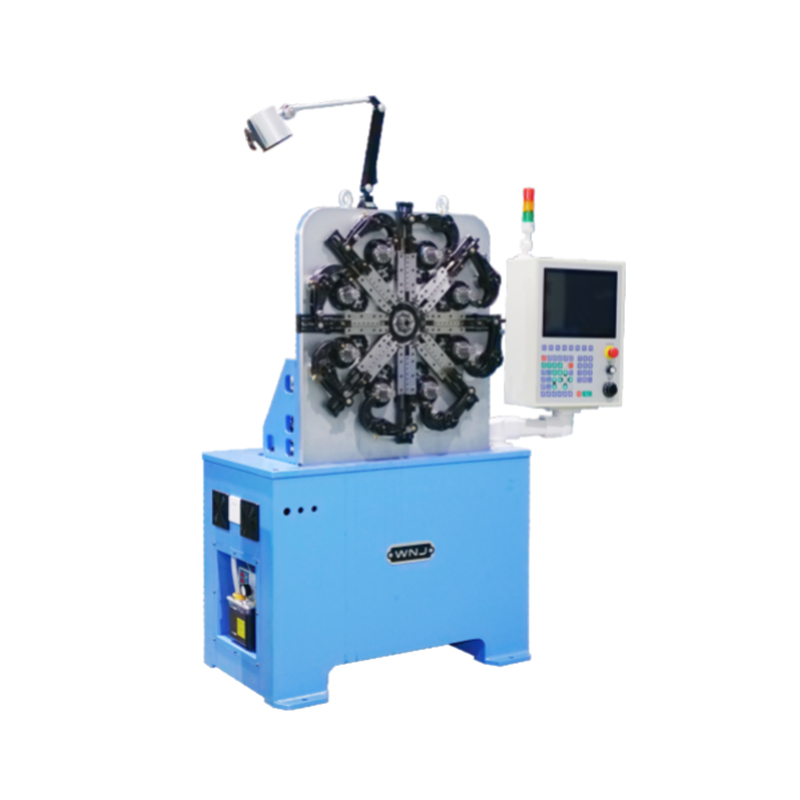 CNC-625D 3-akset fjederformningsmaskine til simple fjedre Denne 3-aksede formemaskine tilbyder de laveste adgangsomkostninger for butikker, der producerer flade kroge, clips og simple fjedre. Dens fire-akse kontrol muliggør enkelt-trins eller synkron drift med automatisk stop for defekte dele. Se produkt → Til reference dækker 625D-klassens 3-akse formemaskine i WNJ-serien dette segment, mens 625Z/635Z/650Z-serien udvider det samme formningsprincip til fem kontrollerede akser.
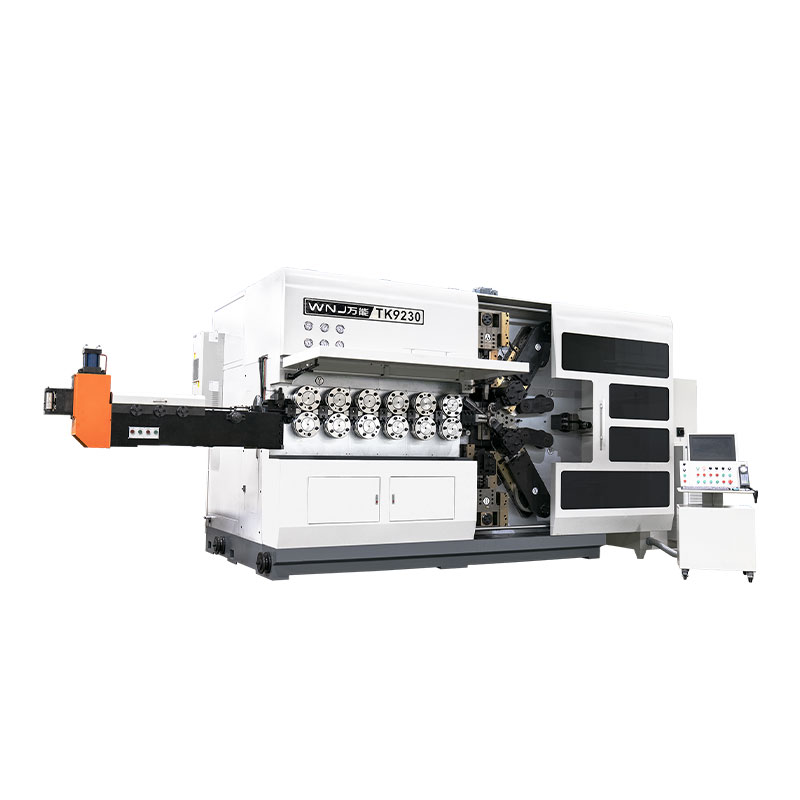
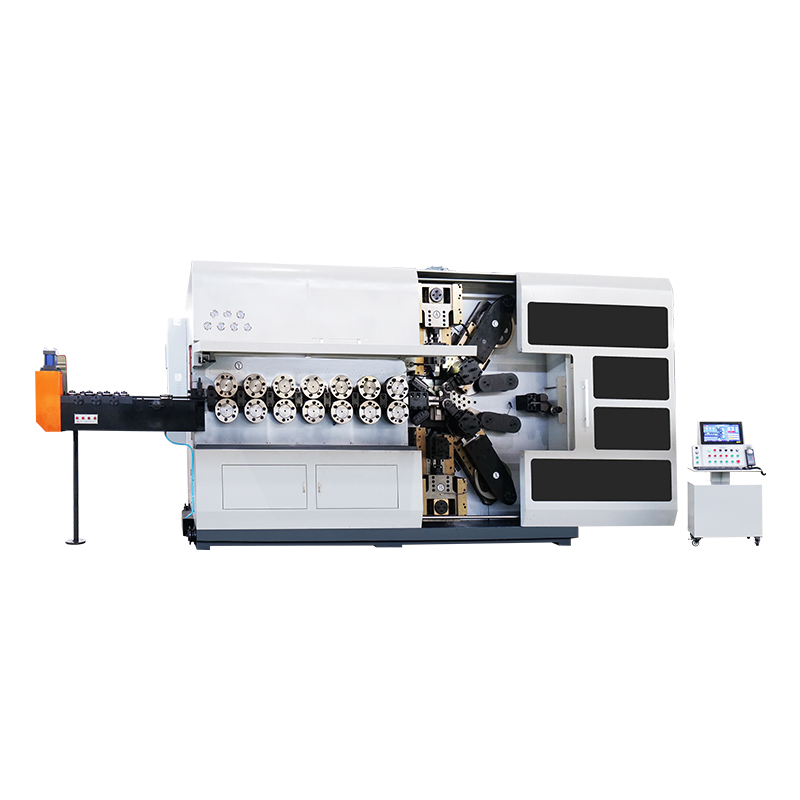
For butikker, der citerer blandede produktionsserier, giver de 10-aksede og 12-aksede kamløse konfigurationer den bredeste driftsramme. Deres fordel er samtidig bevægelse af flere værktøjsholdere, hvilket reducerer cyklustiden på dele, der ellers ville have behov for indeksering eller omplacering. Afvejningen er et højere programmeringskrav og en højere indkøbspris.
Folk bruger ofte de to udtryk i flæng, men de henviser til forskellige styrker. En CNC fjeder coiling maskine er optimeret til spiralformede former ved høj hastighed, mens en CNC trådformningsmaskine er optimeret til vilkårlige 3D trådformer og fjedertyper, der skal bukkes frem for indpakning. Det korrekte valg afhænger af din dominerende delgeometri, ikke af maskinmærket eller prisen alene.
Mange fjederproduktionslinjer holder begge maskintyper side om side. Hvis du forventer, at en trådformningsmaskine erstatter en coiler til lige kompressionsarbejde, skal du sammenligne de reelle cyklustider på din egen tråddiameter, før du forpligter dig. For dele, der kombinerer spiralformede sektioner med ben og bøjninger, kan en trådformningsmaskine med et dorntilbehør ofte konsolidere, hvad der ellers ville kræve to maskiner. Når delen primært er en bøjet trådform snarere end en helix, er en 4-akset trådbukkemaskine den mere målrettede mulighed. 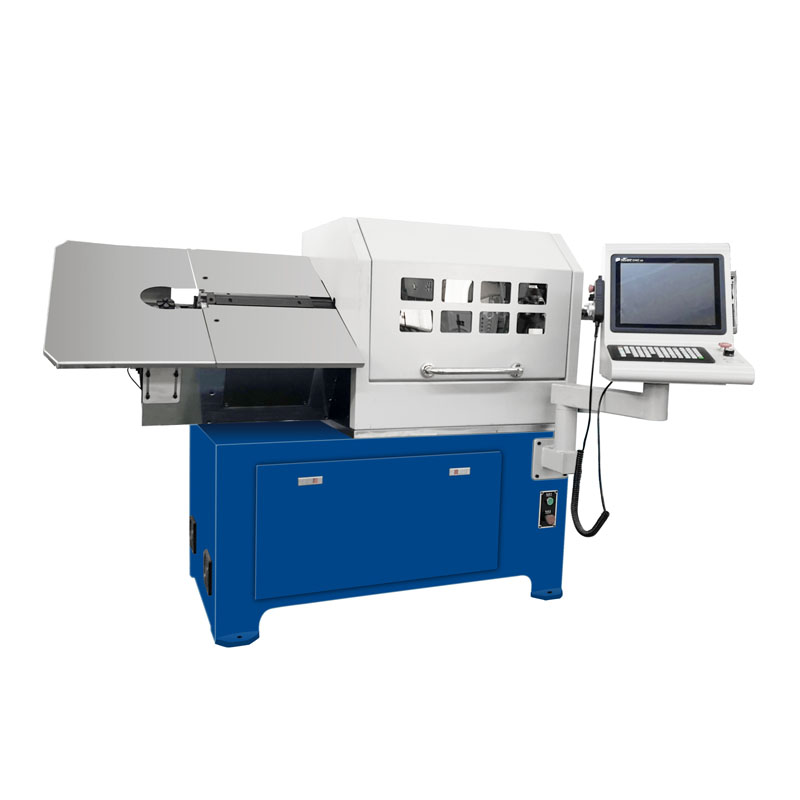 ZW-480 4-akset CNC trådbukkemaskine til bøjede trådformer Når din del primært er en bøjet trådform snarere end en helix, giver denne 4-aksede bukkemaskine målrettet effektivitet. Dens fire/syv akse koblingsdesign sikrer høj præcision og stabil ydeevne på tværs af forskellige trådbøjningsapplikationer. Se produkt →
CNC-trådformningsmaskiner er ikke begrænset til fjederproducenter. Den samme bukke- og skærelogik viser sig i næsten alle konstruerede produkter, der indeholder en dannet trådkomponent. Applikationssiderne på WNJ-webstedet identificerer otte vertikaler, hvor dette udstyr bruges dagligt:
Den røde tråd er dimensionel konsistens. I bilproduktion, for eksempel, kan en sædefjeder, der driver en millimeter i sin benvinkel, skabe støj og for tidligt slid i den endelige montage. En femakset maskine holder værktøjsbanen med tilstrækkelig repeterbarhed til, at hver del, der kommer ud af linjen, matcher den godkendte prøve. 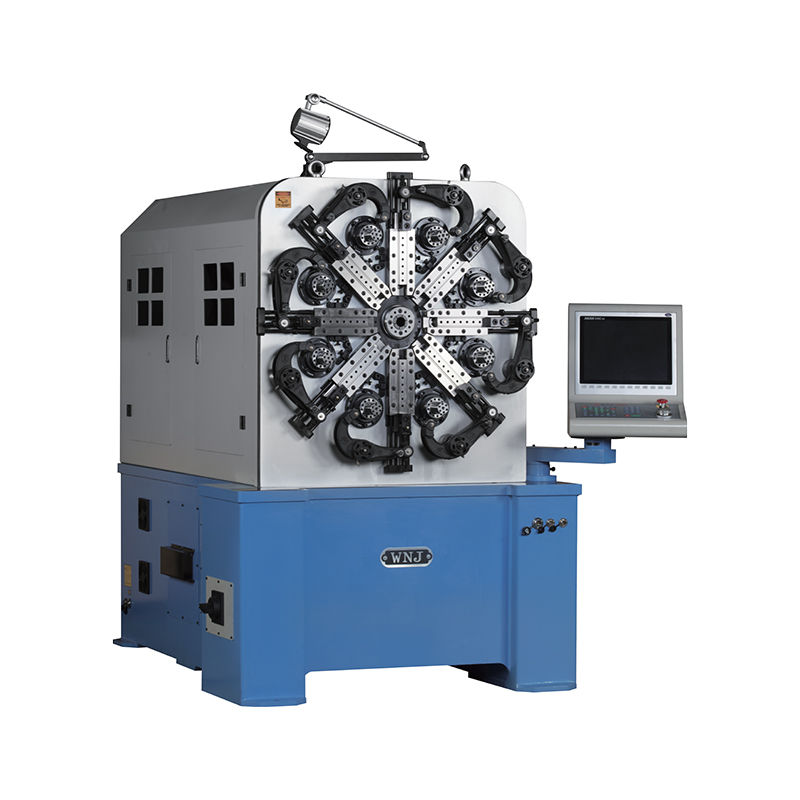 CNC-635Z 5-akset fjederformningsmaskine for ensartet dimensionsnøjagtighed Denne femaksede formemaskine leverer den repeterbarhed, der kræves til bilsædefjedre og lignende præcisionsdele. Den roterende trådfremføringsmekanisme letter opsætningen, mens fem-akse kontrol opretholder snævre tolerancer på benvinkler og diametre. Se produkt → Derfor beder producenter i disse industrier om prøvedele lavet af deres eget materiale, før de godkender en maskine.
Før du sammenligner prisskilte, skal du sammenligne disse syv faktorer. En maskine, der er 5 procent billigere, kan koste 20 procent mere i værktøj og nedetid, hvis specifikationen ikke matcher dine tråddiameter og tolerancekrav.
Disse punkter er gennemgået i praktiske detaljer i vores guide vedr hvordan man vælger den rigtige fjedermaskine . Resuméet er enkelt: Lad din delfamilie definere specifikationen, og brug derefter prøvedele til at validere den reelle adfærd før køb.
Nøjagtigheden af en CNC-trådformningsmaskine er resultatet af mekanisk tilstand lige så meget som software. Rene føringer, justerede ruller og korrekt spændte fremføringssystemer holder tolerancer gentagelige gennem tusindvis af cyklusser. Den daglige rutine er kort, men at springe den over fører til afdrift, der kun viser sig ved slutinspektion.
Operatører bør også forstå maskinens normale lyd- og vibrationssignatur. Usædvanlig støj fra fodersektionen eller en pludselig ændring i bøjningsvinklen opstår normalt før en fuldstændig fejl, og tidlig handling undgår længere nedetid.
CNC fjedermaskine er et bredt begreb, der normalt dækker både coilers og formemaskiner. I praksis er en fjederspolemaskine optimeret til spiralfjedre, mens en trådformningsmaskine producerer bøjede trådformer, torsionsfjedre, forlængerfjedre og andre ikke-spiralformede geometrier. De fleste fabrikker bruger begge dele til at dække hele produktsortimentet.
Almindelige materialer omfatter kulfjederstål, rustfri stålkvaliteter som 302, 304 og 316, fosforbronze, berylliumkobber, aluminium og forskellige coatede ledninger. De to nøglegrænser er maskinens tråddiameterområde og den maksimale trækstyrke, som tilførsels- og udretningssystemet kan håndtere. Hvis du planlægger at køre hårdttrukket tråd over 2000 MPa, skal du kontrollere glatterullens materiale og fremføringsvalsens trykområde før køb.
Hvis de fleste dele er enkeltplans clips og kroge, er en 3-akset maskine tilstrækkelig. Torsionsfjedre med forskudte ben nyder godt af 5-akset kontrol. Flerplans 3D-trådformer har typisk brug for 6 akser eller mere. En praktisk regel er at vælge et niveau over din nuværende gennemsnitlige kompleksitet, så du kan acceptere en bredere vifte af job uden at købe en ekstra maskine.
Ja, inden for grænserne. Kompressionsfjedre med lukkede ender og stram stigning er det stærke domæne af en coiler, men en trådformningsmaskine udstyret med et pitchværktøj og dorn kan producere trykfjedre effektivt ved moderate hastigheder. Det er især attraktivt i små partier, hvor omstillingstid betyder mere end maksimal cyklushastighed.
For en simpel geometriændring inden for den samme tråddiameter tager værktøjsjusteringer typisk 15 til 40 minutter plus programvalg. Hvis tråddiameteren ændrer sig, skifter du også guider, fremføringsvalser og formværktøj, hvilket normalt tager en til to timer på de fleste maskiner. Et knastdrevet alternativ ville kræve at skære og prøve nye knastskiver, hvilket tager betydeligt længere tid.
Praktisk repeterbarhed er normalt i området fra plus eller minus 0,5 til 1 grad for bøjningsvinkler og plus eller minus 0,1 mm for længder, afhængigt af tråddiameter, tilbagefjedring og materialekonsistens. Bekræft altid disse tal med en prøvekørsel ved hjælp af din faktiske wire, fordi materialefjedring har den største indflydelse på den endelige geometri.
Det rigtige valg kommer altid tilbage til din delfamilie, ikke maskinens navneskilt. Hvis dit produktmix omfatter forskellige trådformer og fjedergeometrier, forbliver en CNC-trådformningsmaskine det enkelte udstyr med det bredest anvendelige udvalg. Bekræft akseantallet, tjek tråddiameterdækningen, bekræft supportnetværket, og bed om prøvedele lavet af dit materiale, før du underskriver. Den proces tager et par dage, men den beskytter maskininvesteringen i et årti eller mere.
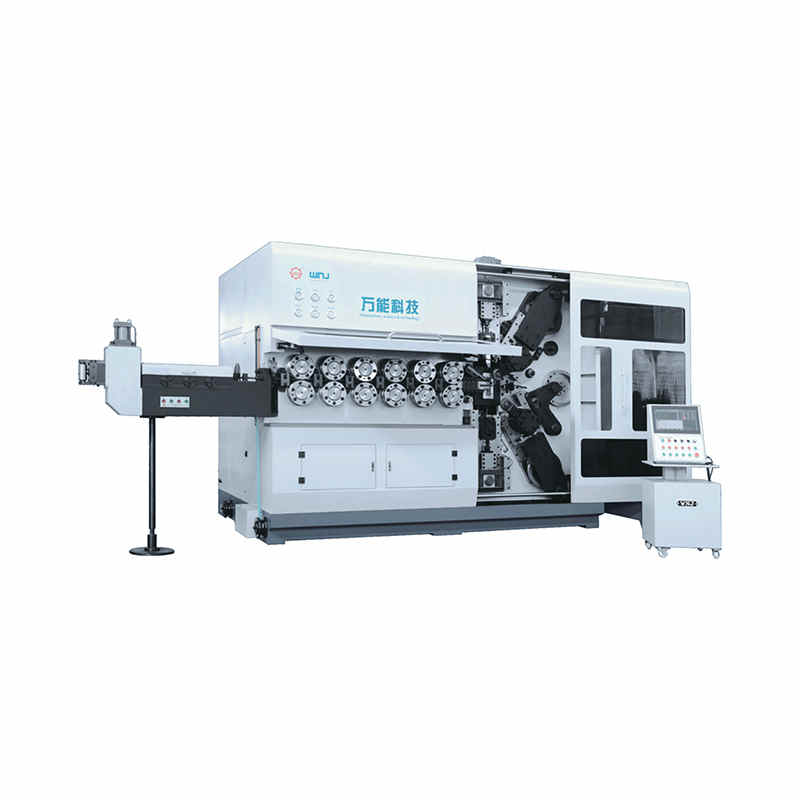
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer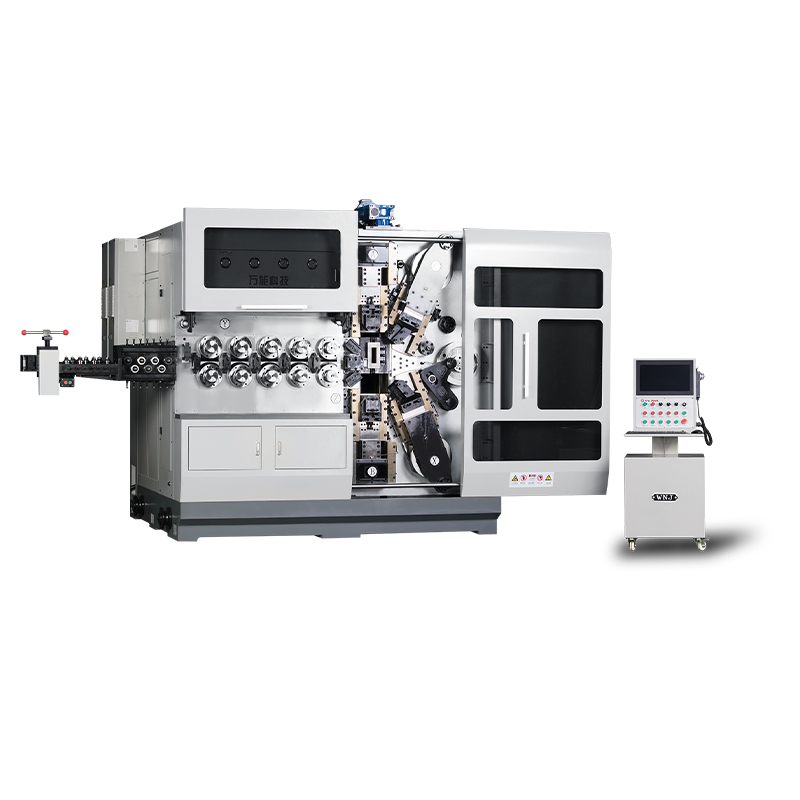
TK12120 TK-12120 12AXES CNC FJEDER KOLEMASKINE ...
Se detaljer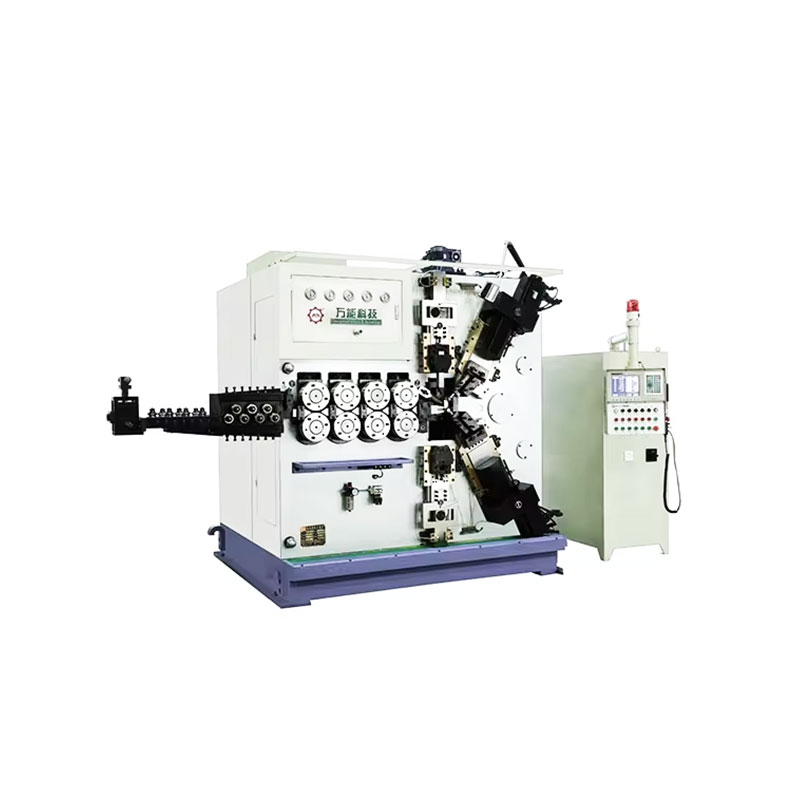
TK-6160 TK-6160 CNC FJEDERRULLEMASKINE ...
Se detaljer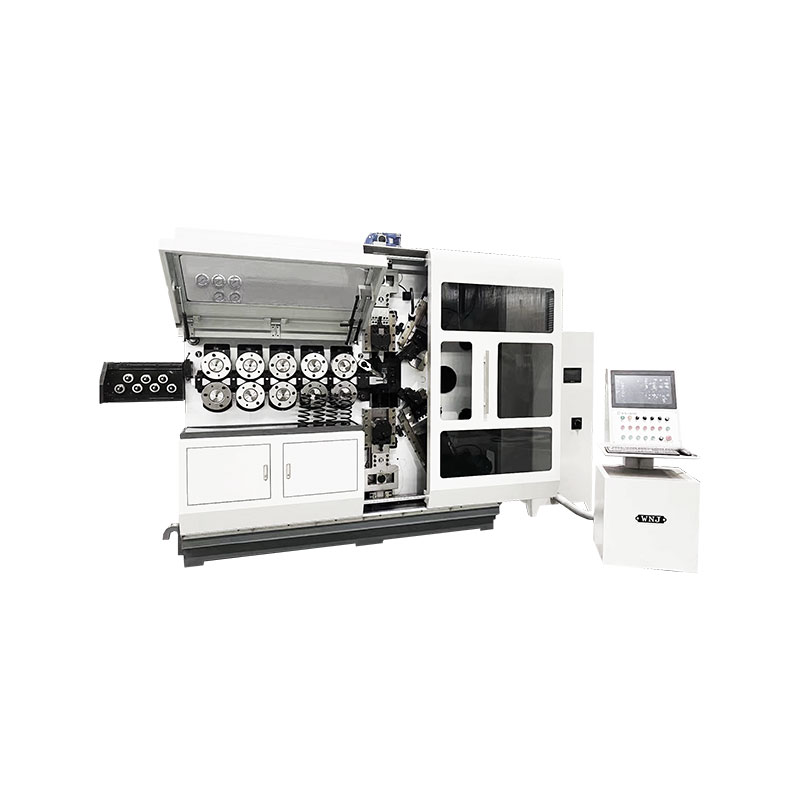
TK-6120 TK-6120 CNC FJEDERRULLEMASKINE ...
Se detaljer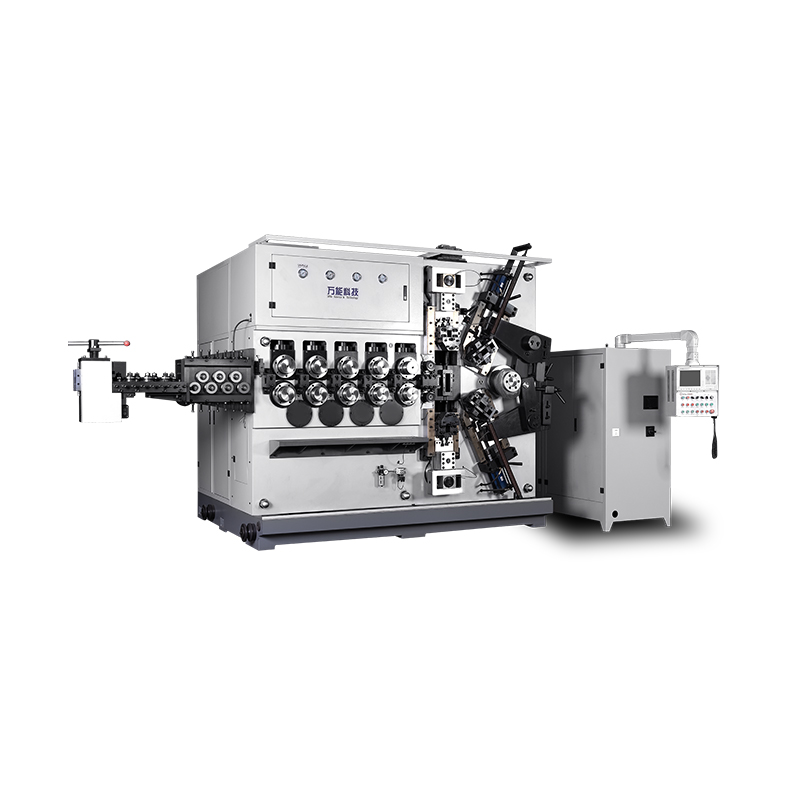
TK-5200 TK-5200 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljer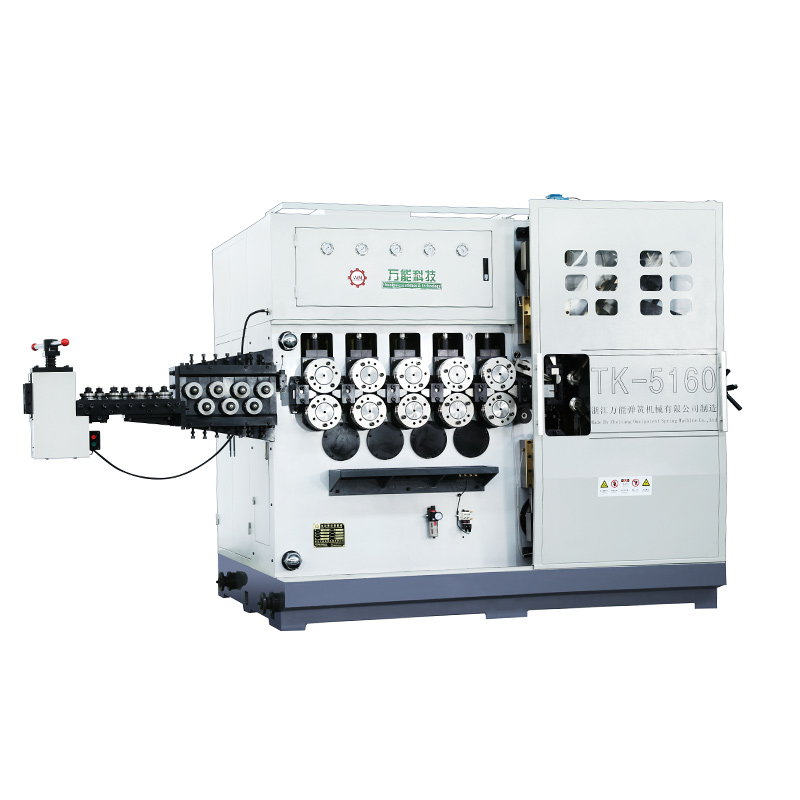
TK-5160 TK-5160 5-AKSET CNC-FJÆDER-KOILINGSMASKINE ...
Se detaljer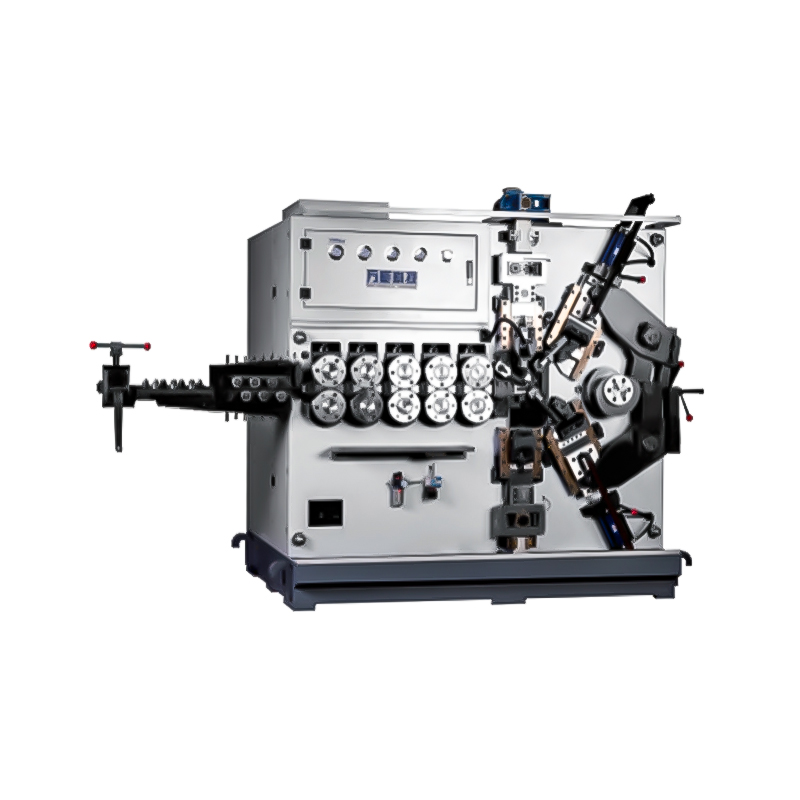
TK-5120 TK-5120 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljerMobil QR-kode