Sprog
En kompressionsfjeder spænder, når dens akse bøjer sidelæns i stedet for at blive på linje med belastningen. Intet er revnet, ledningen er ikke underdimensioneret, og hastigheden målt på en kort prøve var korrekt. Fjederen er simpelthen blevet ustabil, og når den først bøjer, stopper hvert tal på tegningen med at betyde, hvad det betød.
Her er det korte svar før detaljen. Fjederbukning er et stabilitetsproblem, ikke et styrkeproblem. Tre variabler bestemmer det meste af det: slankhedsforholdet (fri længde divideret med den gennemsnitlige spolediameter), den måde de to ender sidder mod deres sæder, og hvor meget vandring fjederen bliver bedt om at absorbere. Produktionskontrollen afgør derefter, om en fjeder, der er stabil på papir, forbliver stabil i skraldespanden.
En skruefjeder under aksial belastning opfører sig dels som en søjle og dels som en fleksibel aksel. Helixen bærer belastningen hovedsageligt i torsion, men den har også en bøjningsstivhed, og den bøjningsstivhed falder i takt med at fjederen komprimeres. Når først den påførte belastning udvikler selv en lille lateral komponent, gennem et off-center sæde, en buet wire eller en let tilspidset ende, vokser den laterale afbøjning hurtigere end den aksiale afbøjning. Det er det øjeblik, hvor fjederen holder op med at være en fjeder og begynder at være en ustabil stiver.
I produktionen optræder knæk sjældent som et dramatisk sideværts snap. Den viser sig som en fjeder, der gnider sin boring, bærer et blankt poleret bånd langs den ene side af spolerne, mister fri længde eller leverer en belastning ved 80 procent afbøjning, der er målbart lavere end den forudsagte hastighedsberegning.
Spring design praksis verden over arbejder ud fra to dimensionsløse tal. Den første er Lf/D , fri længde divideret med den gennemsnitlige spolediameter. Det andet er nedbøjning divideret med fri længde , skrevet som en brøkdel af Lf. Standard knækkurver plotter den ene mod den anden, og hvert punkt over kurven betyder, at fjederen forventes at bøje.
En meget brugt screeningsregel fra forårets designlitteratur er det en trykfjeder med Lf/D under ca. 2,6 vil ikke spænde , uanset hvor langt den er komprimeret. Mellem ca. 2,6 og 4 afhænger risikoen af kørsel og endeforhold, og over 4 skal fjederen behandles som en styret komponent fra starten af designet, ikke som en eftertanke.
Slutbetingelser har betydning, fordi de ændrer den effektive længde af den tilsvarende kolonne. I det klassiske Euler-forhold varierer den kritiske belastning med en divideret med kvadratet af den effektive længdefaktor K , så en forbedring af K fra 1,0 til 0,5 fordobler ikke knæktærsklen, den firdobler den.
| Sluttilstand i samlingen | Effektiv længdefaktor K | Relativ knækmodstand | Sådan ser det ud i rigtig hardware |
|---|---|---|---|
| Lukkede og slebne ender på flade parallelle plader | 0.5 | Højest | Maskinbearbejdede lommer, flade holdere, slebne endeflader |
| Lukkede ender, parallelle, men ikke slebet | 0.7 | Moderat til høj | Som oprullede ender på flade skiver eller stemplede sæder |
| Den ene ende fri til at vippe | 1.0 | Lav | Kugleformet sæde, buet holder, konisk lomme |
| Sidder i en slidt, tilspidset eller overdimensioneret lomme | 2.0 | Meget lav | Omarbejdede huse, støbte sæder, genbrugsarmaturer |
Et designdiagram beskriver det gennemsnitlige forår. Knækklager kommer altid fra fordelingens hale, hvor tre eller fire små afvigelser stiller op i samme retning. I praksis forårsager følgende variationskilder de fleste af de klager, vi ser på butiksgulvet og i kunderevisioner.
Servostyret coiling adresserer dette direkte. Programmerbar stigning, korrektion af udvendig diameter med lukket sløjfe og konsekvent trådfremføringstryk holder fri længde, stigning og diameter inde i et stramt bånd, hvilket er den billigste måde at flytte en hel produktion væk fra knækkurven.
 TK-335 3AKSET CNC-FJÆDER SKOLEMASKINE TK-335 3AKSET CNC-FJÆDER SKOLEMASKINE Se produkt →
På udstyr af denne klasse håndteres trådfremføring, stigning og diameterkorrektion af kontrolsystemet i stedet for af mekaniske knaster, så en ændring af trådpartiet betyder ikke automatisk en ændring af fjedergeometrien. For en fjeder, der kun er marginalt stabil, er denne repeterbarhed ofte forskellen mellem en bestået og en fejlende første artikel.
Regnestykket her er sløvt og værd at gøre, før du ændrer nogen ledningsstørrelse. En tre graders hældning på en endeflade af en fjeder med en 100 mm fri længde placerer den fjerneste ende omkring 5,2 mm fra aksen , fordi tre grader har en tangens på cirka 0,052. Så meget excentricitet er nok til at skubbe en borderlinefjeder over knækkurven ved det første kompressionsslag.
God slibepraksis sigter mod en flad kontaktflade på tværs af mindst tre fjerdedele af tråddiameteren, med de to endeflader parallelle med en lille brøkdel af tråddiameteren. Slibeoperationen skal også undgå overophedning af trådenderne: slibebrænding, synlig som et strå eller blå temperamentfarve, efterlader et lokalt blødere hængsel for enden af fjederen, præcis hvor søjlebelastningen indføres.
 CNC fjederslibemaskine producent WNM2.5 WNM CNC FJEDEREND SLIBEMASKINE Se produkt →
Automatiske endeslibere med kontrolleret fremføringshastighed og slibetryk fjerner operatørvariablen. Hvor en endeflade er slebet ujævnt, vil ingen mængde af nedstrøms inspektion genoprette den tabte firkantethed, og fjederen vil blive ved med at blive afvist på grund af et symptom, der ligner et designproblem.
Koldviklede trykfjedre bærer store restspændinger fra spoleoperationen. Uden en afspændingscyklus slapper disse spændinger langsomt af under belastning, og fjederen mister både fri længde og rethed. Koldviklede kulstofstålfjedre er typisk spændingsaflastet et sted i området 200 til 300 C i 30 til 60 minutter, med det nøjagtige vindue afhængigt af trådkvaliteten og det spændingsniveau, designet tillader.
Ovndetaljen, der betyder noget for knækningen, er ensartethed, ikke toptemperatur. Hvis den ene side af lasten sidder i en køligere zone, aflaster den ene side af spolen mindre stress end den anden, og fjederen forlader ovnen allerede bøjet. En ensartet arbejdszone inden for et par grader Celsius er det, der adskiller en ovn, der understøtter lige fjedre, fra en, der stille genererer skrot.
Varmsårede kilder går gennem en anden rute, med en austenitiserende, sluknings- og tempereringssekvens ved meget højere temperaturer. Her frembringer en ujævn slukning en bue, som ingen endeslibning kan korrigere, fordi krumningen løber gennem hele fjederkroppen i stedet for at sidde i enderne.
 WNJ210 Spring Temper Furnace (Panint Series) Panint Series WNJ SPRING TEMPER OVN Se produkt →
Uanset hvilket ovndesign der bruges, er den praktiske test enkel: Kør en batch, lad den køle af i et lige stativ, og mål aksebuen på en overfladeplade. Hvis stævnen korrelerer med positionen i ovnen snarere end med positionen i spolen, er varmebehandlingen problemet, ikke spolemaskinen.
Når en fjeder allerede buler i marken, er det disse håndtag, der faktisk ændrer resultatet, nogenlunde i rækkefølge efter, hvor meget de koster at implementere.
Buckling efterlader beviser længe før det bliver en klage. En grundlæggende rutine for indgående inspektion vil fange det meste.
Knækning er sjældent et enkeltdelt problem. Det er et systemproblem, og de industrier med mindst tolerance for sideværts bevægelser i en samling mærker det først.
I køretøjsophæng og sædeapplikationer ændrer en fjeder, der bøjer sig inde i sit sæde, hjulhastigheden, slider sædets isolator og producerer støj, som kunderne rapporterer med det samme. I fremstilling af fjeder til biler , spolens diameter konsistens og endevinklethed behandles som funktionelle krav af netop denne grund. Ventiltogfjedre fungerer i tætte boringer, hvor enhver sidekontakt bliver til slid på holderen og hovedet. Luftfarts- og medicinske forsamlinger bruger ofte lange, slanke fjedre i lukkede boringer, så designere bygger en guide ind fra den første skitse i stedet for at vente på en testfejl. Telecom- og konnektorfjedre er korte nok til, at knæk sjældent er et problem, men de samme stignings- og slutkvalitetskontroller, der forhindrer knæk, beskytter også kontaktkraftens konsistens.
Den kommercielle pointe er enkel. En knækfejl konstateres normalt ved montering eller efter levering, hvilket betyder omarbejde, sortering og en designgennemgang. Alle tre kostede langt mere end det løb af spoletråd, der ville have fjernet tilstanden ved maskinen.
En udbredt screeningsværdi er et Lf over D-forhold på ca. 2,6. Herunder behandles knæk ikke som en praktisk bekymring. Over ca. 4 skal fjederen styres, eller designet skal omarbejdes. Mellem disse to figurer afhænger svaret af, hvor meget af den frie længde du bruger og af slutbetingelserne.
Nej. Knæktærsklen nås sædvanligvis ved 60 til 80 procent af den beregnede kritiske udbøjning, og fjederen kan sidde i bøjet tilstand på tværs af anden halvdel af dens slag. Derfor kan en fjeder bestå en enkeltpunkts belastningstest i arbejdshøjde og stadig svigte i drift.
Jordende ender reducerer excentriciteten og flytter den effektive længdefaktor mod 0,5, hvilket kan hæve tærsklen betydeligt. De erstatter ikke en guide på en ægte slank fjeder. Slibning fikser belastningsintroduktionen; det kan ikke ændre på, at selve fjederen er for lang i forhold til dens diameter.
Næsten aldrig. Knækning afhænger af geometri og af elasticitetsmodulet, og modulet for hvert almindeligt fjederstål er inden for et par procent af 200 til 210 GPa. En højere karakter øger den spænding, som tråden kan overleve, hvilket er et trætheds- og fastlåst spørgsmål, ikke et stabilitetsspørgsmål.
Det gør den, og effekten er målbar. En koldviklet fjeder, der ikke er ordentligt spændingsaflastet, vil slappe ujævnt under belastning, og afspændingen har en tendens til at være på den side af spolen, der bærer den højeste resterende belastning. Resultatet er en bue, der vokser over de første par hundrede cyklusser.
Det er den mest pålidelige enkeltforanstaltning, men den medfører sine egne problemer: friktion, slitageaffald og en frigang, der skal være stram nok til at virke, men alligevel løs nok til at undgå at blive fastklemt. Hvor en guide er umulig, giver indlejrede fjedre eller et kortere, stivere design med reduceret vandring normalt et bedre samlet resultat.
Knækning er en statisk lateral ustabilitet drevet af belastning og slankhed. Surging er et dynamisk fænomen drevet af excitationsfrekvensen, og en kort, squat fjeder kan stige voldsomt, mens den aldrig kommer tæt på at bukke. Rettelserne er ikke relaterede, hvorfor diagnosen skal komme før den korrigerende handling.
Forårets knækning er forudsigelig, og det er den gode nyhed. Beregn slankhedsforholdet, afgør den effektive sluttilstand, plot driftspunktet mod industriens knækkurve, gå derefter ud og kontroller, om processen faktisk kan holde den geometri, som beregningen antog. I de fleste tilfælde er løsningen en kortere fjeder, en slebet ende, en korrekt størrelse guide eller en opviklings- og varmebehandlingsproces, der holder retheden batch efter batch.
Kør tallene først, inspicér sæderne for det andet, og skift først derefter fjederen. Den ordre sparer mest tid og mest ledning.
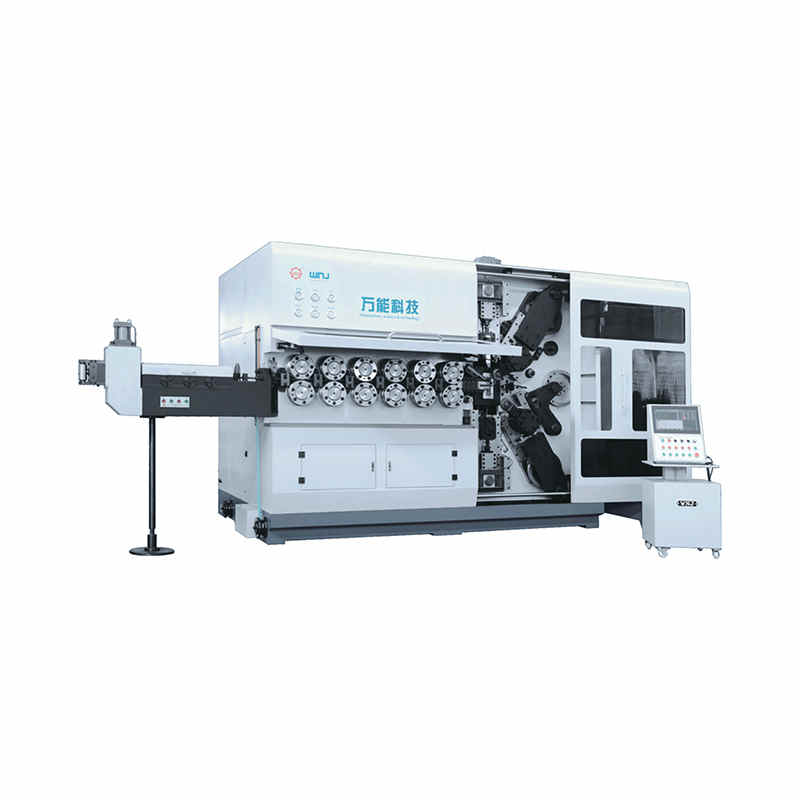
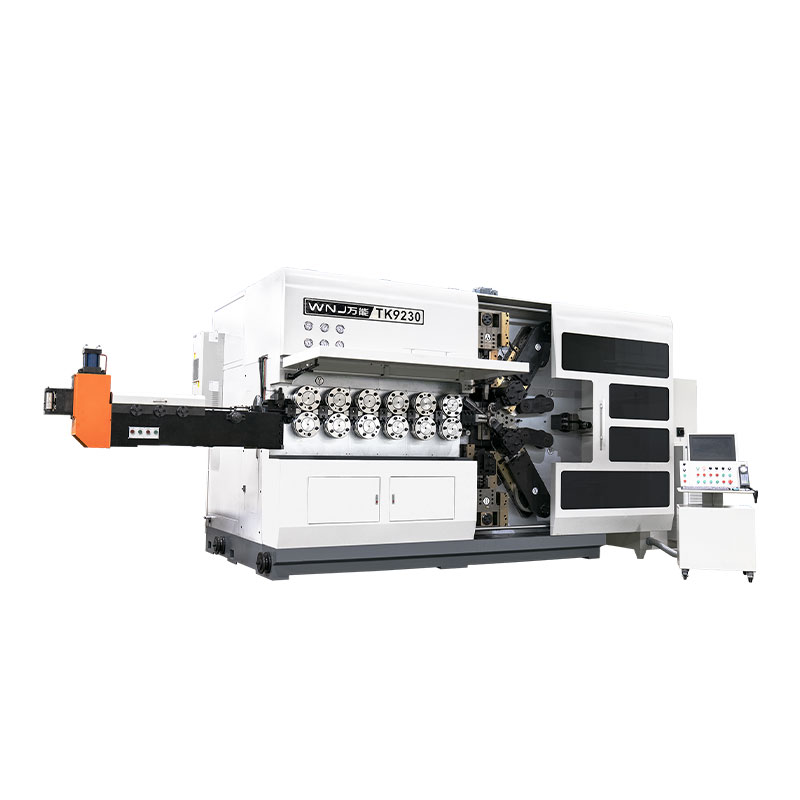
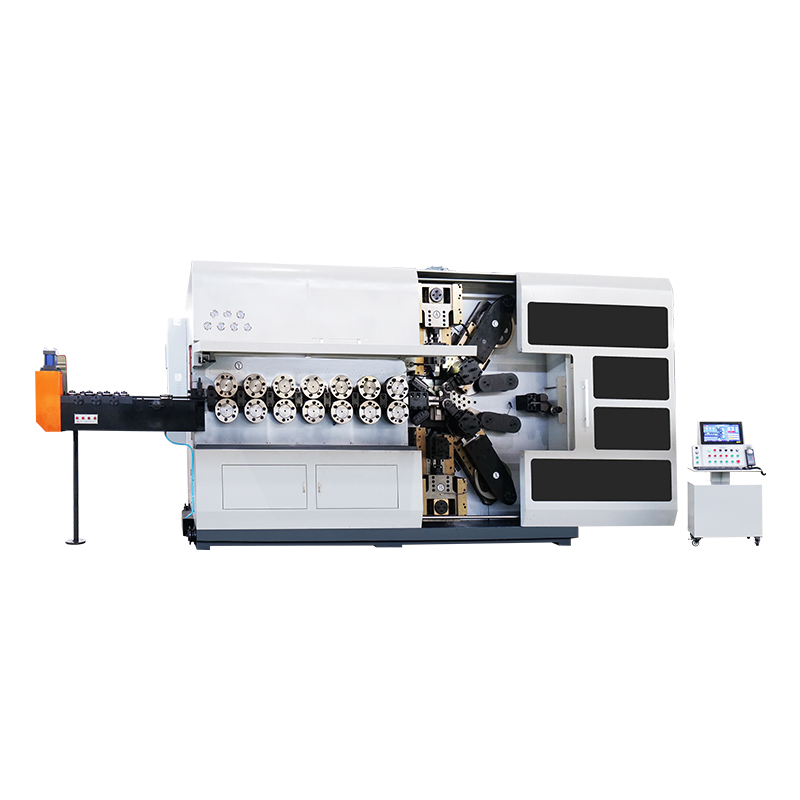
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer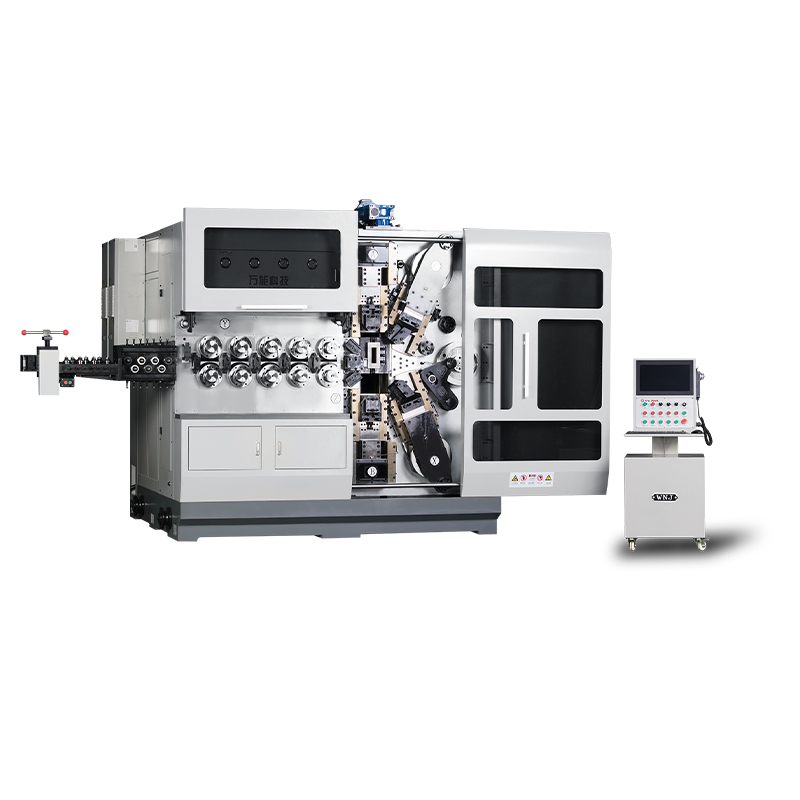
TK12120 TK-12120 12AXES CNC FJEDER KOLEMASKINE ...
Se detaljer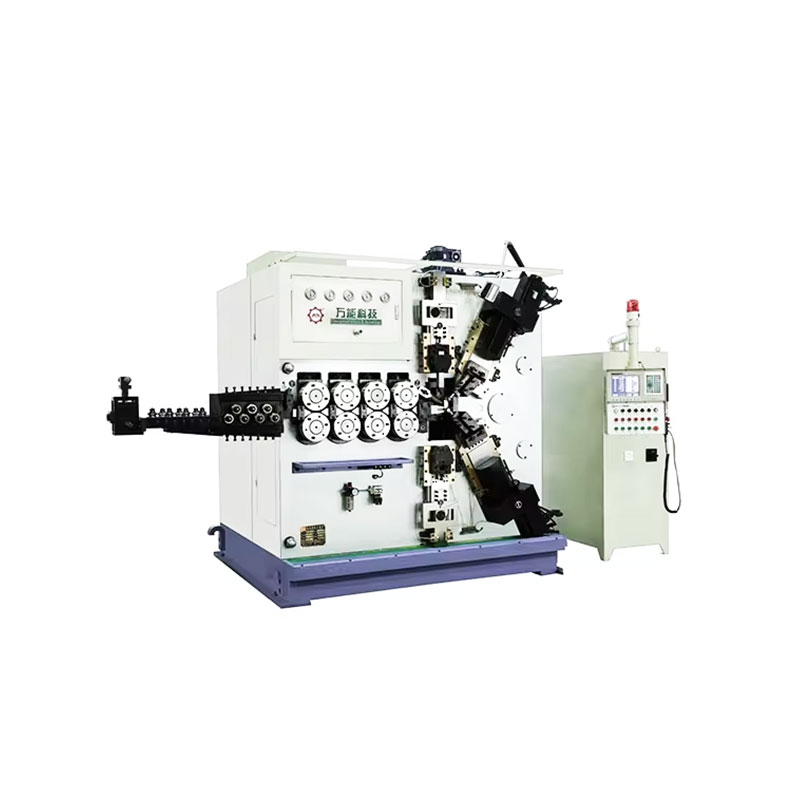
TK-6160 TK-6160 CNC FJEDERRULLEMASKINE ...
Se detaljer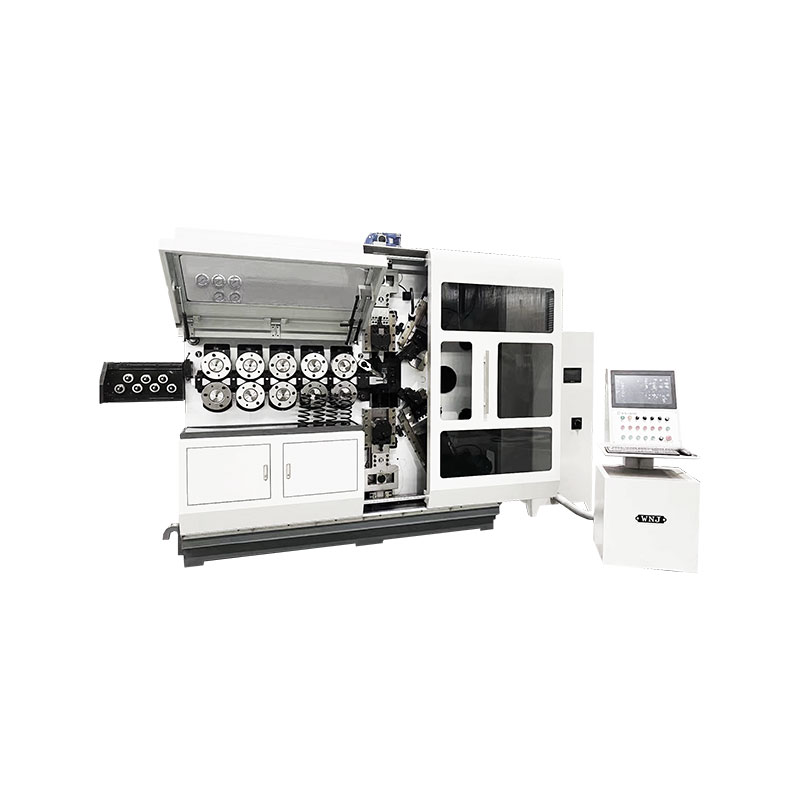
TK-6120 TK-6120 CNC FJEDERRULLEMASKINE ...
Se detaljer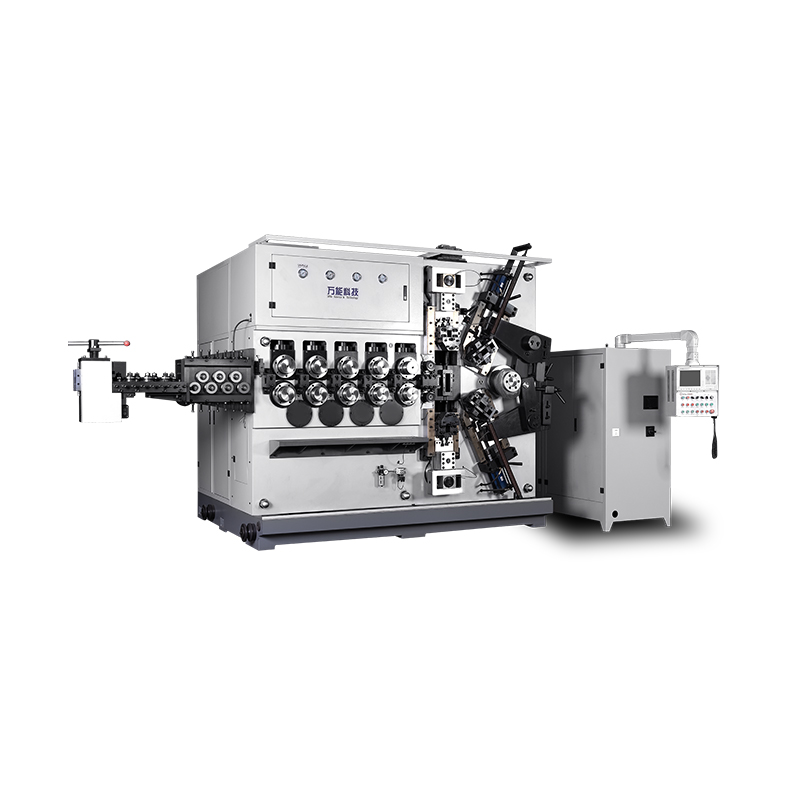
TK-5200 TK-5200 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljer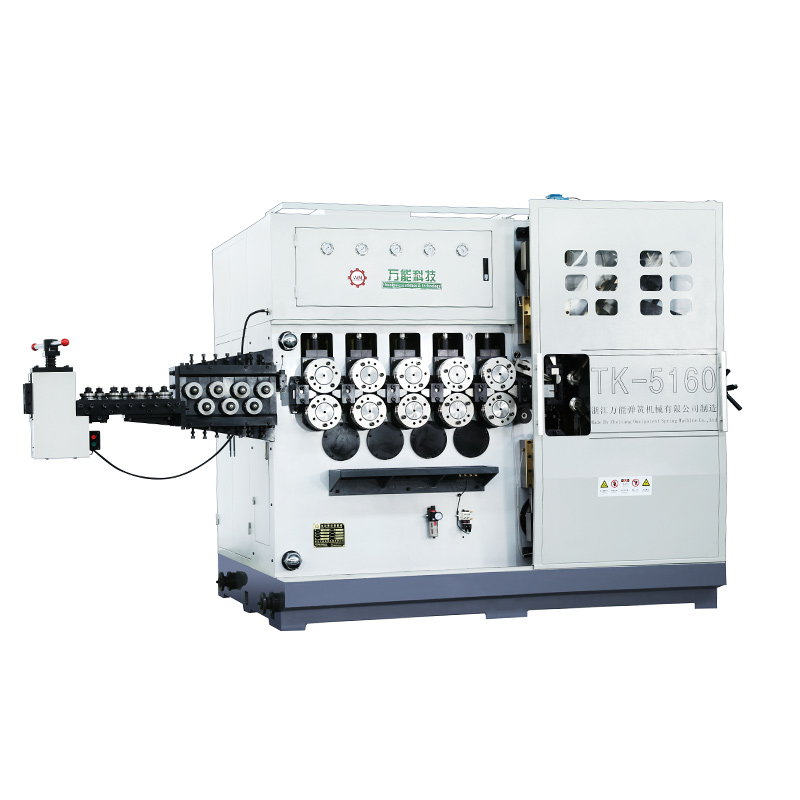
TK-5160 TK-5160 5-AKSET CNC-FJÆDER-KOILINGSMASKINE ...
Se detaljer
TK-5120 TK-5120 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljerMobil QR-kode