Sprog
En torsionsfjeder er et oprullet mekanisk element, der lagrer og frigiver rotationsenergi gennem vinkelafbøjning. Du finder det inde i bildørslåse, garagedørhængsler, kameraskodder og elektriske koblingsudstyr. Kraften, der holder en musefælde lukket, er drejningsmoment fra torsion. På trods af at den er en lille komponent, kræver produktionen et niveau af præcision, som konventionelle håndformningsmetoder ikke kan levere pålideligt.
Den direkte konklusion er enkel: Hvis dit fremstillingsmål er ensartet belastningsnøjagtighed, snæver vinkeltolerance og volumenydelse over et par tusinde stykker om dagen, er en CNC-fjederformningsmaskine ikke en luksus, men et krav. Denne artikel forklarer, hvad torsionsfjedre faktisk er, hvor de bruges, hvordan de er produceret på moderne CNC-udstyr, og hvad du skal overveje, når du køber en maskine til fremstilling af dem.
En torsionsfjeder arbejder efter drejningsmomentprincippet. Når en belastning påføres det ene ben af fjederen, vrider trådlegemet sig om sin egen akse, hvilket genererer en modkraft. Fordi tråden er oprullet, er mængden af vinkelafbøjning direkte proportional med det påførte moment inden for det elastiske område.
To tekniske indekser bestemmer ydeevnen. Den forårsindeks (gennemsnitlig diameter divideret med tråddiameter) skal forblive i 4:1 til 16:1 rækkevidde. Under 4:1 stiger stresskoncentrationen markant. Over 16:1 mister fjederen stabilitet under belastning. Den snoede retning (venstre eller højre) har også betydning, fordi det bestemmer, om drejningsmomentretningen stemmer overens med den påtænkte anvendelse.
Torsionsfjedre forekommer i næsten enhver mekanisk enhed, der har brug for en returkraft eller en pålidelig spændevirkning. Følgende tabel viser de mest almindelige sektorer og de typiske funktioner, som torsionsfjedre udfører i hver.
| Industri | Ansøgning | Typisk moment |
|---|---|---|
| Automotive | Dørlås, vinduesregulator, speederretur | 0,2-12 N·m |
| Elektrisk | Strømafbryder, relækontakt, afbryderfjeder | 0,05-2 N·m |
| Medicinsk | Kirurgisk klemme, pilledispenser, medicinsk pumpe | 0,01–0,5 N·m |
Alene i bilsektoren kan et mellemstort køretøj bære mere end 90 vridningsfjederenheder på tværs af sine dørsystemer, sædejusteringer, pedalretur og nødbremsemekanismer. Denne skala forklarer, hvorfor fjederproducenter har brug for udstyr, der kan holde vinkeltolerance inden for ±2 grader, mens de kører med hastigheder omkring 60 til 120 stykker i minuttet . Producenter, der betjener dette marked, bør vurdere deres formningsudstyr ud fra ikke kun enkeltkomponents nøjagtighed, men også gennemløbsstabilitet. For en komplet udstyrskonfigurationsvejledning, se vores løsninger til bilindustrien .
Fremstilling af en torsionsfjeder kræver kontrolleret trådfremføring, opvikling, bøjning, benformning og skæring. Tre maskinfamilier dominerer dette rum:
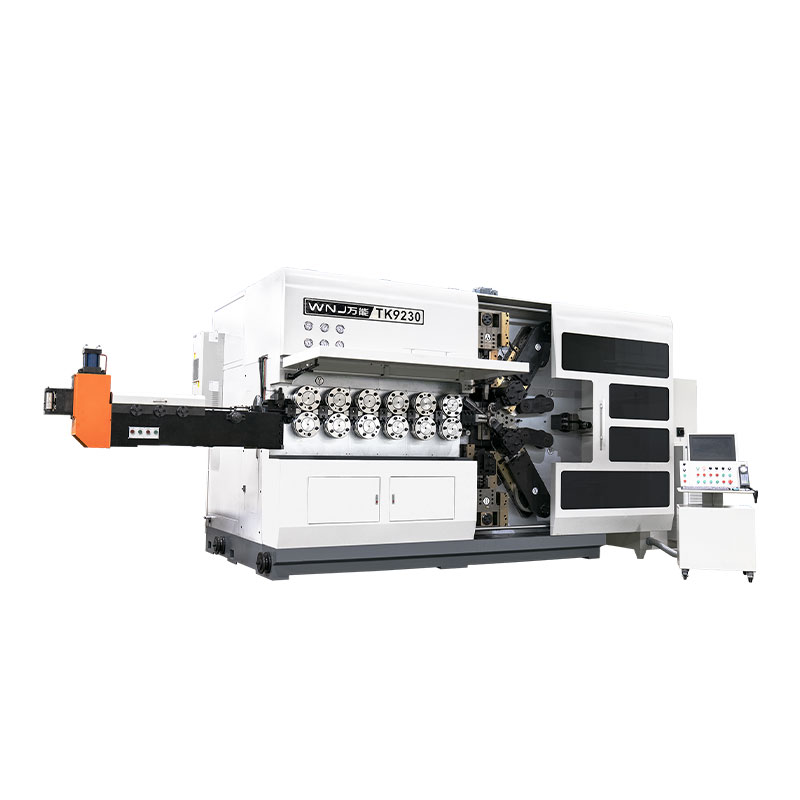
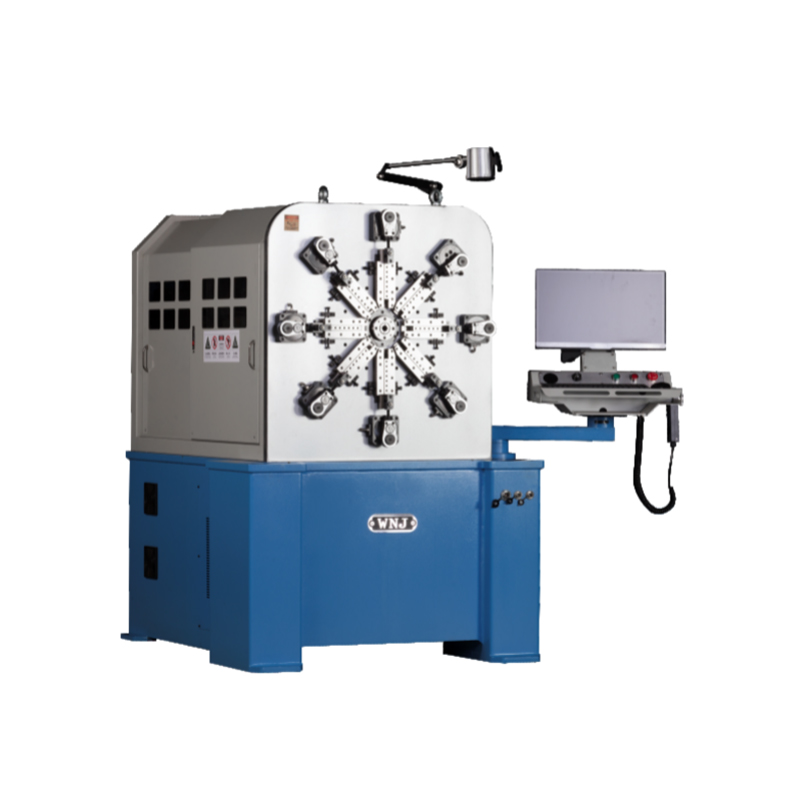 12-akset kamløs CNC-fjedermaskine til komplekse torsionsfjedre Denne 12-aksede kamløse maskine muliggør uafhængig servostyring til indviklede benbøjninger, hvilket reducerer opsætningstiden betydeligt. Den passer til blandede produktionsbatcher, der kræver høj fleksibilitet og præcis formgivning. Se produkt →
En 12-akset kamløs maskine tilbyder den højeste fleksibilitet til fremstilling af torsionsfjeder. Fordi hver servoakse bevæger sig uafhængigt, kan maskinen producere komplekse benbøjninger, der normalt ville kræve flere matricer. For producenter, der kører blandede produktionsbatches, reducerer programmeringstilgangen opsætningstiden fra timer til minutter.
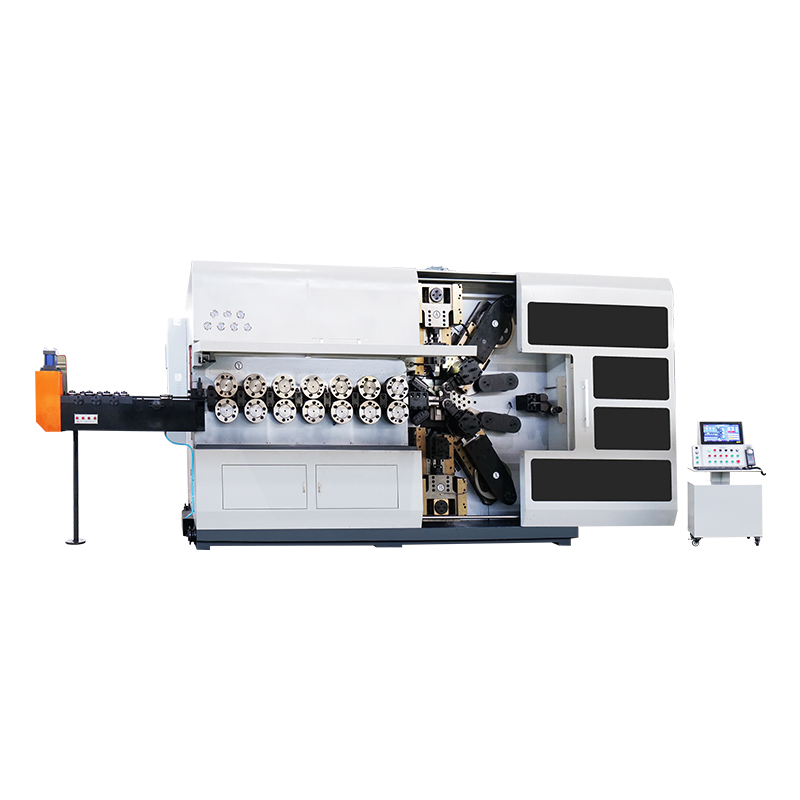
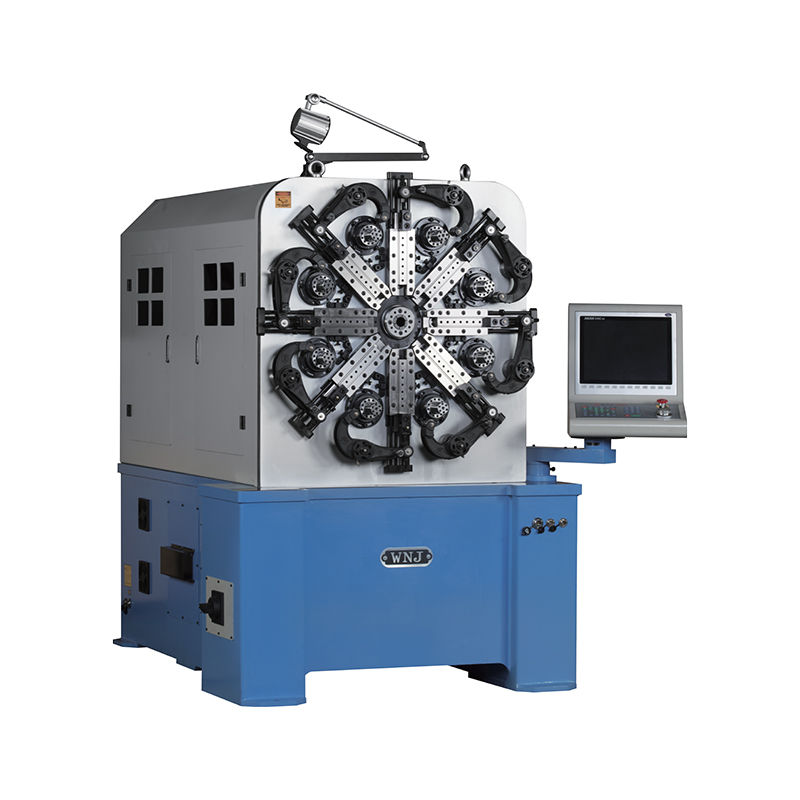 5-akset CNC fjederformningsmaskine til standard torsionsfjedre En omkostningseffektiv fem-akset formemaskine, der tilbyder fremragende vinkelpræcision på standard torsionsfjedre. Det balancerer kapitalinvestering og vedligeholdelsesomkostninger, hvilket gør det til en ideel mellemvejsløsning. Se produkt →
Fem-aksede formemaskiner giver en omkostningseffektiv mellemvej. De leverer fremragende vinkelpræcision på standard torsionsfjedre, mens de holder kapitalinvesteringer og vedligeholdelsesomkostninger lavere end et 12-akset system.
Fjederdesign er en iterativ proces, hvor geometri og materiale interagerer. Her er de parametre, der påvirker både ydeevne og fremstillingsevne.
En praktisk regel fra fremstillingserfaring: Hvis det samlede tolerancebånd på fjederens frie vinkel er under ±3°, skal produktionsudstyret have mindst 5-akset CNC-styring. En 3-akset maskine vil kæmpe for at holde denne tolerance konsekvent over en hel dag, fordi den er afhængig af mekaniske stop for adskillige formningsbevægelser.
Valget af den rigtige formemaskine afhænger af fem faktorer: fjederkompleksitet, påkrævet vinkelnøjagtighed, daglig produktionsvolumen, omskiftningsfrekvens og budget. Tabellen nedenfor opsummerer afvejningen på tværs af almindelige maskinkonfigurationer.
| Konfiguration | Aksetælling | Vinkelnøjagtighed | Skiftetid | Bedst til |
|---|---|---|---|---|
| Traditionel knasttype | 3-5 | ±0,15 mm | 3-6 timer | Enkelt fjedre med stort volumen |
| 5-akset CNC-formning | 5 | ±0,05 mm | 30-60 minutter | Blandede batches i mellemvolumen |
| 10/12-akset kamløs | 10-12 | ±0,02 mm | 15-30 minutter | Komplekse torsionsfjedre |
For et værksted, der producerer 5.000 til 20.000 torsionsfjedre pr. batch med design, der skifter tre gange om ugen, giver en 5-akset CNC-formningsmaskine det bedste investeringsafkast. En 12-akset kamløs maskine betaler sig, når fjedergeometrien er meget kompleks – for eksempel fjedre med tre eller flere bøjninger i det ene ben – eller når vinkeltolerancen er mindre end ±2 grader.
CNC torsionsfjedermaskiner er elektromekaniske præcisionssystemer. Regelmæssig vedligeholdelse har direkte indflydelse på dimensionernes konsistens og udstyrets levetid. Her er en praktisk ramme baseret på tre frekvensniveauer.
En torsionsfjeder leverer rotationskraft, kaldet moment. Den driver returbevægelser i dørlåse, kontrollerer indgreb i koblingsmekanismer og holder kontaktkontakter under defineret tryk. Enhver mekanisme, der kræver vinkelafbøjning for at generere et genopretningsmoment, kan bruge en torsionsfjeder.
Torsionsfjedre produceres på CNC-fjederformningsmaskiner eller kamløse fjedermaskiner. Formemaskinen fører tråd gennem udretningsvalser, ruller den rundt om en dorn eller med servodrevne fjerpinde og bøjer derefter benene til den ønskede vinkelposition. For detaljerede arbejdsprincipper, besøg vores artikel om torsionsfjeder maskinens arbejdsprincipper .
Musiktråd er det bedste valg til miniature præcisionsfjedre, fordi det giver maksimal trækstyrke. Rustfrit stål 304 foretrækkes, når korrosionsbestandigheden opvejer belastningskapaciteten. Til industrielle torsionsfjedre med moderate omkostningsbegrænsninger yder 65Mn fjederstål sig godt og er bredt understøttet i eksisterende formværktøjer.
I teorien kan en kamløs maskine med nok akser danne kompressions-, vridnings-, forlængelses- og trådbøjningsprodukter. I praksis begrænser produktionseffektivitet og værktøjsgeometri denne fleksibilitet. En maskine, der er optimeret til torsionsfjederbenformning, kan producere standard trykfjedre, men den vil ikke matche produktiviteten af en dedikeret spolemaskine på lange produktionsserier.
Fremstilling af torsionsfjeder er en afvejning mellem geometrikompleksitet, vinkelnøjagtighed og produktionsomkostninger. Til simple fjedre i store volumener forbliver en traditionel knastmaskine brugbar. Til blandede, komplekse torsionsfjedre, der kræver skift-efter-skift-konsistens, er en CNC kamløs formemaskine det definitive valg.
Den vigtigste købsbeslutning er ikke antallet af akser, men tilpasningen mellem maskinkapacitet og dit produktkøreplan. Hvis præcision torsionsfjedre bliver en større del af dit katalog, vil en 5-akset eller 12-akset CNC-formningsmaskine hurtigt få sine omkostninger tilbage gennem reduceret omstillingstid og lavere skrotmængder.
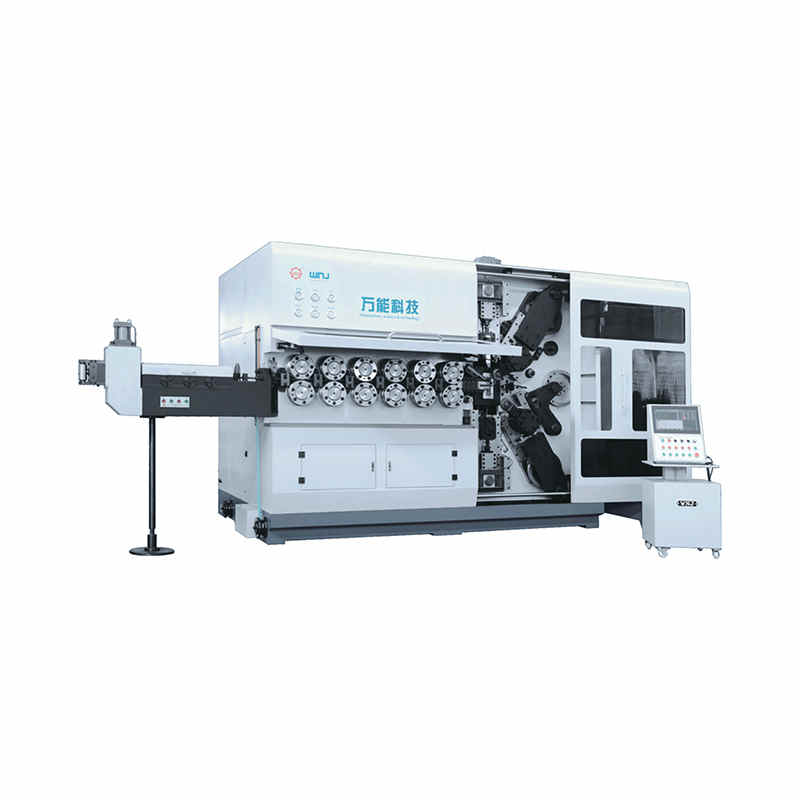
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer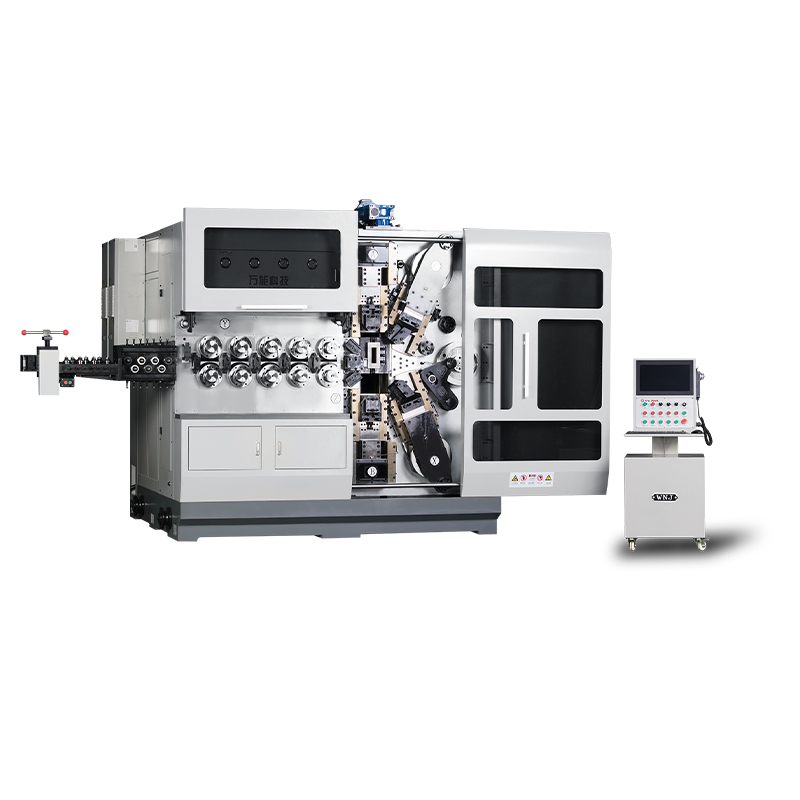
TK12120 TK-12120 12AXES CNC FJEDER KOLEMASKINE ...
Se detaljer
TK-6160 TK-6160 CNC FJEDERRULLEMASKINE ...
Se detaljer
TK-6120 TK-6120 CNC FJEDERRULLEMASKINE ...
Se detaljer
TK-5200 TK-5200 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljer
TK-5160 TK-5160 5-AKSET CNC-FJÆDER-KOILINGSMASKINE ...
Se detaljer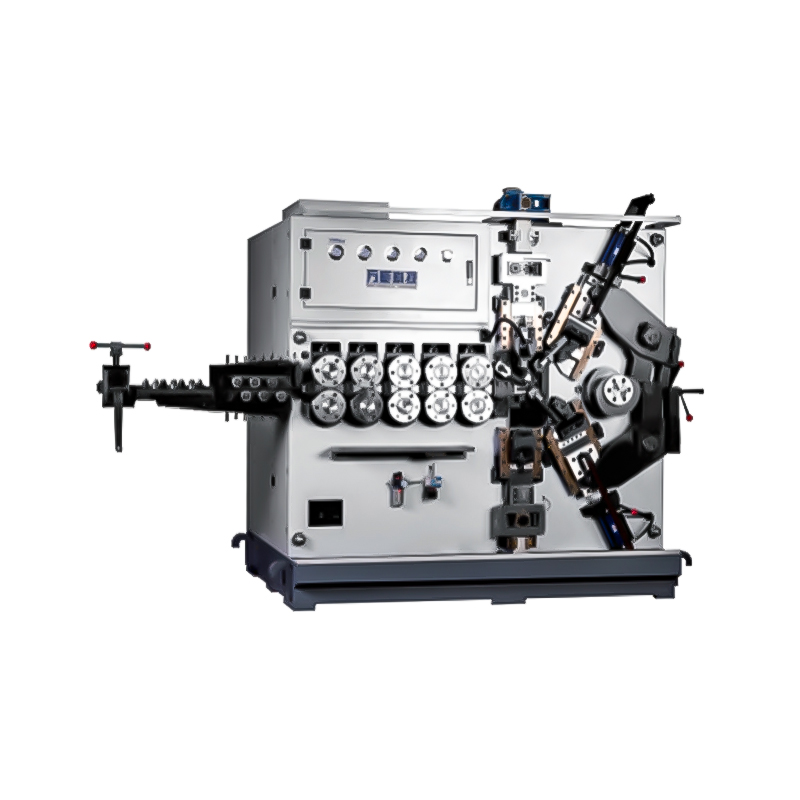
TK-5120 TK-5120 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljerMobil QR-kode