Sprog
En spiralfjeder er en tråd viklet ind i en kontinuerlig spiralspole, der lagrer og frigiver mekanisk energi. Når du komprimerer, strækker eller vrider den, afbøjer fjederen og lagrer energi. Når den ydre kraft fjernes, vender den tilbage til sin oprindelige form. Denne enkle, men kraftfulde mekanisme er årsagen til, at skruefjedre optræder i alt fra bilophæng til de bittesmå knapper på din smartphone.
Ordet "spiralformet" beskriver selve spolegeometrien. Den spiralform fordeler spændingen i hele trådens længde, hvilket betyder, at selv en relativt tynd tråd kan understøtte en betydelig belastning. Hvis du tager en typisk trykfjeder med 2 mm tråddiameter og 25 mm ydre diameter, kan den nemt klare hundredvis af Newtons kraft uden at deformeres permanent. Denne effektivitet er grunden til, at det spiralformede design er forblevet det mest udbredte fjederformat i moderne teknik i over 150 år.
For producenter er den praktiske implikation ligetil: måden, du vikler tråden på, bestemmer, hvordan fjederen opfører sig. Pitch, spoleantal, tråddiameter og endekonfiguration påvirker alle direkte, hvordan fjederen klarer sig i marken. At få disse parametre korrekt under produktion afhænger af fjederfremstillingsmaskinens præcision.
Nederste linje: En spiralfjeder omdanner mekanisk energi til elastisk deformation og tilbage, og kvaliteten af den konvertering er defineret af, hvor præcist den er fremstillet.Før du vælger en produktionsmaskine, skal du klart forstå, hvilken type spiralfjeder du vil producere. De tre kernekategorier kræver hver især forskellige værktøjs-, opsætnings- og maskinegenskaber.
Kompressionsfjedre modstår en aksial trykkraft. Spolerne er adskilt med luftspalter mellem dem, så fjederen kan forkortes, når den er belastet. De repræsenterer det største segment af fjedermarkedet og produceres i enorme mængder af CNC-spoler. Almindelige anvendelser omfatter bilaffjedringssystemer, støddæmpere, motorventilfjedre, madraskerner og industrielt pneumatisk udstyr. En trykfjeder med fri længde 50 mm og tråddiameter 2,5 mm kan være designet til at komprimere 20 mm, før den når sin faste højde, hvilket betyder, at den giver modstand over hele afbøjningsområdet.
Forlængerfjedre virker på den modsatte måde: de modstår en trækkraft. Spolerne er normalt viklet tæt sammen uden luftspalte, og fjederen strækkes ved belastning. Enderne har normalt kroge, løkker eller gevindindsatser til fastgørelse. Forlængerfjedre optræder i trampoliner, garageportmekanismer, barnevogne og spændesystemer til transportbånd. Fordi tråden er under aksial spænding, er endekrogens svigt et almindeligt problem, hvilket netop er grunden til præcisionsformningsværktøjer betyder noget i opviklingsprocessen.
En torsionsfjeder modstår rotationsmoment. Enderne er placeret, så de kan fastgøres til komponenter, der roterer i forhold til hinanden. Torsionsfjedre lagrer energi, når de drejes, og frigiver den som rotationskraft. De er essentielle i tøjklemmer, musefælder, urmekanismer, bremsesystemer i køretøjer og elektriske kontakter. Designparametrene for torsionsfjedre inkluderer benlængde og vinkel, som typisk kræver en CNC-fjederformningsmaskine med fleraksestyring for at producere nøjagtigt.
Fremstillingsprocessen for en spiralfjeder er meget deterministisk. Hver operation skal ske i rækkefølge, og enhver afvigelse i et trin påvirker direkte fjederkvaliteten. Nedenfor er en praktisk trin-for-trin visning af, hvad der sker inde i et fjederfremstillingsanlæg.
Den rå tråd kommer fra en spole og føres gennem en rettemekanisme. Trådfremføringssystemet skal opretholde ensartet spænding. Hvis tråden fremføres med glidning eller ujævnt træk, vil den resulterende stigning være inkonsekvent, hvilket igen ændrer fjederhastigheden. En velholdt trådfremføringsenhed sikrer, at tråden kommer ind i formningsområdet med en konstant hastighed og kraft.
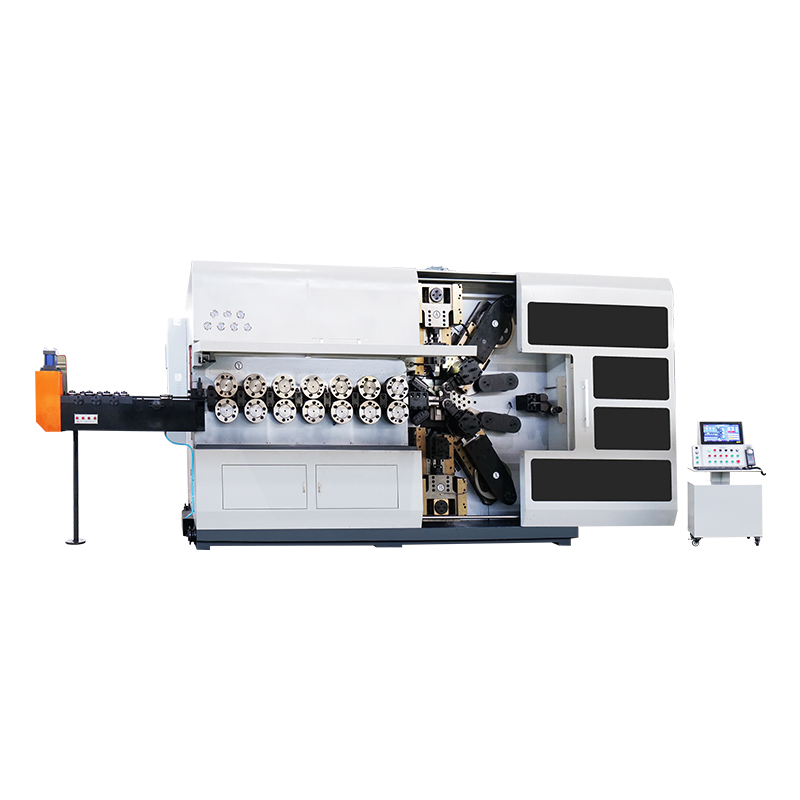
Dette er hjertet i processen. I en CNC fjeder coiling maskine føres wiren rundt om en dorn eller direkte formet af servodrevne værktøjer. Stigningen indstilles af formeværktøjernes aksiale bevægelse i forhold til trådfremføringen. For komplekse fjedergeometrier koordinerer en flerakset formningsmaskine flere servobevægelser samtidigt. Det er her maskinens aksetælling bestemmer dit produktionsomfang.
 CNC fjeder coiling maskine med multi-akse muligheder Denne maskinserie behandler tråddiametre fra 0,3 til 8,0 mm og understøtter flere akser til forskellige fjederformer. Ideel til produktion, der kræver præcis opvikling og ensartet varmebehandlingsydelse. Se produkt →
Efter opvikling skal de fleste fjedre varmebehandles for at aflaste indre spændinger og opnå de nødvendige mekaniske egenskaber. For kulstofstålfjedre er austenitisering omkring 850°C efterfulgt af oliekøling og anløbning ved 350°C til 450°C standard. Tempereringsovnen holder fjederen ved temperatur i en præcis varighed. Forkert varmebehandling resulterer i skørhed, for tidlig træthedsfejl eller inkonsekvent hårdhed på tværs af batchen.
Kompressionsfjedre kræver flade, parallelle ender. Fjederslibemaskiner fjerner materialet for at skabe endefladerne. For en højpræcisionsfjeder kan planhedstolerancen være så lav som 0,05 mm ud af parallel. Slibningsprocessen opnår også en præcis fri længde. Uden en ordentlig slibemaskine kan fjederen muligvis ikke sidde korrekt i en samling.
Afsluttende operationer omfatter shot-peening for at forbedre udmattelseslevetiden, belægning for korrosionsbestandighed og dimensionsinspektion for at verificere specifikationer. Hver fjeder kan inspiceres for fri længde, ydre diameter, fjederhastighed og overfladekvalitet.
Materialeet er grundlaget for hvert forår. Det korrekte materialevalg afhænger af driftsmiljøet, belastningsforhold, forventet cykluslevetid og omkostningsbegrænsninger. Tabellen nedenfor sammenligner de mest almindeligt anvendte materialer i spiralfjederproduktion.
| Material | Trækstyrke | Max Service Temp | Korrosionsbestandighed | Primære applikationer |
|---|---|---|---|---|
| 65Mn kulstofstål | 980-1080 MPa | 120°C | Lav | Industrielle fjedre til generelle formål |
| 60Si2Mn siliciumstål | 1275-1375 MPa | 200°C | Lav | Kraftige fjedre til biler |
| 304 Rustfri | 515-675 MPa | 300°C | Høj | Medicinsk udstyr, fødevareforarbejdning, udendørs udstyr |
| 316L rustfri | 485-620 MPa | 350°C | Meget høj | Kemisk behandling, marine, farmaceutiske |
| 17-7PH Nedbørshærdning | 1650-1900 MPa | 400°C | Høj | Luftfartskomponenter, højtydende maskineri |
| Fosfor bronze | 510-650 MPa | 100°C | Medium | Elektriske kontakter, stik, kontakter |
Fra et produktionsperspektiv, jo hårdere materialet er, desto større er udfordringen for din coiling-maskine. Materialer med høj trækstyrke som 17-7PH kræver mere formningskraft og mere stive maskinkomponenter. Hvis du planlægger at arbejde med eksotiske legeringer, skal du vælge en maskine med tilstrækkeligt servomoment og hærdet værktøj.
Hver fjeder er defineret af seks kerneparametre. At forstå disse er afgørende, uanset om du designer en fjeder eller konfigurerer en maskine til at producere den. Når en af disse ændres, skifter andre egenskaber også.
Ledningsdiameter (d)
Tykkelsen af tråden. Fordobling af tråddiameteren øger fjederhastigheden med en faktor 16, fordi hastighedsligningen afhænger af d^4. Små ændringer i tråddiameter forårsager store ændringer i kraft.
Gennemsnitlig spolediameter (D)
Den gennemsnitlige diameter af spolen. Fjederhastigheden er omvendt proportional med D^3, så en stigning på 10 procent i spolediameter reducerer stivheden med næsten 27 procent.
Tonehøjde (p)
Afstanden mellem tilstødende spoler. Pitch styrer direkte fri plads og maksimal afbøjning. En større stigning tillader mere vandring, før fjederen når fast højde.
Antal aktive spoler (n)
Antallet af spoler, der faktisk afbøjes under belastning. Færre aktive spoler giver en stivere fjeder; mere aktive spoler giver en blødere fjeder.
Fri længde (L0)
Fjederens længde, når der ikke påføres belastning. Fri længde indstilles under oprulningen og påvirkes af antallet af spoler og stigningen.
Springhastighed (k)
Den nødvendige kraft pr. afbøjningsenhed. Formlen for trykfjedre er k = Gd^4 / (8D^3n), hvor G er materialets forskydningsmodul.
For et produktionsmiljø er den mest kritiske indsigt dette: små ændringer i tråddiameter forårsager eksponentielle ændringer i fjederhastigheden. En trådleverandør, der leverer materiale med ±0,02 mm variation, kan få fjederhastigheden til at svinge med omkring 15 procent. Det er grunden til, at præcisionstrådmåling og acceptkontrol er obligatorisk.
Den maskine, du vælger, bestemmer ikke kun, hvilke fjedre du kan producere i dag, men hvilke slags ordrer du kan acceptere i fremtiden. Der er tre primære maskintyper at overveje, og de tjener hver sin produktionsprofil.
Disse er arbejdshestene i højvolumen kompressionsfjederproduktion. De arbejder ved meget høje hastigheder og er typisk konfigureret med 3 til 7 akser. Hvis din virksomhed fokuserer på standard trykfjedre i store mængder, tilbyder en dedikeret spolemaskine med automatisk trådfremføring den bedste pris pr. fjeder. Produktionshastigheder på moderne maskiner kan overstige 150 spoler i minuttet afhængigt af fjederstørrelsen.
En formemaskine tilbyder mere alsidighed, fordi den bruger uafhængigt kontrollerede akser til at flytte flere formværktøjer. En 5-akset formningsmaskine kan skifte mellem kompressions-, torsions- og forlængelsesfjedre uden omfattende omværktøj. Den udmærker sig i mellemstore oplag, og når produktmixet er forskelligartet. Det bredere bevægelsesområde giver dig mulighed for at skabe fjedre med variabel stigning, trinfjedre og fjedre med specielle endekonfigurationer.
 Alsidig CNC-fjederformningsmaskine til komplekse former Med uafhængigt styrede akser håndterer denne formemaskine forskellige fjedertyper uden omfattende efterværktøj. Dens fleksibilitet passer til medium løb og variabel pitch eller specielle endekonfigurationer. Se produkt →
Knastløse maskiner bruger servodrevne blade i stedet for mekaniske knaster. Opsætningstiden er væsentligt kortere, fordi der ikke er nogen fysiske knastprofiler at fremstille eller justere. Til produktion af små partier og hyppige omstillinger sparer kamløse maskiner betydelig tid. De er især gode til komplekse trådformer og fjedergeometrier, som ville være svære at opnå med konventionelle knastskiver.
Når du evaluerer maskiner, skal du først overveje antallet af akser. Hver akse er en uafhængigt styret servomotor. En 3-akset maskine kan producere grundlæggende trykfjedre. En 5-akset maskine dækker de fleste standard fjedertyper. En 10-akset maskine giver maksimal fleksibilitet til indviklet trådbøjning og meget komplekse geometrier. Disse forskelle i kapacitet betyder noget, når dine kunder kommer tilbage med et bredere udvalg af fjederspecifikationer.
Før du forpligter dig til en maskine, skal du gennemgå producenten af det originale udstyrs servicerekord og tilgængelighed af reservedele. En velbygget maskine fra en fabrik med ensartet kvalitetskontrol vil holde sit opsætning længere. Hvis du er på udkig efter en ny fjedermaskine, er der ikke noget bedre udgangspunkt end at undersøge den detaljerede vejledning vedr. hvordan man køber en god fjedermaskine før du indgår en aftale.
En realistisk udvælgelsesregel
Enkelt fjedre med stort volumen: rullemaskine. Blandede produkter, mellemstore serier: formemaskine med 5 akser eller mere. Små partier, stor variation: kamløs maskine. Din beslutning bør være drevet af den ordreprofil, du forventer et år fra nu, ikke kun det arbejde, du har i dag.
Forårskvalitetssvigt fører til afviste partier, tabt produktionstid og beskadigede kunderelationer. De mest almindelige kvalitetsproblemer kommer fra tre kilder: materialevariation, maskinforskydning og inkonsekvent varmebehandling.
En fokuseret kvalitetskontrolrutine fanger disse tidligt. Som minimum bør hver batch kontrolleres for fri længde, ydre diameter og fjederhastighed på prøveudtagningsbasis. Når du kører en kritisk applikation, skal du overveje 100 procent kontrol af fri længde og tolerancedimension.
Hvis du oplever kvalitetsproblemer i din eksisterende fjederdrift, spores mange af dem tilbage til maskinens opsætning i stedet for selve maskinen. Forstå de almindelige misforståelser ved brug af fjedermaskine kan hjælpe dig med at identificere og rette op på problemer, der stille og roligt udhuler gennemløb og kvalitet.
Drivprincip: Konsistens i tråden, værktøjet og varmebehandlingen producerer fjedre, der opfylder specifikationerne kørsel efter kørsel.
Heliske fjedre er overalt. At forstå de specifikke krav fra hver industri hjælper dig med at placere din produktionskapacitet nøjagtigt.
Bilsektoren er langt den største forbruger af spiralfjedre. Et enkelt passagerkøretøj kan indeholde mellem 25 og 40 fjedre, inklusive affjedringsfjedre, ventilfjedre, koblingsfjedre og bremseudløsningsfjedre. Ophængsfjedre bruger ofte silicium-ståltråd som 60Si2Mn, fordi det giver høj styrke og fremragende træthedsmodstand. Tolerancerne er krævende: Ventilfjedre kan kræve belastningsvariationer på mindre end 5 procent over en batch.
Medicinsk udstyr kræver den højeste pålidelighed og renlighed. Fjedre brugt i kirurgiske instrumenter, infusionspumper og ortopædiske implantater er ofte lavet af 316L rustfrit stål. De skal have nul overfladeforurening og opfylde meget små dimensionelle tolerancer. En fjeder, der bruges i en bærbar insulinpumpe, kan have en tråddiameter på kun 0,3 mm, hvilket kræver en maskine, der er i stand til præcis håndtering af fine tråde.
Luftfartsfjedre fungerer under ekstreme forhold. De skal opretholde en ensartet ydeevne fra -50°C til 150°C og modstå høje vibrationer. Materialer som 17-7PH præcipitationshærdning rustfrit er almindelige. Hver fjeder, der bruges i flyvekritiske systemer, testes normalt for belastning på flere punkter i dens afbøjningsområde før montering.
I stik og afbrydere bruges miniature torsionsfjedre til at opretholde kontakttrykket. Fosforbronze er almindelig her, fordi det giver god ledningsevne og korrosionsbestandighed. Disse fjedre er meget små, ofte med tråddiametre under 0,5 mm, og kræver maskiner med fremragende fintrådshåndteringsevner.
 Præcisions 3-akset formemaskine til miniaturefjedre Denne CNC-maskine er designet til håndtering af fine tråde og sikrer nøjagtig formning af små torsionsfjedre, der bruges i elektronik. Den tilbyder høj aksial opløsning og stabil ydeevne til snævre tolerancer. Se produkt →
Hver branche har sin egen certificering og materialekrav. Før du begynder på en ny sektor, skal du kontrollere, at din maskine kan arbejde med de nødvendige materialer og opfylde branchens typiske tolerancebånd. Hvis du producerer fjedre til elektronikindustrien, er en maskine med høj aksial opløsning og lav termisk drift et must.
Fjedermaskiner er præcisionsudstyr. Forskellen mellem en maskine, der kører pålideligt i ti år, og en, der har brug for hyppige reparationer, kommer ned til vedligeholdelsesdisciplin. Her er en praktisk vedligeholdelsesplan, der holder din produktionslinje sund.
Et lille problem, der fanges tidligt, koster et par minutter at rette. Det samme problem, der ikke bliver opdaget, kan føre til en flerdages nedlukning og et afvist parti fjedre. Din vedligeholdelsesproces skal være systematisk og dokumenteret. I mange tilfælde afslører en simpel log over værktøjsslid og maskinjusteringer mønstre, der forudsiger fejl, før de opstår.
Hvordan beregnes fjederhastigheden for en spiralformet trykfjeder?
Fjederhastigheden k beregnes ved hjælp af formlen k = G*d^4 / (8*D^3*n), hvor G er trådmaterialets forskydningsmodul, d er tråddiameteren, D er middelspolens diameter, og n er antallet af aktive spoler. Et forskydningsmodul for kulfjederstål er cirka 79 GPa. Denne formel fortæller dig præcis, hvordan kraft og afbøjning hænger sammen.
Hvad er forskellen mellem en knastdrevet fjedermaskine og en knastfri fjedermaskine?
En knastdrevet maskine bruger fysisk skårne knastprofiler til at styre værktøjets bevægelse, og ændring af fjederdesignet betyder, at der laves nye knastskiver. En kamløs maskine bruger servomotorer til at styre værktøjerne direkte, hvilket tillader parameterændringer i softwaren i stedet for at fremstille nye knast. Kamløse maskiner er meget hurtigere at sætte op og er ideelle til små partier eller hyppige produktskift.
Kan en CNC-fjedermaskine automatisk justere fjederens stigning under produktionen?
Ja. Moderne CNC-maskiner kan styre stigningen i realtid under oprulningsprocessen. Maskinens servoakser ændrer programmæssigt den relative fremføringshastighed for at skabe fjedre med variabel stigning. Autokorrektionsfunktioner kan overvåge fjederdimensionerne under kørslen og justere parametre automatisk for at opretholde måltolerancen.
Hvad forårsager fjederfejl under gentagen belastning?
Træthedssvigt er den mest almindelige årsag. Det skyldes revneinitiering ved en overfladedefekt eller spændingskoncentrationspunkt, derefter gradvis revnevækst indtil fejl. Fælles bidragsydere omfatter overfladeridser fra oprulning, utilstrækkelig shot-peening og alt for høj belastning under drift. Designet skal begrænse arbejdsspændingen til en sikker andel af materialets ultimative trækstyrke.
Hvordan vælger jeg tråddiameteren til en spiralfjeder?
Valg af tråddiameter afhænger af den nødvendige fjederkraft, den tilladte spænding og den tilgængelige plads. Som udgangspunkt bør forskydningsspændingen under maksimal belastning forblive under 50-60 procent af materialets ultimative trækstyrke ved statiske applikationer og mindre ved cyklisk belastning. Standard wirestørrelsestabeller kan derefter bruges til at vælge den nærmeste tilgængelige måler, der opfylder kravet.
Er en fjederhærdende ovn nødvendig for alle spiralfjedre?
De fleste koldspiralfjedre nyder godt af en lavtemperatur varmebehandling for at lindre resterende spændinger efter formning. Fjedre fremstillet af hårdttrukket tråd eller rustfrit stål kan bruges uden hærdning i lavspændingsapplikationer. Imidlertid kræver højstyrkefjedre, især dem, der anvendes i bilindustrien eller rumfart, normalt en kontrolleret hærdningsproces for at opnå de nødvendige mekaniske egenskaber og forhindre for tidlig fejl.
Hvor mange akser har jeg brug for på en CNC-fjederformningsmaskine?
For grundlæggende trykfjedre er 3 akser tilstrækkeligt. For de fleste almindelige fjedertyper inklusive forlængelse og simpel torsion giver 5 akser dig tilstrækkelig frihed. Ved fremstilling af komplekse trådformer eller fjedre med varierende stigning giver 10 akser eller mere den største fleksibilitet. Aksetællingen er direkte relateret til kompleksiteten af de fjedre, du kan producere uden at skifte værktøj.
At producere spiralfjedre af høj kvalitet er en systemudfordring. Materialeleverandøren, maskinen, værktøjet, varmebehandlingsprocessen og inspektionsprotokollerne skal alle arbejde sammen. Maskinen er ikke den eneste faktor, men det er den faktor, der giver dig størst kontrol over fjedergeometri og konsistens.
Den rigtige maskine til din virksomhed afhænger af produktionsvolumen, produktsortiment og de materialer, du har til hensigt at bearbejde. Dedikerede spolemaskiner udmærker sig ved høj volumen og enkel geometri. Multi-akse formemaskiner giver alsidighed til at påtage sig en bredere vifte af opgaver. Kamløse maskiner minimerer opsætningstiden for høj-mix, lav-volumen produktion.
Uanset hvilken vej du går, så invester i vedligeholdelsesrutinen. En disciplineret kontroltidsplan, ensartet smøring og proaktiv værktøjsudskiftning betaler sig selv i reduceret nedetid og forbedret fjederkvalitet. Fjederindustrien belønner producenter, der fokuserer på konsistens, nøjagtighed og langsigtet pålidelighed.
Hvis du udvider dine muligheder eller opgraderer eksisterende udstyr, skal du først opbygge et klart billede af dine målfjedertyper og -volumener. Den maskine, der tjener sin behold, er den, der matcher din faktiske produktionsvirkelighed, ikke den med den længste funktionsliste.
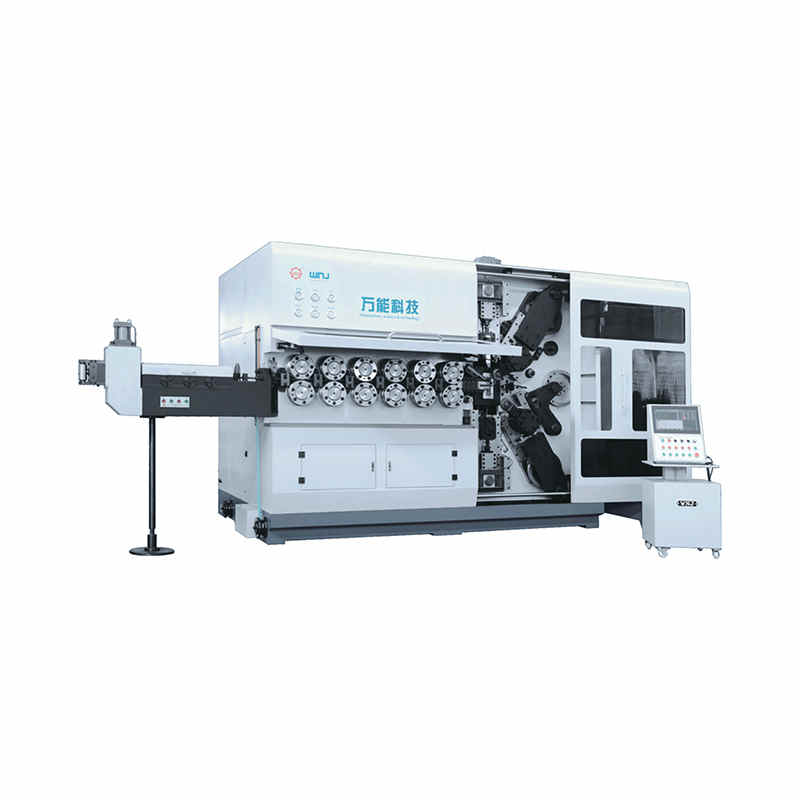
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer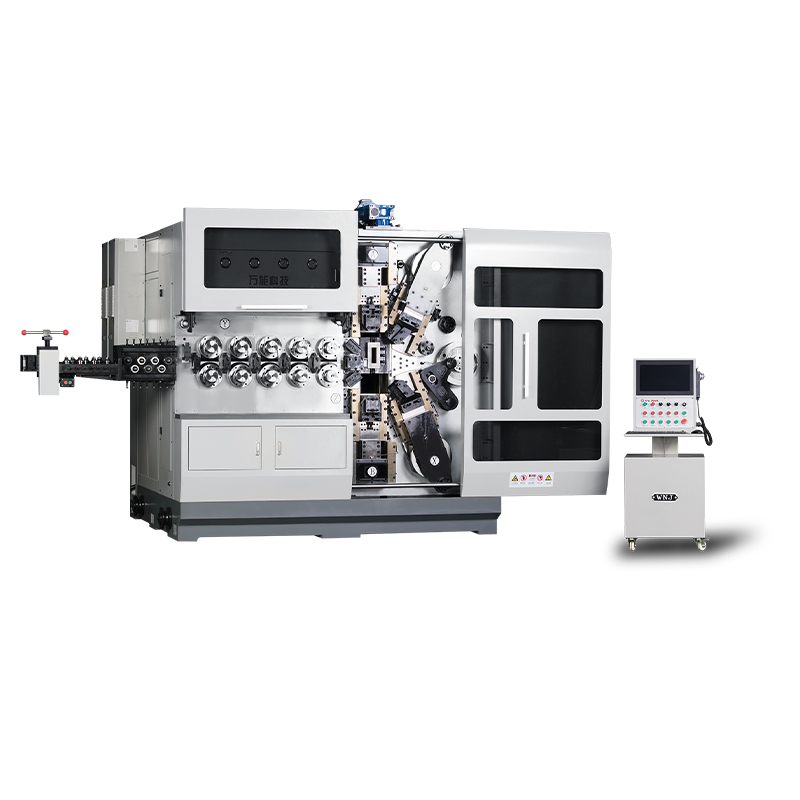
TK12120 TK-12120 12AXES CNC FJEDER KOLEMASKINE ...
Se detaljer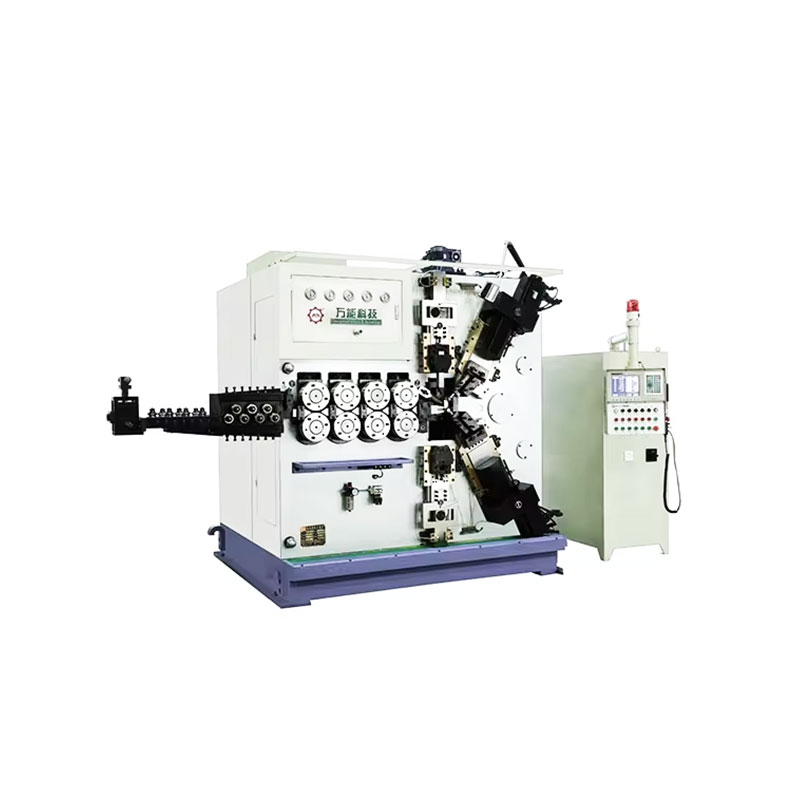
TK-6160 TK-6160 CNC FJEDERRULLEMASKINE ...
Se detaljer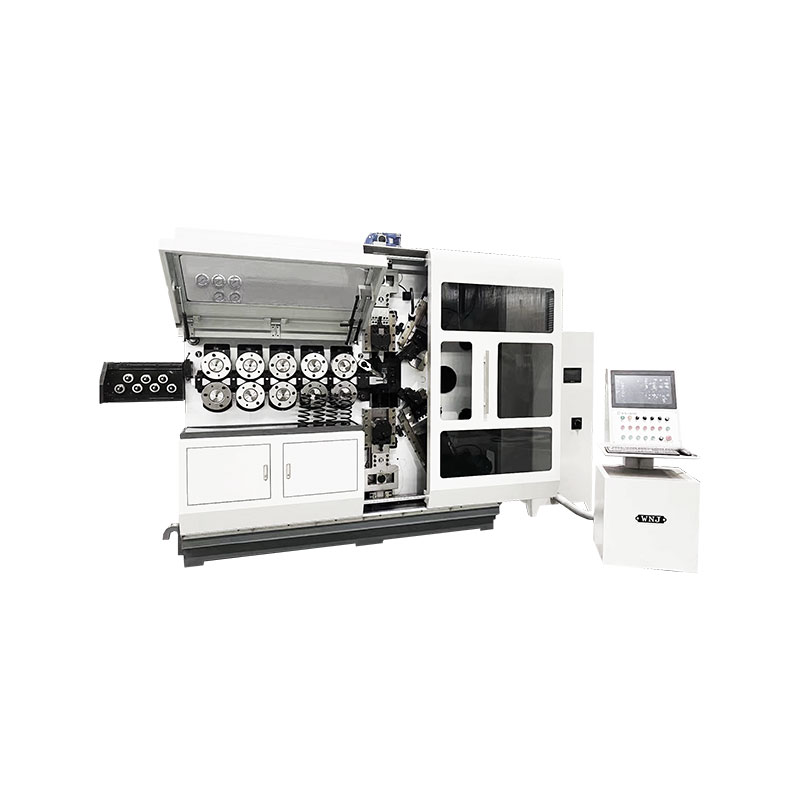
TK-6120 TK-6120 CNC FJEDERRULLEMASKINE ...
Se detaljer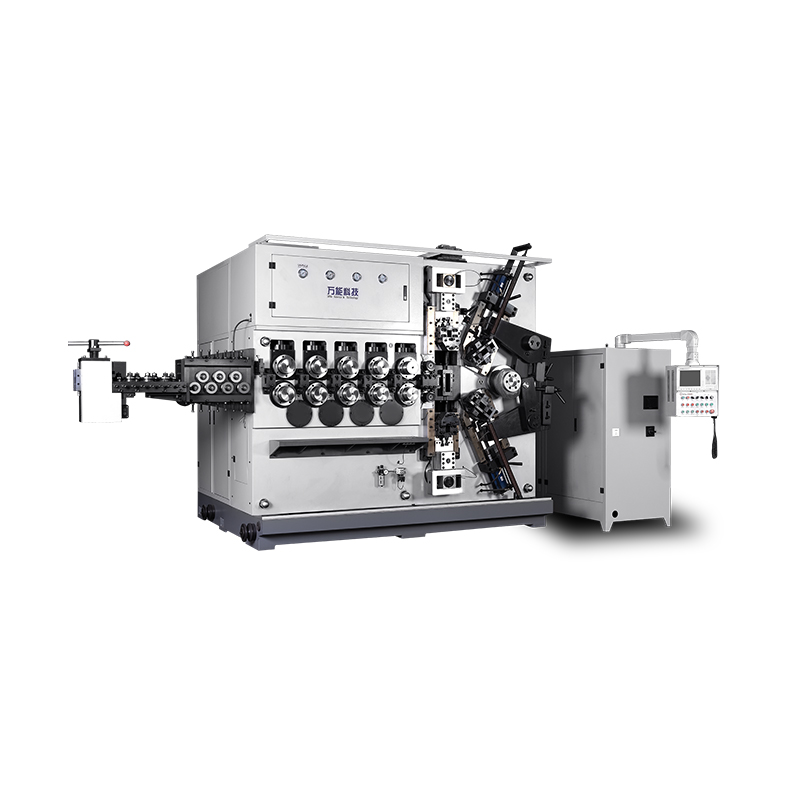
TK-5200 TK-5200 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljer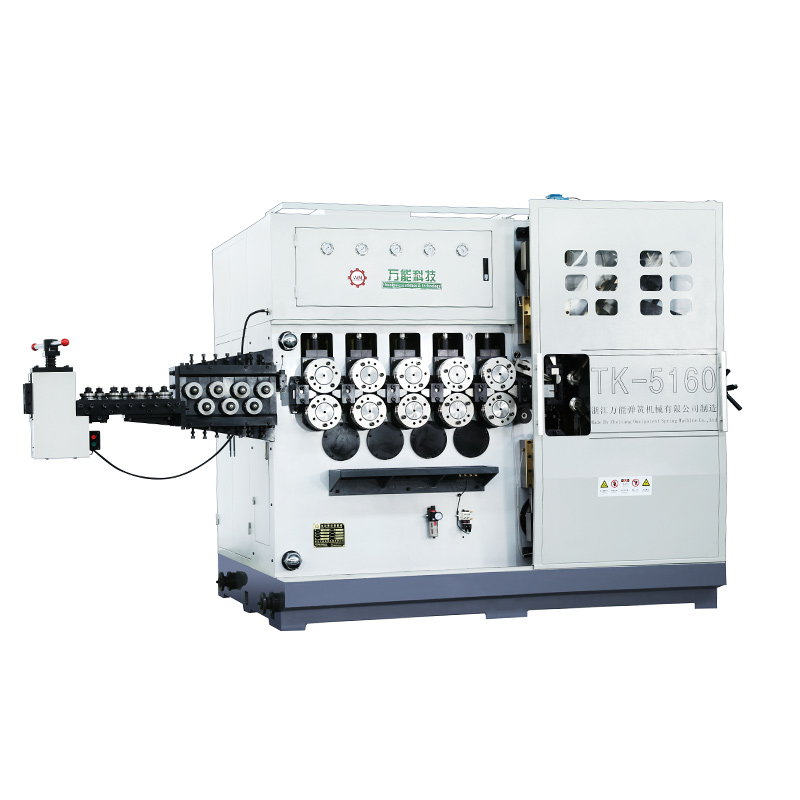
TK-5160 TK-5160 5-AKSET CNC-FJÆDER-KOILINGSMASKINE ...
Se detaljer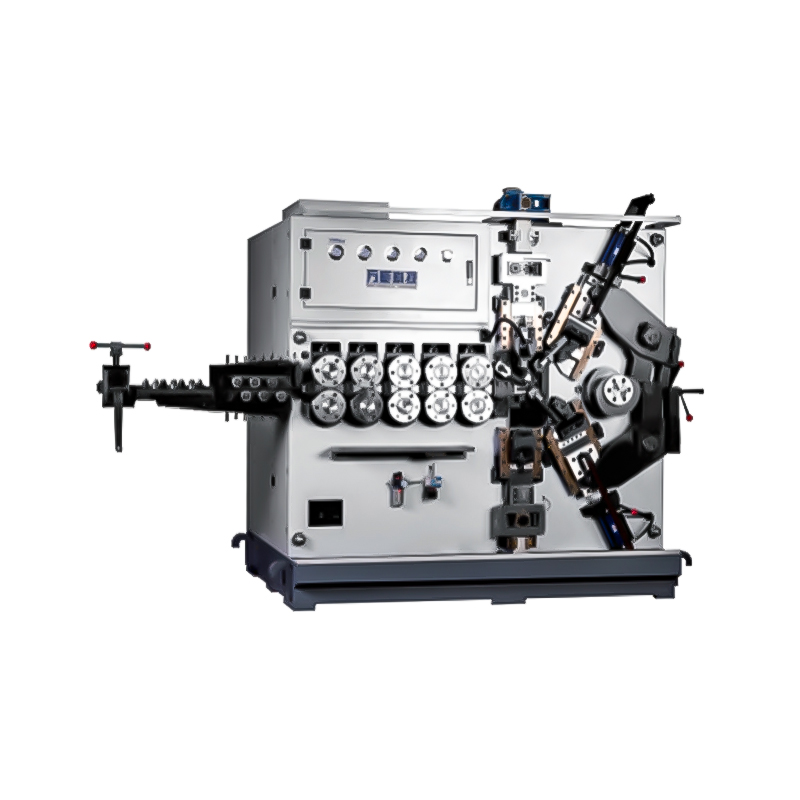
TK-5120 TK-5120 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljerMobil QR-kode