Sprog
A bukkemaskine er et produktionsværktøj, der omformer tråd, stang, rør eller fladt metal til forudbestemte vinkler og kurver ved hjælp af mekanisk kraft, CNC servostyring eller en kombination af begge. Ved fremstilling af fjeder- og trådkomponenter er den praktiske definition mere krævende: Udstyret skal fremføre, rette, bøje og skære materiale i én kontinuerlig cyklus, samtidig med at dimensionstolerancer i intervallet ±0,1 mm opretholdes.
Det direkte svar på det mest almindelige købsspørgsmål er dette: vælg en CNC trådbukkemaskine når dine dele indeholder mere end to bøjninger, når batchstørrelser ændres hyppigt, eller når kunder efterspørger dokumenteret programgentagelighed. Vælg kun en manuel eller hydraulisk bukker til højvolumen, enkeltformsproduktion med generøse tolerancer.
Hver bukkemaskine passer ind i en af tre kontrolfamilier, og forskellen betyder mere for driftsøkonomien end for indkøbsprisen.
| Type | Kontrolmetode | Typisk diameterområde | Bedst til |
|---|---|---|---|
| Manuel / Mekanisk | Operatør skabelon | 0,5 - 3 mm ledning | Prototyper, reparationsdele |
| Hydraulisk | Cylindre dør | 3 - 50 mm rør, armeringsjern | Rørbøjning, konstruktion |
| CNC Servo | Programmerede servomotorer | 0,3 - 12 mm ledning | Fjedre, clips, beslag, komplekse former |
En CNC trådbukkemaskine forvandler en 3D deltegning til en sekvens af koordinerede servobevægelser. Fem undersystemer arbejder sammen i hver cyklus:
Denne arkitektur er det, der gør det muligt for én maskine at producere en sæde-hvilestolsfjeder, en kirurgisk trådform og en møbelklemme i samme skift. En model som ZW480 4-akset CNC fjedertråd bukkemaskine parer uafhængig foderkontrol med en to-vejs bøjningsarm, der lader operatører færdiggøre bagagefjedre, sædefjedre og medicinske wireformer i én gang uden sekundære operationer.
Hvis du har brug for den fulde mekaniske sekvens, vores guide på hvordan en bukkemaskine fungerer trin for trin forklarer hver rulles og dorns rolle i detaljer.
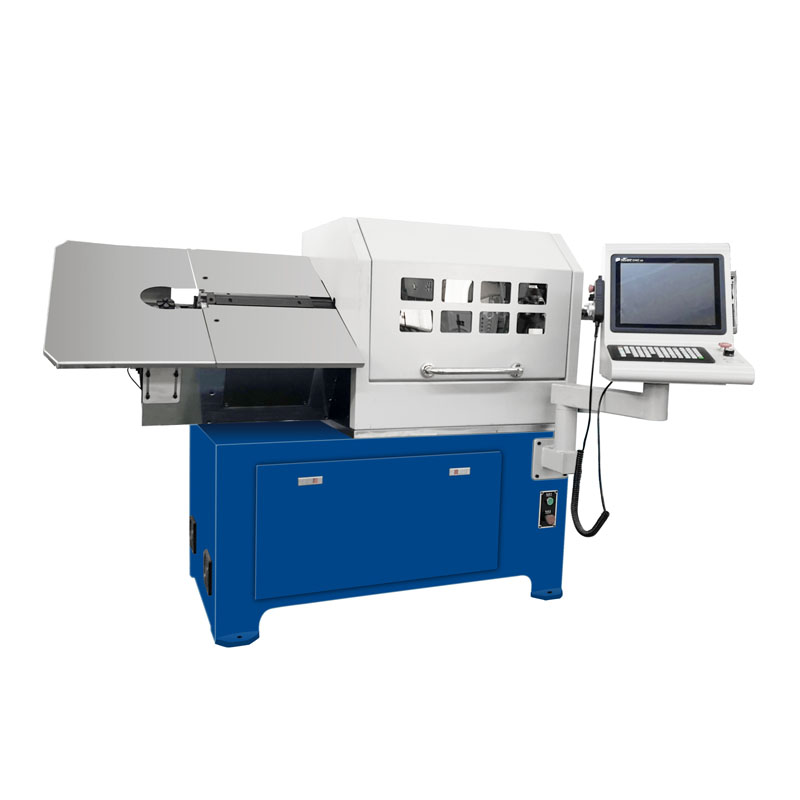 ZW-480 4-akset CNC fjedertråd bukkemaskine Med fire eller syv akser kobling og servo trådfremføring tilbyder denne maskine høj præcision og stabilitet til trådformning. Sammenlign dens specifikationer med dine krav til cyklustid og tolerance. Se produkt →
Før du sammenligner tilbud, skal du placere alle kandidatmaskiner mod rammen nedenfor. Disse seks specifikationer har den største indflydelse på, om en maskine kan producere dine dele inden for den nødvendige cyklustid og tolerance.
| Specifikation | Hvad det fortæller dig | Praktisk påvirkning |
|---|---|---|
| Akseantal | Antal servostyrede bevægelser | Flere akser tillader mere komplekse former, men hæver prisen |
| Tråddiameterområde | Minimum og maksimum trådstørrelser, som fodersystemet accepterer | Tråd uden for rækkevidden forårsager fødestop og unøjagtige bøjninger |
| Maksimal fremføringshastighed | Normalt 30 - 100 m/min | Bestemmer direkte cyklustiden for lange dele |
| Bøjning arm rotation | Bøjning range in degrees | Definerer, om underskæringer og omvendte bøjninger er mulige |
| Programlagring | Antal delprogrammer i hukommelsen | Større lager forkorter omstilling i job-shop produktion |
| Gentagelighed | Afvigelse mellem på hinanden følgende dele | Strammere repeterbarhed reducerer skrot i kørsler med store mængder |
For en kontraktforretning, der kører bil- og møbeltråd mellem 1,0 mm og 4,5 mm, dækker en 4-akset maskine med en fremføringshastighed på 80 m/min de fleste standarddele. For snævrere tolerancer i luftfarts- eller medicinske komponenter skal du vælge en 5-akset eller højere maskine med et kamløst formningssystem, fordi den ekstra akse bærer værktøjet rundt om underskæringer i stedet for at tvinge delen til at blive flyttet.
Bukkemaskiner producerer de fastholdende, fastspændende og kraftoverførende trådformer, der komplementerer spiralfjedre. Efterspørgslen overlapper kraftigt med forårets produktion på tværs af disse industrier:
Inden for bilfremstilling indeholder en moderne personbil omkring 60 til 120 fjederelementer afhængigt af modellen, plus snesevis af formede trådklemmer og beslag, der ikke teknisk klassificeres som fjedre (industriestimat). Kontraktproducenter, der ønsker at fange dette arbejde, kører typisk en maskine som ZW880 fjederbukkemaskine , fordi dens udvidede diameterområde dækker strukturelle beslag og rammeophæng, mens den bevarer den nødvendige præcision til sædefjedre.
For produktionsplanlægningsideer, der er specifikke for sektoren, læs vores noter om bil- og mobilitetsapplikationer .
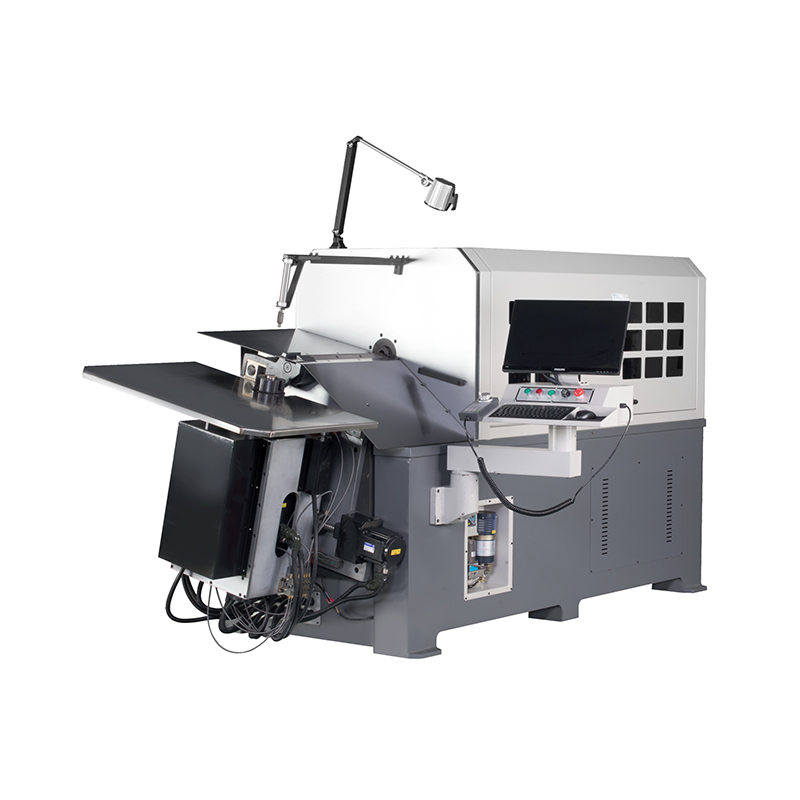 ZW-880 8-akset CNC fjedertråd bukkemaskine Med otte akser til kompleks bukning og en roterende trådfremføring for stabilitet, passer denne maskine til krævende applikationer. Evaluer dens akser og fodringsevne for at undgå almindelige købsfejl. Se produkt →
Gennemfør fem trin i denne rækkefølge, og du vil undgå de to mest almindelige købsfejl: Køb for mange akser og underspecificering af trådfremføringen.
Den mest almindelige fejl er at undervurdere trådfremføringen. Fremføreren står for omkring 30 procent af alle slidrelaterede maskinbegivenheder, så et værksted, der planlægger at køre rustfri eller oliehærdet fjedertråd, bør insistere på hærdede fremføringsruller og et automatisk smøresystem som standardudstyr.
En bukkemaskine er kun så produktiv som dens vedligeholdelsesplan. Tre rutiner adskiller veldrevne butikker fra resten:
Budgetter ca. 2 til 3 procent af maskinens værdi om året for forbrugsstoffer. Skæreblade og bøjningsdorne er de dele, der fejler først, og leveringstiderne løber normalt fra to til fire uger. Et ekstra sæt betaler sig selv første gang en klinge spåner.
En fjederspolemaskine vikler tråd rundt om en dorn i en spiralformet bane for at producere spoler med kontrolleret stigning, diameter og antal aktive spoler. En bukkemaskine danner åbne trådformer såsom clips, beslag, kroge og ringe ved at skabe vinkler i et eller flere planer. De fleste fjederanlæg kører begge dele: coileren til runde fjedre og bukkemaskinen til de medfølgende trådformer.
Ja, inden for den nominelle diameter og trækstyrkeområde. Fælles materialer omfatter fjederstål, rustfrit stål, musiktråd, messing, aluminium og coated wire. Hvert materiale bruger forskelligt fremføringsvalsetryk og bukkehastighed, og disse værdier gemmes sammen med delprogrammet.
Todimensionelle former og enkle kroge har brug for 3 akser. Dele med bøjninger på forskellige planer skal have mindst 4 akser. Underskårne former som f.eks. dobbelte torsionsfjedre eller multi-turn holdering kræver typisk 5 til 12 akser.
Se efter et nødstop ved kontrolpanelet og ved trådfremføringsområdet, en gennemsigtig sammenlåsende skærm over bøjningszonen og en servomomentbegrænsning, der standser aksen, hvis tråden sætter sig fast. Disse funktioner er standard på højkvalitets CNC-maskiner og anbefales stærkt til ethvert værksted.
Med en CNC-trådbukkemaskine kan en operatør producere simple dele efter en til tre dages træning. Programmering af komplekse 3D-dele tager normalt en til to ugers praksis. Leverandører, der tilbyder træning på stedet, reducerer denne indlæringskurve betydeligt.
Ja. Bukkemaskiner kan synkroniseres med spoleudrettere, skåret-til-længde-enheder og opstrøms spolemaskiner gennem PLC-grænsefladen, hvilket skaber en fuldautomatisk celle. Trådfremførings- og skæresignalerne er de to vigtigste synkroniseringspunkter.
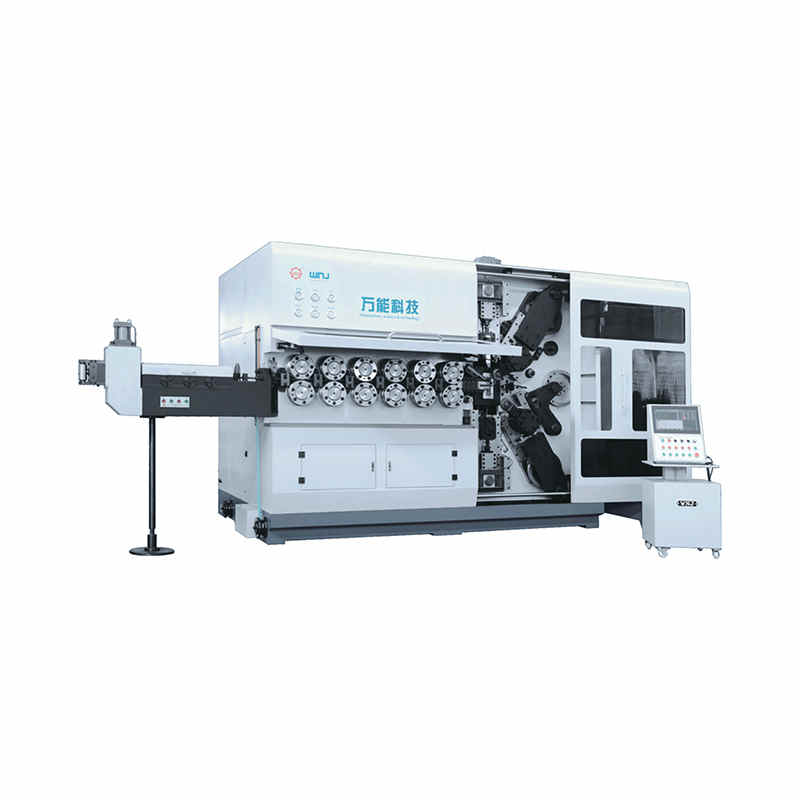
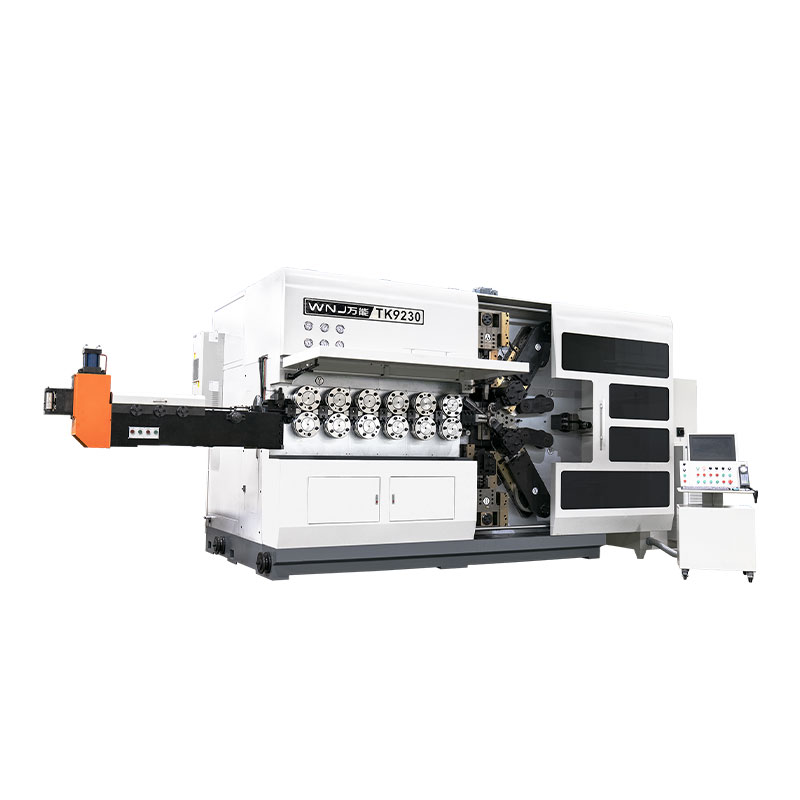
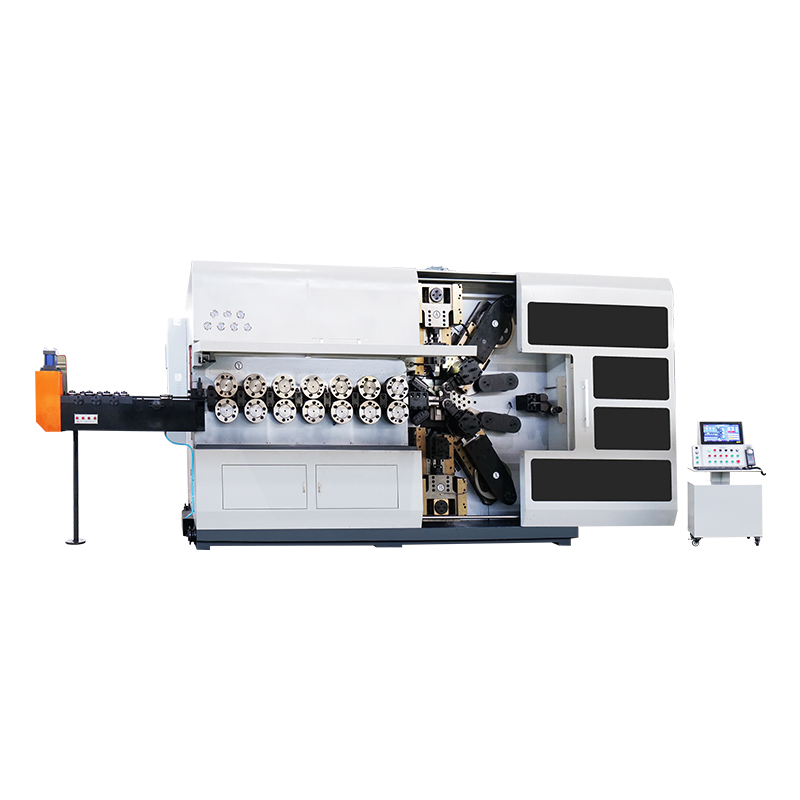
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer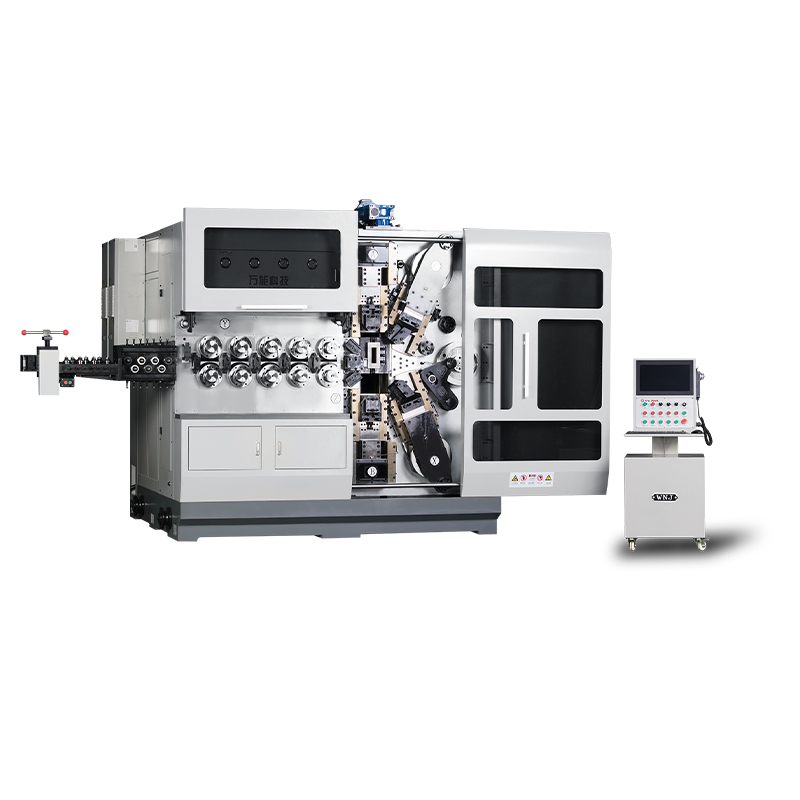
TK12120 TK-12120 12AXES CNC FJEDER KOLEMASKINE ...
Se detaljer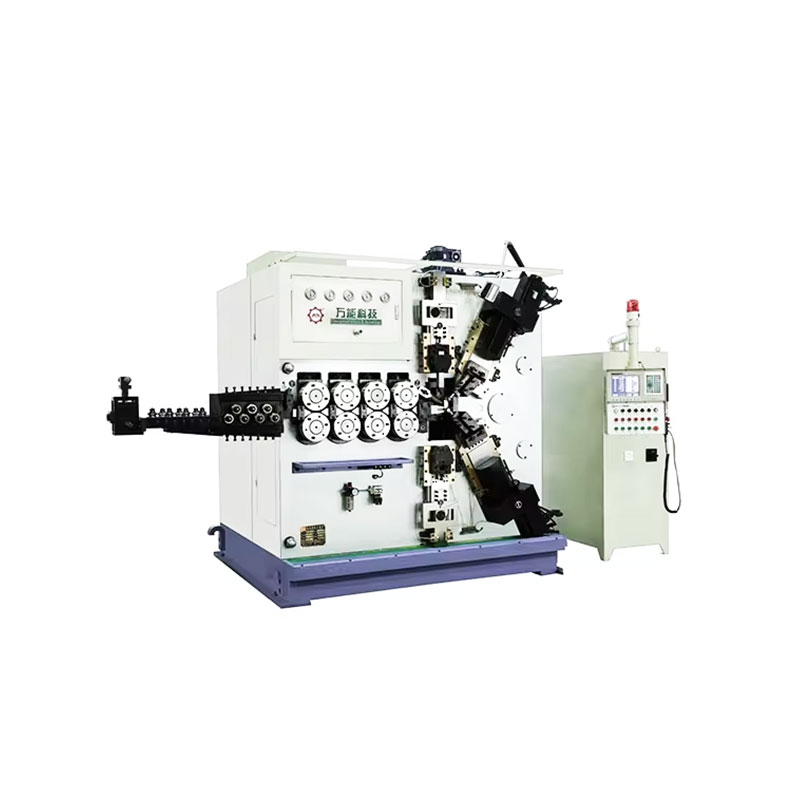
TK-6160 TK-6160 CNC FJEDERRULLEMASKINE ...
Se detaljer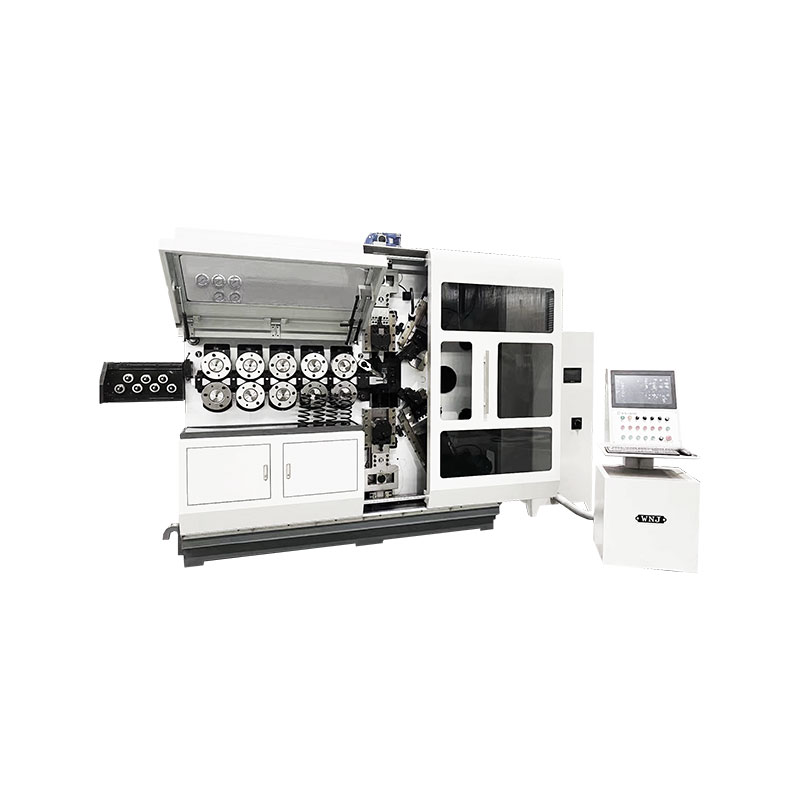
TK-6120 TK-6120 CNC FJEDERRULLEMASKINE ...
Se detaljer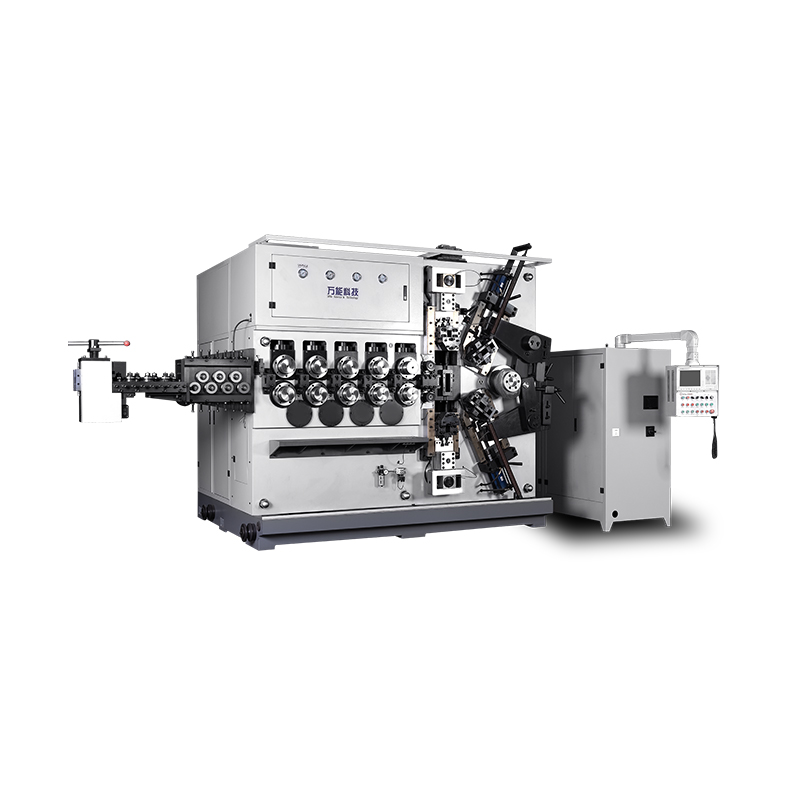
TK-5200 TK-5200 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljer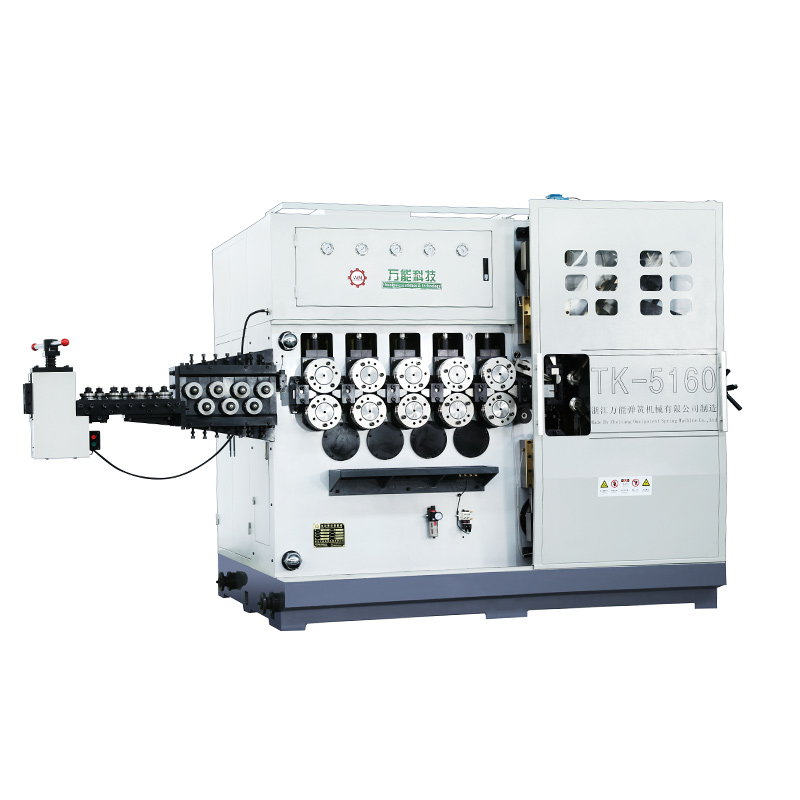
TK-5160 TK-5160 5-AKSET CNC-FJÆDER-KOILINGSMASKINE ...
Se detaljer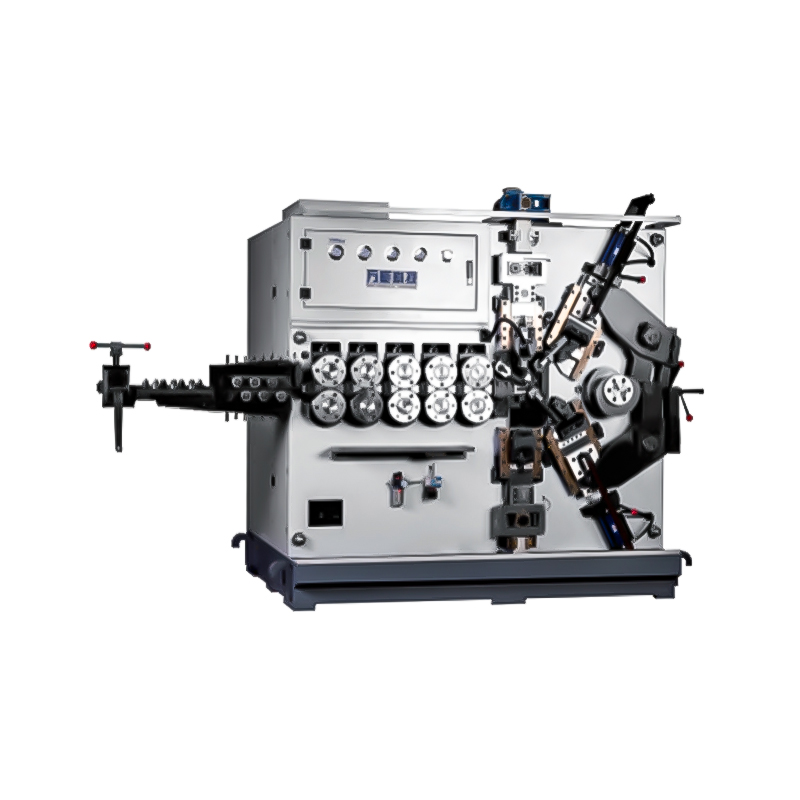
TK-5120 TK-5120 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljerMobil QR-kode