Sprog
Et kompressionsfjederdesign fungerer kun, når kravene til belastning, afbøjning og træthed er afbalanceret med kapaciteten i det maskineri, der danner det. Start med fjederhastigheden, kontroller derefter spænding og solid højde, og bekræft endelig tolerancerne med produktionsteamet. At få denne rækkefølge rigtigt sparer uger med forsøg og fejl.
Denne guide gennemgår kernedesignparametrene, et trin-for-trin beregningseksempel, typiske fremstillingstolerancer og udstyrsvalgene, der afgør, om din kompressionsfjeder kan bygges konsekvent.
Den fjederhastighed (k) er den vigtigste designværdi. Den definerer den belastning, der kræves for at komprimere fjederen med en millimeter. Formlen for en spiralformet trykfjeder er k = G d^4 / (8 D^3 Na), hvor G er forskydningsmodulet, d er tråddiameteren, D er middelspolens diameter, og Na er antallet af aktive spoler. Øget tråddiameter har den stærkeste effekt på hastigheden, fordi den hæves til fjerde potens; stigende middeldiameter eller aktive spoler gør fjederen blødere.
Andre parametre omfatter fri længde, massiv højde, pitch, samlede spoler, indeksforhold og spænding. Fjederindekset C = D/d skal normalt være mellem 4 og 12. Et lavere indeks belaster indersiden af spolen mere; et højere indeks gør, at fjederen sandsynligvis spænder og er følsom over for sidebelastninger.
| Parameter | Symbol | Typisk rækkevidde | Effekt på ydeevne |
|---|---|---|---|
| Tråddiameter | d | 0,5–20 mm | Stærkest indflydelse på hastighed og stress |
| Gennemsnitlig spolediameter | D | 3–100 mm | Nederste D afstivner fjederen |
| Forårsindeks | C | 4-12 | For lavt forårsager høj stress, for højt forårsager knæk |
| Aktive spoler | Na | 2-20 | Flere spoler blødgør fjederen |
| Fri længde | Lf | Bestemt af design | Sæt over fast højdeafbøjning |
| Samlede spoler | Nt | Na 2 | Tilføjer 2 for lukkede og slebne ender |
Den ends of the spring matter too. Lukket og slebet ender er almindelige for trykfjedre, der har brug for en flad siddeflade. Lukkede ender uden slibning giver bedre udmattelseslevetid, men mindre fladhed. Samlede spoler er normalt aktive spoler plus 2 for lukkede ender.
Kompressionsfjedre bruges på mange områder, og designkravene kan skifte hurtigt, når applikationen er en bil- eller mobilitetssystem . I disse tilfælde bliver træthedslevetid og dimensionskonsistens endnu mere kritisk.
Antag, at du har brug for en fjeder, der leverer 100 N kraft ved 25 mm afbøjning . Brug oliehærdet fjederstål med forskydningsmodul G = 80.000 N/mm². Vælg tråddiameter d = 2,0 mm og middel spolediameter D = 20 mm.
Den calculated stress of 728 N/mm² is in the acceptable range for oil-tempered wire in static service, but for millions of cycles you need a lower stress. Øg d til 2,2 mm eller D til 22 mm at reducere stress. Bemærk, at hvis D stiger, falder fjederhastigheden, så Na skal reduceres for at opretholde k.
For dynamiske fjedre er en konservativ industriel tommelfingerregel at holde den gennemsnitlige spænding under 0,45 × ultimative trækstyrke (UTS) og den vekslende spænding under 0,30 × UTS. Verificer altid det endelige design i forhold til den faktiske materialekvalitet.
 TK-320B 3-akset CNC fjederspolemaskine med pitchkontrol Denne CNC-spole har uafhængig pitch-aksekontrol og højhastighedssynkron drift, hvilket gør den ideel til fremstilling af trykfjedre med præcis pitch og ensartet trådfremføring, som fremhævet i den foregående diskussion om spændingsdesign. Se produkt →
Kompressionsfjedertolerancer er ikke kun en eftertanke. De beslutter, om fjederen kan produceres til acceptabel pris og konsistens. Tabellen nedenfor viser typiske toleranceniveauer, som en CNC fjederspolemaskine kan opnå i normal produktion.
| Parameter | Tolerance | Noter |
|---|---|---|
| Udvendig diameter | ±0,1 mm for d ≤ 3 mm | ±0,2 mm for større ledning |
| Fri længde | ±0,3 til ±0,5 mm | Afhænger af samlede spoler |
| Fjederhastighed | ±5 % til ±10 % | Påvirker belastning ved afbøjning |
| Samlede spoler | ±0,25 spoler | Styres af CNC feed |
| Firkantethed | 0,02 mm pr. 10 mm længde | Målt mod fladt sæde |
| Parallelisme af jordender | 0,05 mm | Kræver slibeoperation |
En snævrere tolerance end disse værdier er mulig, men hver reduktion i toleranceområdet øger omkostningerne, fordi det kræver mere inspektion og opsætningstid. Design til den bredeste tolerance, som din ansøgning kan acceptere , og specificer fjederhastigheden, hvis belastningen ved en vis udbøjning er det, der virkelig betyder noget.
Den CNC spring coiling machine shown in this section is commonly used to produce compression springs with consistent pitch and wire feed. The ability to program the feed length and the number of coils precisely is what keeps the spring rate within a narrow band.
 CNC-625D 4-akset CNC fjederformningsmaskine med detektion Udstyret med fire akser og automatisk detektering stopper denne formemaskine ved fejl og tillader parameterjusteringer, hvilket sikrer gentagelig produktion af forskellige fjederformer, hvilket understøtter den ovenfor nævnte design-til-produktion kontinuitet. Se produkt →
Et trykfjederdesign er kun så godt som den maskine, der danner det. CNC-fjederformningsmaskiner styrer trådfremføringen, opviklingsstigningen, den ydre diameter og skærelængden elektronisk. Derfor kan et design, der er veltilpasset udstyret, gentages tusindvis af gange uden afdrift.
Den number of axes on a spring machine determines how complex a shape it can make. A 3-axis machine can produce standard compression springs, while a 5-axis or 10-axis machine can handle more advanced forms. If you want to understand the basic mechanics, read hvordan fungerer en CNC fjedermaskine . Dette hjælper dig med at se, hvorfor visse fjederdesigns er nemmere at producere end andre.
Når en fjeder har et højt fjederindeks eller en meget lille tråddiameter, har maskinen brug for nøjagtig kontrol af trådspændingen. Ellers kan stigningen variere langs fjederlængden, hvilket forårsager en inkonsekvent hastighed. Parring af et realistisk design med den rigtige CNC-formemaskine er den hurtigste vej til en stabil produktionsproces.
 CNC fjederende slibemaskineserie til præcisionsfinishing Denne serie tilbyder CNC-slibning med servostyrede hjul og automatisk inspektion, velegnet til slibning af fjederender fra 0,3 til 12 mm tråd, hvilket sikrer fladhed og parallelitet, der kræves før montering i krævende applikationer. Se produkt →
Den material of a compression spring is selected for the service environment and the required fatigue life. Common choices include carbon steel, oil-tempered spring steel, stainless steel, and alloy steels. For high-temperature or corrosive environments, stainless steel is often necessary, but it has a lower shear modulus and a different stress capacity.
Efter opvikling har fjederen indre restspændinger, der kan reducere udmattelseslevetiden. En spring-temper ovn bruges til at afspænde materialet og stabilisere dimensionerne. Dette trin er ikke valgfrit for højtydende fjedre. Varmebehandlingstemperaturen er lav nok til at undgå at ændre mikrostrukturen, men høj nok til at afslappe spolespændingerne.
Til fjedre med slebne ender sørger en CNC fjederslibemaskine for, at endefladerne er flade og parallelle. Dette forbedrer belastningsfordelingen på fjederen og forhindrer for tidligt slid på modfladen. Den grinding operation is especially important when the spring is assembled in a compact cavity.
Dense mistakes show up again and again in new compression spring designs. Avoiding them will save you time and money.
Denne tjekliste hjælper dig med at levere et komplet, fremstilleligt design til din fjederproducent.
Den spring rate is the most important value because it ties the load to the deflection. A correct spring rate means the spring will do its job in the assembly.
Start med den nødvendige spænding og fjederhastighed. En tykkere wire gør fjederen stivere og øger belastningen for en given belastning, så wirediameteren skal afbalanceres mod den gennemsnitlige spolediameter og antallet af aktive spoler.
Fjederindeks er forholdet mellem den gennemsnitlige spolediameter og tråddiameteren. Det bør være i området fra 4 til 12. Et lavt indeks øger den indre spænding og gør oprulningen hård; et højt indeks gør fjederen ustabil og tilbøjelig til at bukke.
Ja. Fjederhastigheden er omvendt proportional med terningen af aktive spoler, så reduktion af aktive spoler stivner fjederen. Men du skal også holde de samlede spoler og fri længde inden for praktiske grænser.
Tempering aflaster de resterende spændinger, der indføres ved oprulning. Det stabiliserer fjederdimensionerne og forbedrer udmattelseslevetiden. For de fleste højtydende fjedre kan dette trin ikke springes over.
Angiv den snævreste tolerance, som funktionen kan begrunde, ikke den snævreste, maskinen kan holde. Hvis belastningen i en given højde er vigtigere, toleranceres fjederhastigheden i stedet for den frie længde.
Kompressionsfjederdesign er en balance mellem beregninger og praktisk produktion. Det fjeder, der fungerer bedst på papiret, er ikke altid det, der er nemmest at lave. Ved at holde materialet, tolerancerne og maskinens egenskaber i overblik fra starten, kan du undgå almindelige fejl og få en fjeder, der yder ensartet i hele sin levetid.
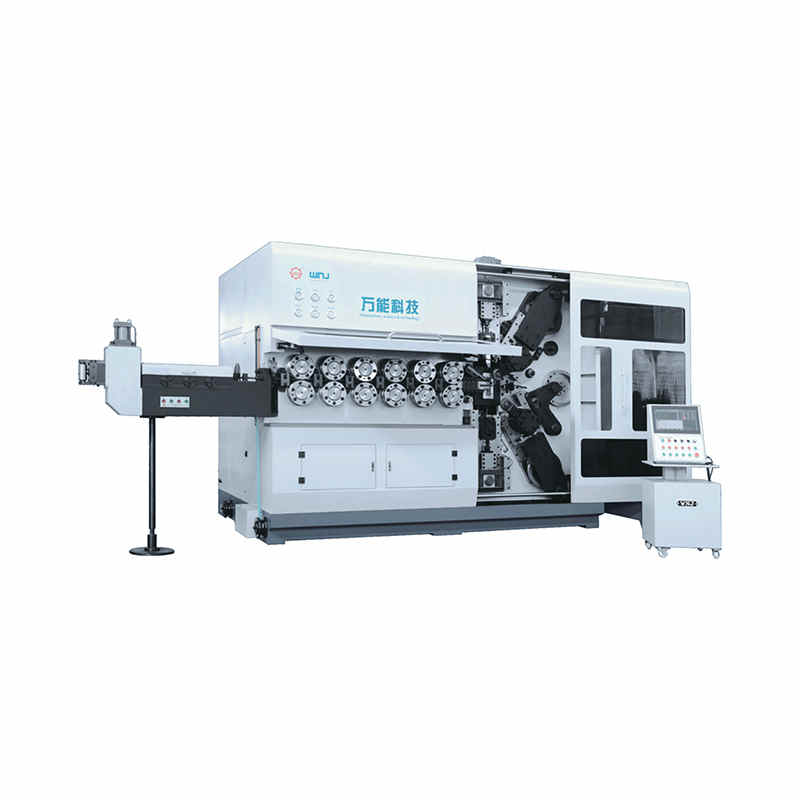
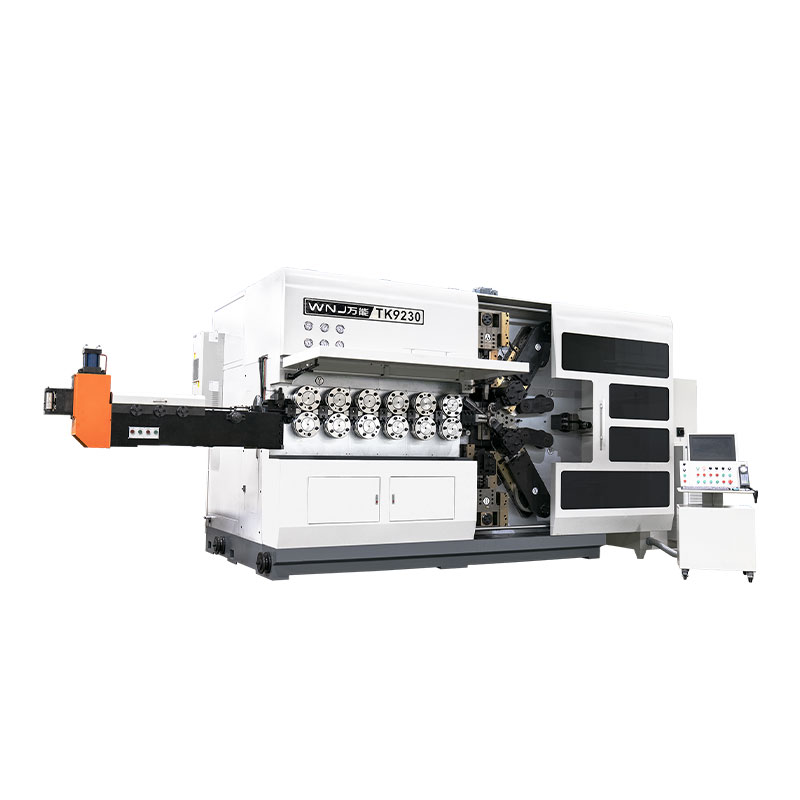
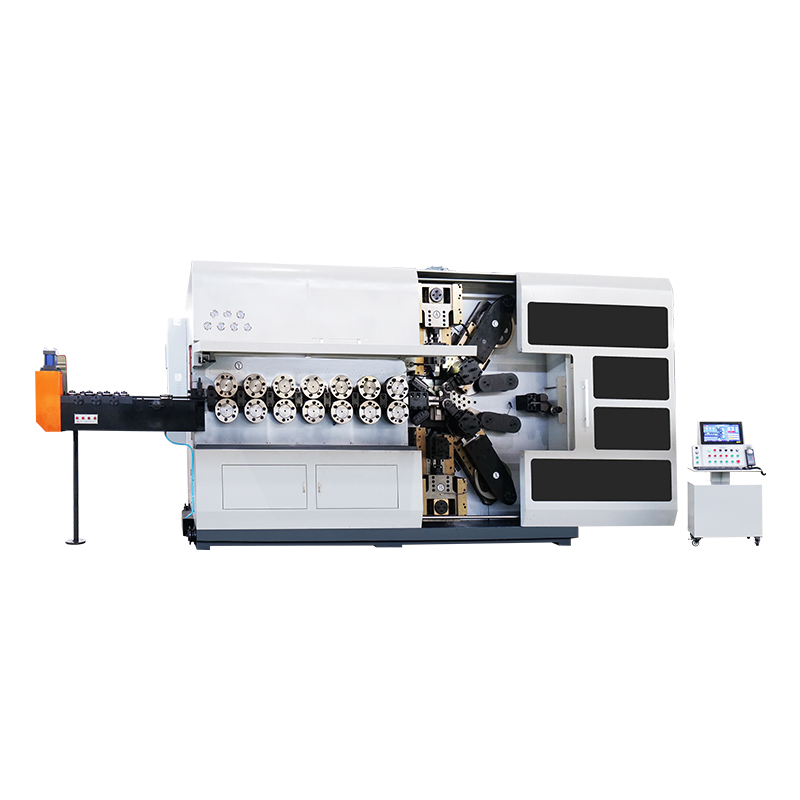
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer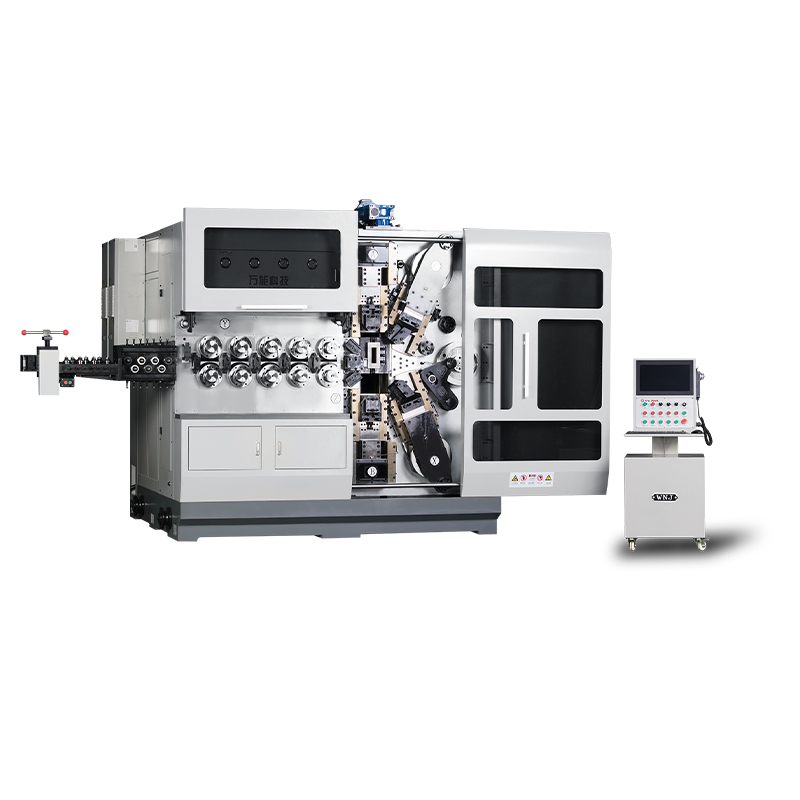
TK12120 TK-12120 12AXES CNC FJEDER KOLEMASKINE ...
Se detaljer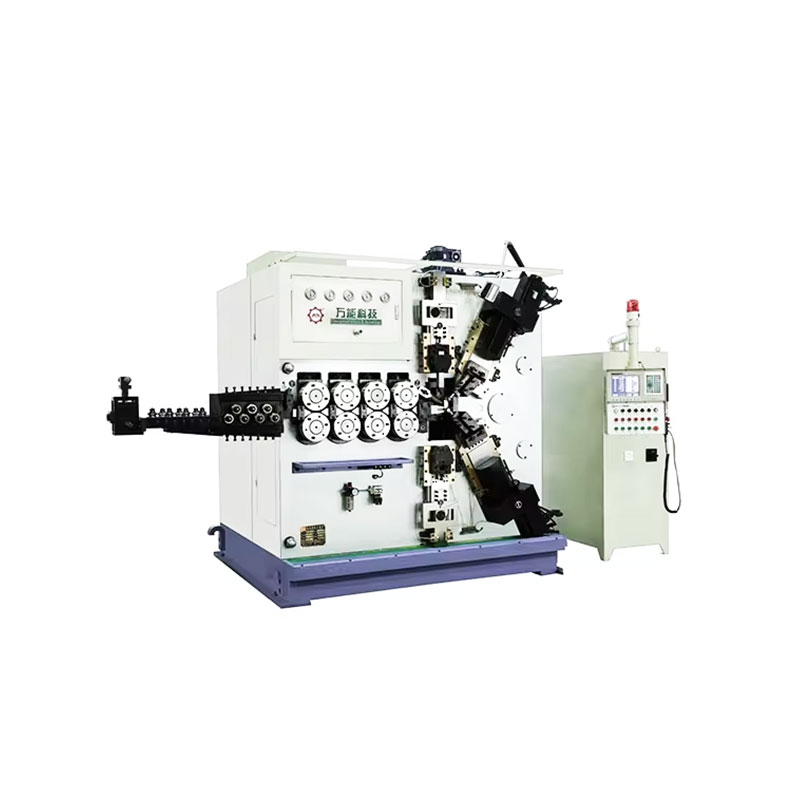
TK-6160 TK-6160 CNC FJEDERRULLEMASKINE ...
Se detaljer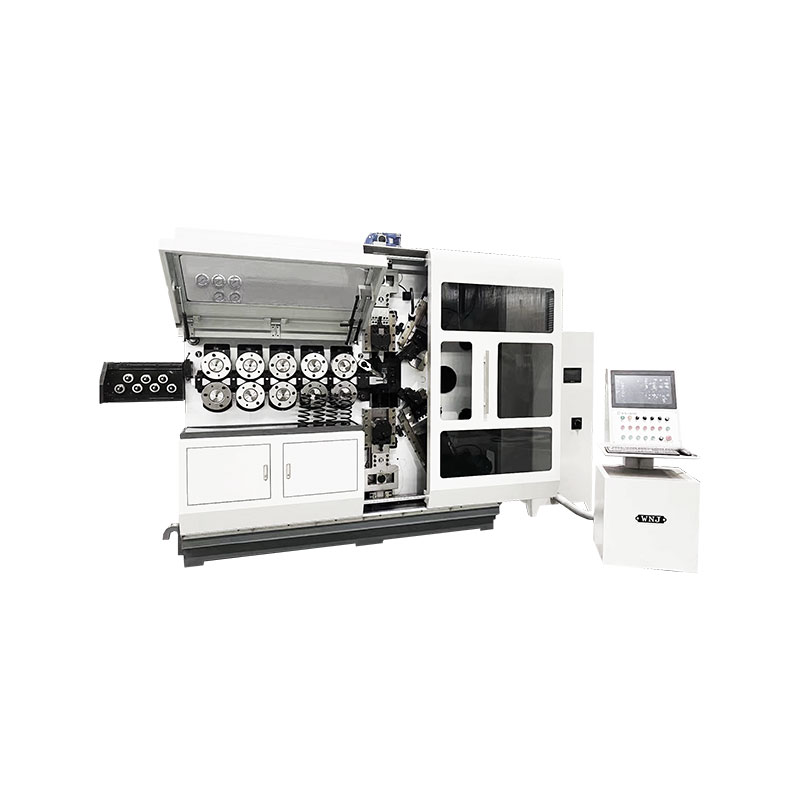
TK-6120 TK-6120 CNC FJEDERRULLEMASKINE ...
Se detaljer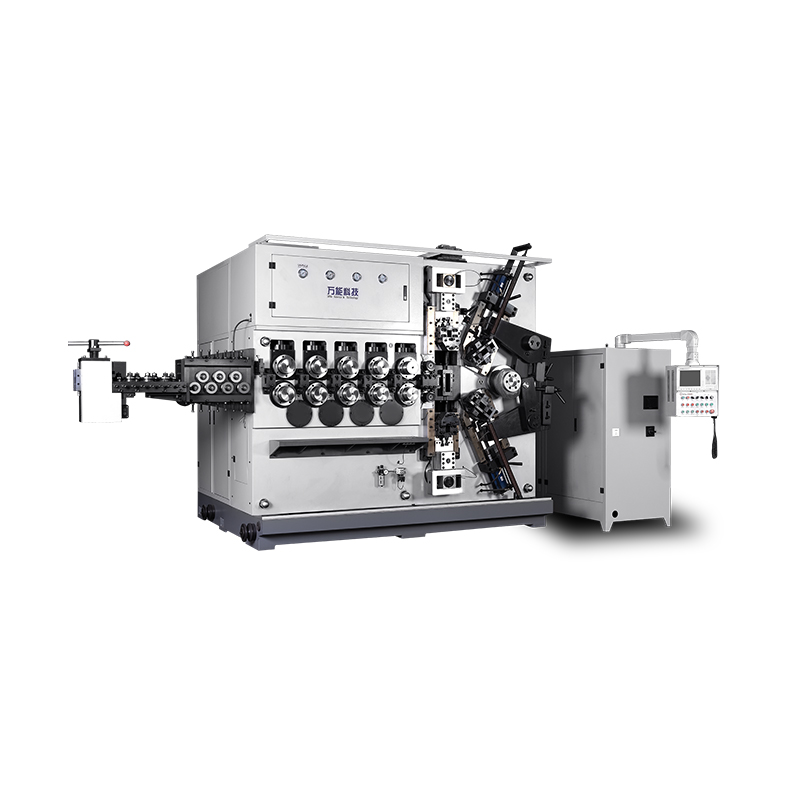
TK-5200 TK-5200 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljer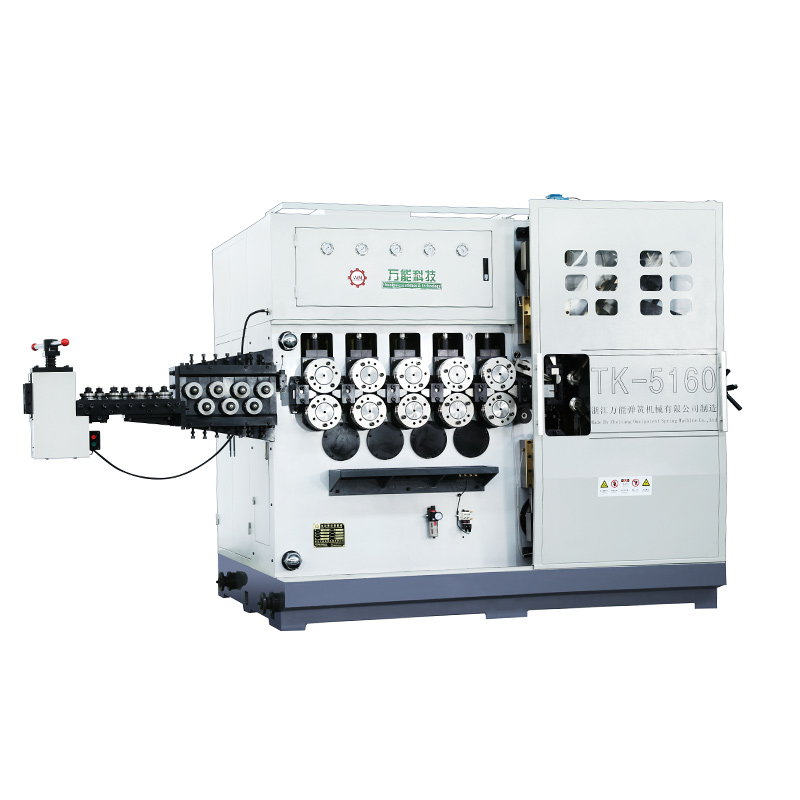
TK-5160 TK-5160 5-AKSET CNC-FJÆDER-KOILINGSMASKINE ...
Se detaljer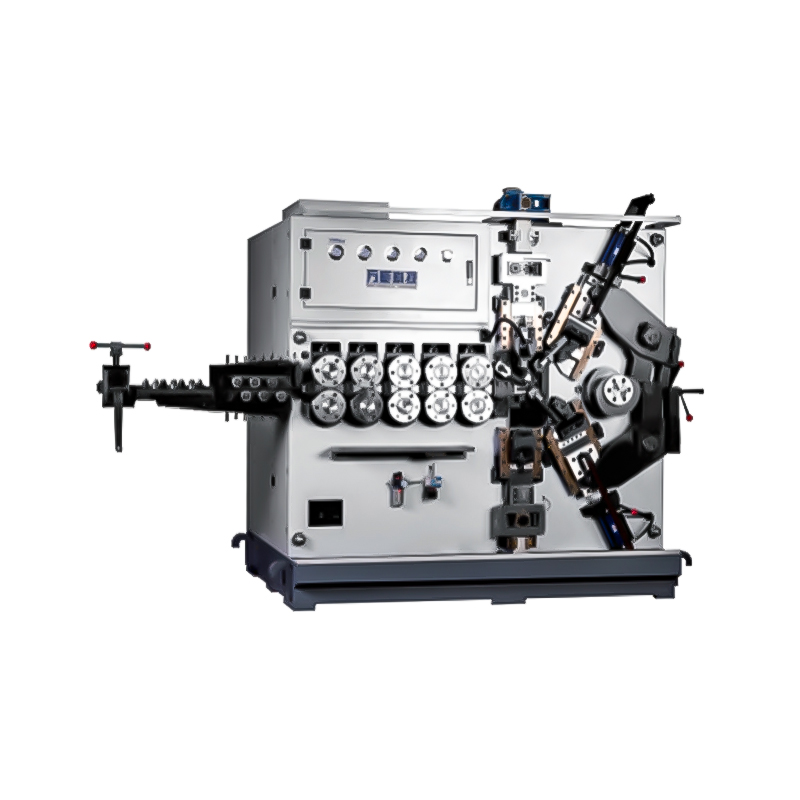
TK-5120 TK-5120 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljerMobil QR-kode