Sprog
At bøje en wire er en kontrolleret plastisk deformation, og det virker kun, når du administrerer tre variabler på samme tid: støtte, bøjningsradius og tilbagespring. Understøt wiren på begge sider af bøjningen, så deformationen sker præcis, hvor du ønsker det. Hold den indvendige radius over det minimum, materialet kan tåle. Overbøj derefter med en afmålt mængde, så ledningen springer tilbage til den vinkel, du faktisk har brug for. En 1 mm udglødet kobbertråd vil følge dine fingre. En 5 mm oliehærdet fjederstålstang vil revne på ydersiden af en snæver bøjning, medmindre radius, temperament og bøjningsretning er planlagt, før noget værktøj rører den.
Denne vejledning dækker mekanikken bag en bøjning, radiustallene, der betyder noget, en gentagelig håndbøjningsmetode, hvordan almindelige trådmaterialer opfører sig, og det punkt, hvor en manuel bukker holder op med at være praktisk, og en CNC-trådbukkemaskine tager over. Hvert tal her er et udgangspunkt for et testbøjning, ikke en erstatning for et.
Når en wire bøjes, strækkes ydersiden af kurven, og indersiden komprimeres. Mellemlaget, kaldet neutralaksen, beholder sin oprindelige længde. Tallet, der afgør, om bøjningen overlever, er belastningen på den ydre overflade, og det er hurtigt at beregne:
Overfladebelastning = d / (2R d) , hvor d er tråddiameteren og R er den indvendige bøjningsradius.
Disse tre resultater forklarer de fleste revnede bøjninger i en butik: for meget stræk, på for lille en radius, i et materiale, der næsten ikke har nogen formbarhed tilbage. Træk den tilladte bøjningsbelastning fra wireleverandørens datablad og sammenlign det med det beregnede tal, før du begår en batch. Hvert bøjning hærder også wiren på det sted, så en wire, der bøjer rent én gang, kan knække, hvis du åbner den og lukker den gentagne gange på samme sted.
Minimum bøjningsradius skrives normalt som et multiplum af tråddiameteren, fordi en 1 mm tråd og en 6 mm tråd lavet af samme legering ikke deler den samme absolutte radiusgrænse. Tabellen nedenfor viser typiske startværdier, der anvendes til trådformning og fjederfremstilling. Hårdere temperamenter presser tallet op; forvarmning eller udglødning trækker det ned.
| Trådmateriale | Minimum indvendig radius | Praktisk note |
|---|---|---|
| Udglødet kobber, messing | 0,5d til 1d | Meget tilgivende, lavt tilbagespring |
| Blødt stål, udglødet | 1d til 2d | Hold øje med appelsinskal på tykt lager |
| Rustfri 304, 316 udglødet | 1d til 2d | Arbejdet hærder hurtigt, bøj én gang |
| Fosforbronze, forårstemperament | 3d til 4d | Moderat tilbagespring, rene kanter |
| Musiktråd, oliehærdet fjederstål | 4d til 6d | Høj trækstyrke, høj tilbagespring |
Hvis et design har brug for en radius, der er strammere end bordet tillader, har du tre muligheder: Skift til et blødere temperament, forvarm bøjningszonen for at reducere flydespændingen, eller skift tråddiameteren og brug to tyndere tråde, hvor der var planlagt én tyk tråd.
Så snart bøjningskraften udløses, genoprettes den elastiske del af deformationen, og bøjningen åbner sig. Dette er tilbagespring, og det er ikke en lille effekt. I praksis varierer mængden med temperament og med forholdet mellem bøjningsradius og tråddiameter.
Den pålidelige metode er at bøje det ene prøvestykke til målvinklen, måle, hvad du faktisk har, og beregne en overbøjningsfaktor: overbøjningsfaktor = målvinkel / opnået vinkel. Derefter ganges hver vinkel i jobbet med denne faktor. Hvis et 90 graders mål kom ud ved 82 grader, er faktoren 1,098, så du programmerer 99 grader til at lande på 90. CNC-bukkeprogrammer gemmer denne kompensation som en korrektionsværdi og anvender den pr. bøjning, hvorfor en maskine, der kompenserer godt, vil holde en vinkel længe efter, at en manuel operatør er holdt op med at kontrollere hver del igen.
Frihåndsbøjning fungerer ved prototyper og reparationer, men det gentager sig ikke. Sekvensen nedenfor holder en håndbøjet del tæt på at tegne, og den samme logik går direkte over til maskinprogrammering.
Nyttige håndværktøjer til dette arbejde omfatter en tænger med rund næse til små diametre, parallelvirkende tænger, der holder kæberne firkantede i forhold til wiren, en hickey-bukker til fejninger i ledningsstil, en hårdttræsklods og hammer til blide kurver over en form og en dornpresse, når 4 mm til 8 mm wire har brug for mere løftestang, end dit håndled kan levere.
Materialevalg ændrer bøjningen langt mere, end de fleste forventer, og det er det første, der skal rettes, før radier eller værktøj diskuteres.
Bøjningsbelastningen stiger nogenlunde med kvadratet af diameteren, så springet fra 2 mm til 4 mm tråd er ikke dobbelt så meget, det er tættere på fire gange. Det enkelte forhold forklarer, hvorfor værktøjerne ændrer sig så brat, efterhånden som tråden bliver tykkere.
Den anden begrænsende faktor er gentagelse. Håndbøjning er fint til ti dele; et job, der strækker sig til tusindvis af identiske trådformer, har brug for en maskine, der gengiver bøjningssekvensen uden operatørens vurdering, fordi operatøren er den største kilde til variation i enhver manuel proces.
En CNC trådbukkemaskine erstatter operatørens hænder med servodrevne akser. Tråden fødes af et par ruller, der måler længden, roteret af en spindel, der sætter planen for den næste bøjning, og dannet af værktøjsslæder eller bøjningsstifter, der bevæger sig til programmerede positioner. Fordi hver akse er servostyret, kan maskinen anvende en forskellig tilbagespringskorrektion til hver bøjning i programmet, og den kan gentage den samme sekvens alle skift. Det grundlæggende arbejdsprincip for disse maskiner, herunder hvordan fremførings-, rotations- og bøjningsakserne samarbejder, er forklaret i denne guide til hvordan en bukkemaskine fungerer .
To egenskaber betyder mest, når du går fra håndbøjning til en maskine. For det første længdekontrol: fremføringsvalserne holder snitlængden til en brøkdel af en millimeter, så bøjnings-til-bøjnings-afstandene i en multi-bøjningsdel forbliver ensartede. For det andet vinkelkontrol: servobøjningsstifter kan holde en bøjningsvinkel inden for et par tiendedele af en grad, når tilbagespringsværdien er indtastet, hvilket er langt strammere end en vinkelmålerkontrol på bænken.
 ZW-480 4-AKSET CNC-FJEDER-TRÅDBUKKEMASKINE ZW-480 4-AKSET CNC-FJEDER-TRÅDBUKKEMASKINE Se produkt →
En fireakset maskine af denne type dækker størstedelen af todimensionelle trådformer og simple tredimensionelle dele: tilførsel, rotation og to bøjningsretninger. For butikker, der producerer kroge, clips, håndtag, rammer og enkle trådstativer, er denne konfiguration normalt nok.
Det højre akseantal bestemmes af delens geometri, ikke af budgettets størrelse. En nyttig måde at planlægge det på er at tælle, hvor mange uafhængige bevægelser ledningen har brug for.
 TK-5120 5AKSET CNC-FJÆDER SKOLEMASKINE TK-5120 5AKSET CNC-FJÆDER SKOLEMASKINE Se produkt →
En femakset bukker er det sædvanlige trin op, når en trådform har bøjninger, der snoer sig ud af planet, såsom en holdeklemme med et forskudt ben eller en ramme med et foldet hjørne. Automobil- og mobilitetsleverandører specificerer ofte denne klasse af maskiner, fordi sæderammer, forbindelsesstænger og kabelender kombinerer flere bøjningsplaner i én del; kravene til den pågældende sektor er opsummeret i applikationer til formning af biler og mobilitetstråde overblik.
De fleste bøjningsdefekter, der spores tilbage til en batch, er sat i starten af kørslen, ikke i midten. Kør denne liste igennem, før den første gode del er underskrevet.
 SLB-2800 TRÅDFODERISTAT Yderligere oplysninger Se produkt →
Trådforsyningshardware er en del af bøjningsprocessen, ikke et tilbehør. Et drevet eller fritløbende foderstativ med kontrolleret spænding fjerner en stor del af længdevariationen, der viser sig som afviste dele tre timer inde i et skift.
Når en bøjning går galt, peger symptomet normalt på en af et lille antal årsager. Tabellen nedenfor parrer de almindelige defekter med den korrektion, der løser dem hurtigst.
| Defekt | Sandsynlig årsag | Første rettelse |
|---|---|---|
| Revne eller flække på ydersiden af bøjningen | Radius under materialeminimum, eller tråden er allerede hærdet | Forøg radius eller flyt til et blødere temperament |
| Vinklen driver hen over løbet | Tilbagespringsværdi for lav, skiftende trådspænding, værktøjsslid | Test tilbagefjedringen igen, stabiliser spolespændingen |
| Bøj snoninger ud af planet | Rotationsakse forkert justeret, utilstrækkelig støtte nær bøjningen | Genkalibrer rotation, tilføj en guide tæt på værktøjet |
| Affladet eller ovalt afsnit ved bøjningen | Pinradius for lille, spændetryk for højt | Tilpas stiften til 2R, reducer klemkraften |
| Færdig længde kort eller lang | Bøjningsgodtgørelse ignoreret, foderglidning | Tilføj bøjningsgodtgørelse til den flade længde, kontroller rullegrebet |
Et bøjning, der ser rigtigt ud, er ikke et bøjning, der måler rigtigt. Tre checks fanger næsten alt.
Samplingsfrekvensen skal følge processen, ikke kalenderen. Et stabilt løb med en fastsat tilbagespringsværdi kan kontrolleres hver halvtredsindstyvende del; en kørsel, der lige er blevet sat op, eller som bruger et nyt ledningsparti, fortjener et første-artikel-tjek og et tjek ved hvert værktøjsskift.
Klem wiren i en skruestik med bløde kæber, eller hold den mod en fast stift, og træk derefter den frie ende rundt om en rund form. Formens diameter skal være tæt på det dobbelte af den indvendige radius, du ønsker, fordi tråden springer tilbage og åbner sig lidt. Marker bøjningslinjen fra et datum først, så delen forbliver dimensionelt konsistent.
Det afhænger af materialet og temperamentet, og det er normalt angivet som et multiplum af trådens diameter. Udglødet kobber kan acceptere en halv diameter; musiktråd og oliehærdet fjederstål har typisk brug for fire til seks diametre. Bekræft altid mod wireleverandørens datablad for det specifikke parti.
Mål det frem for at gætte. Bøj et prøvestykke, noter den vinkel, du opnåede, og divider målvinklen med den figur. Typisk genvinding løber fra en til tre grader på udglødet kobber og op til femten grader på hårdt fjederstål, så multiplikatoren betyder mest på højtrækstråd.
Ja, indenfor grænserne. Grader i intervallet 0,5 mm til 2 mm bøj med en god tang og en jig, hvis radius er generøs. Herover bliver kraften og tilbagefjedringen svære at kontrollere, og risikoen for revner på ydersiden af svinget stiger kraftigt.
Den ydre overflade har overskredet den belastning, materialet kan tåle. Tre sædvanlige årsager: den indvendige radius er mindre end materialet tillader, tråden er allerede blevet hærdet ved en tidligere operation, eller temperamentet er for hårdt til applikationen. Beregning af overfladebelastning med d / (2R d) viser hurtigt, hvor langt over grænsen designet er gået.
Kun når den nødvendige radius er snævrere end materialet tillader i dets nuværende temperament, eller når tråden er tyk nok til at danne belastninger bliver upraktiske. Lokal opvarmning sænker flydespændingen i bøjningszonen, men det ændrer også den pågældende zones egenskaber, så dele, der bærer belastning, bør vurderes efterfølgende frem for at antages at være fine.
Bøjning producerer diskrete vinkler og former på en wire, der føres gennem maskinen. Coiling producerer en kontinuerlig spiral, hvor tråden vikles omkring en stigning og en diameter, der normalt har brug for et efterfølgende afspændingstrin. Mange maskiner håndterer begge dele, men værktøjet, kontrolstrategien og tolerancefokus er forskellige.
Klip efter den sidste bøjning, lad tilstrækkelig lige længde til, at skæreværktøjet kan gribe fat uden at trække i delen, og indstil tilbagespringskorrektionen på den sidste bøjning separat fra de tidligere. Den endelige bøjning har normalt brug for mest kompensation, fordi delen ikke længere er tilbageholdt af resten af trådformen.
Bøjning af trådbrønd kommer ned til fire beslutninger taget i rækkefølge: materiale og temperament, indvendig radius målt i forhold til tøjningsformlen, en overbøjningsværdi taget fra et rigtigt prøvestykke og en proces, der matcher mængden. Ti dele hører hjemme ved en bænk med en jig. Ti tusinde dele med tre bøjningsplaner hører hjemme på en servodrevet bukker med kontrolleret trådfremføring og gemte tilbagespringskorrektioner.
Kør testbøjningen først. Mål vinklen, radius og den færdige længde. Disse tre tal fortæller dig, om jobbet forbliver manuelt eller flyttes til en maskine, og de giver dig startværdierne for den rute, du vælger.
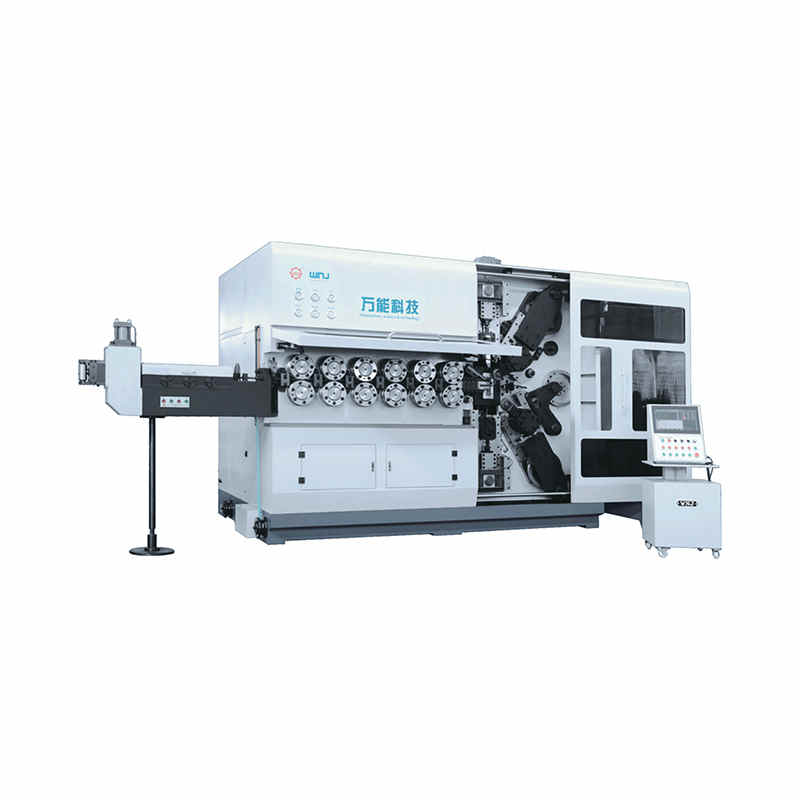
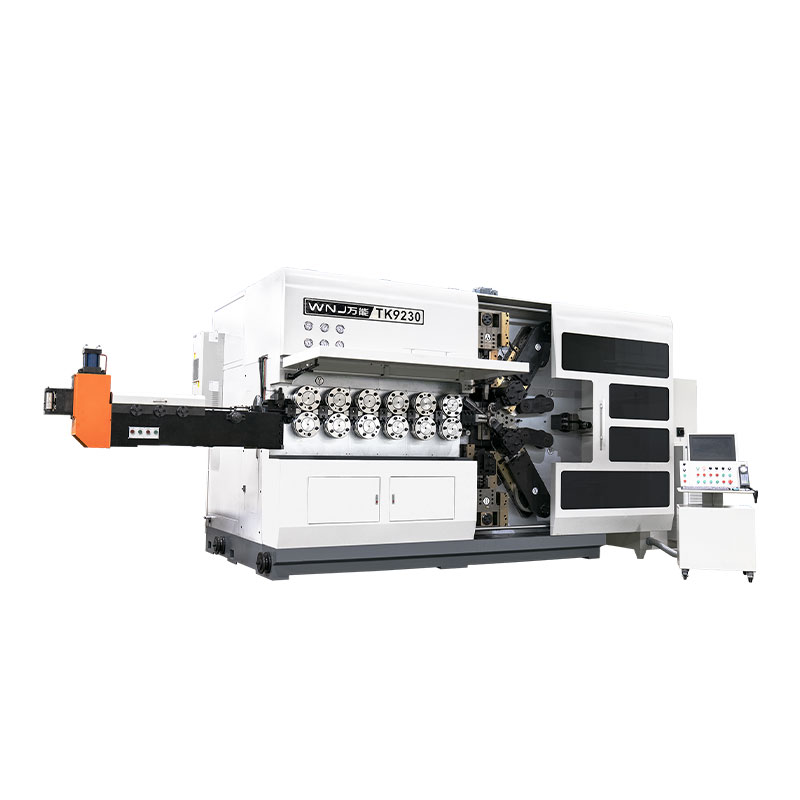
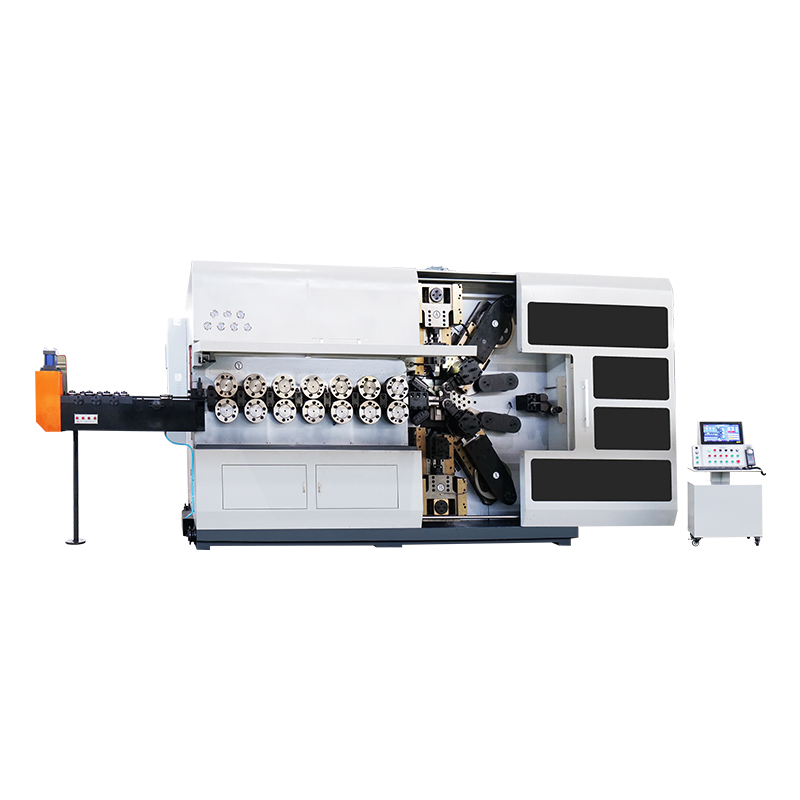
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer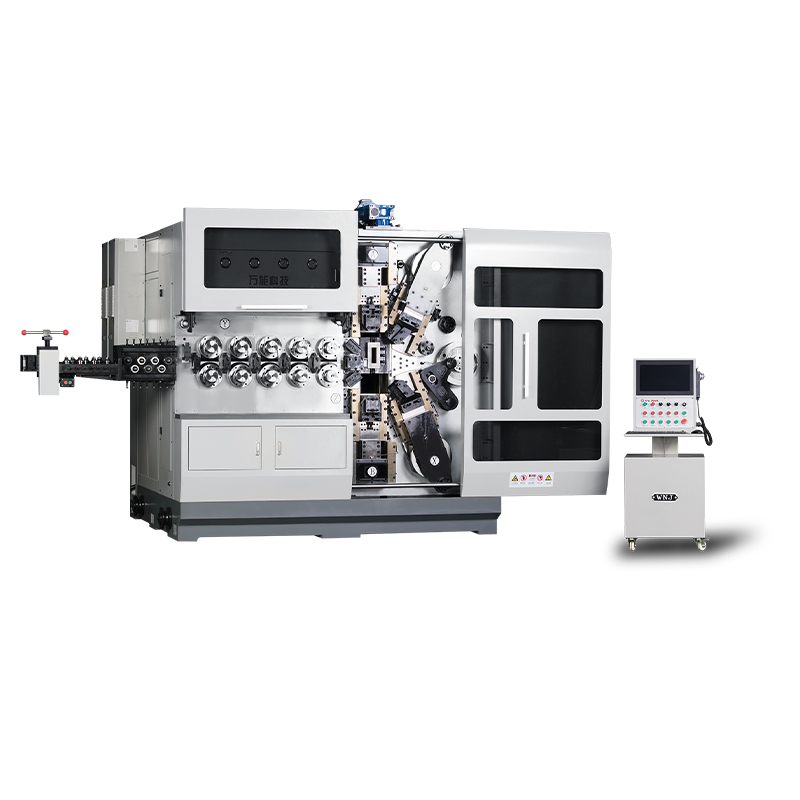
TK12120 TK-12120 12AXES CNC FJEDER KOLEMASKINE ...
Se detaljer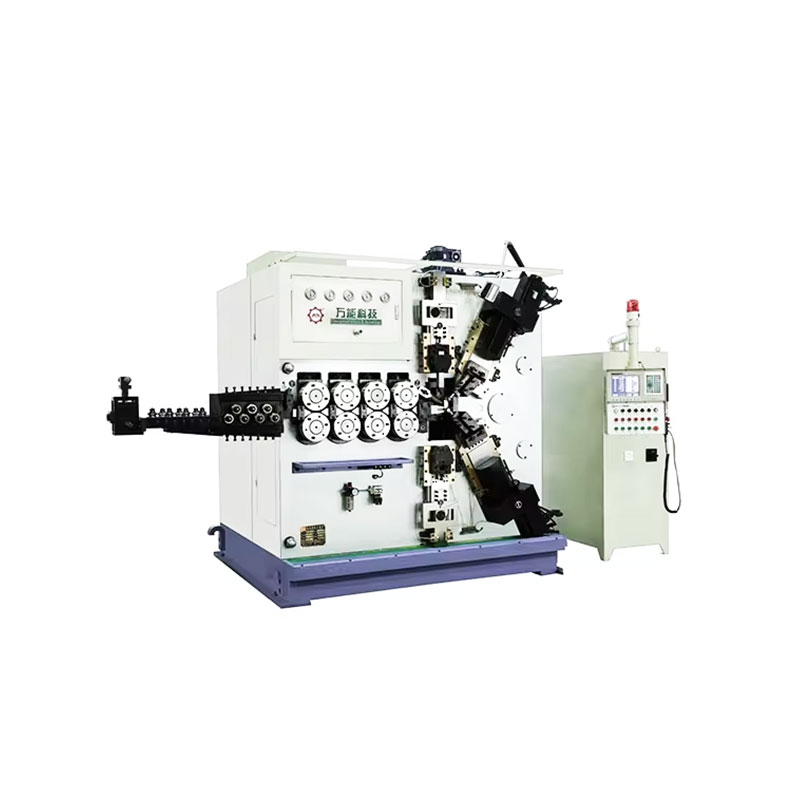
TK-6160 TK-6160 CNC FJEDERRULLEMASKINE ...
Se detaljer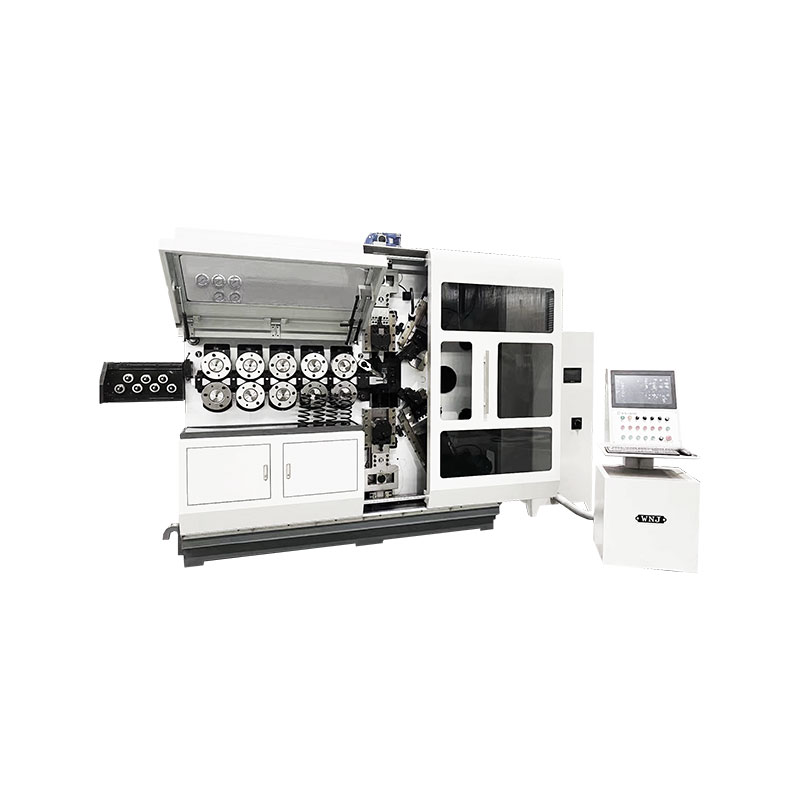
TK-6120 TK-6120 CNC FJEDERRULLEMASKINE ...
Se detaljer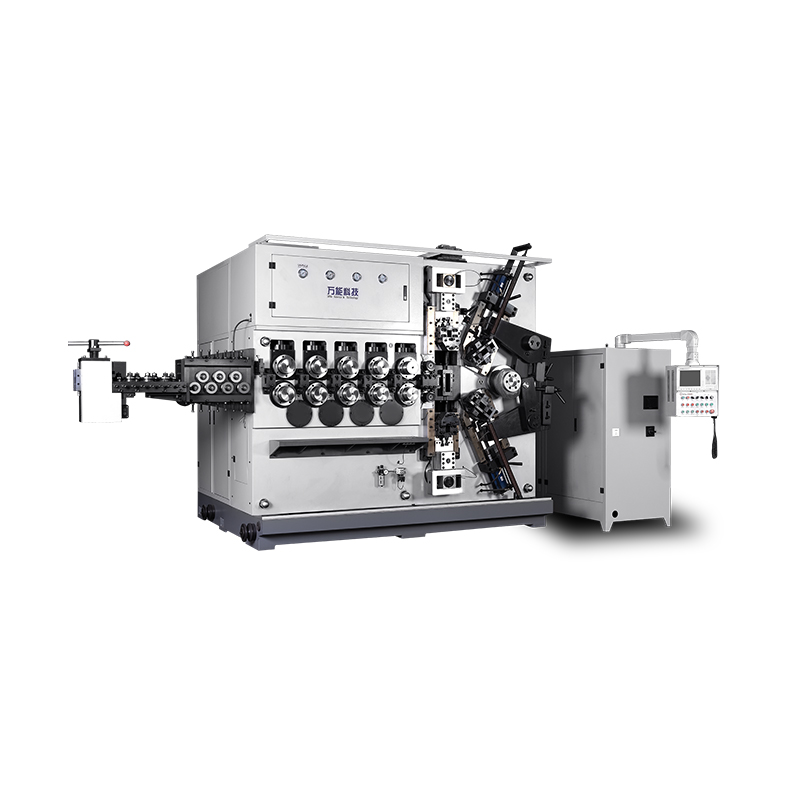
TK-5200 TK-5200 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljer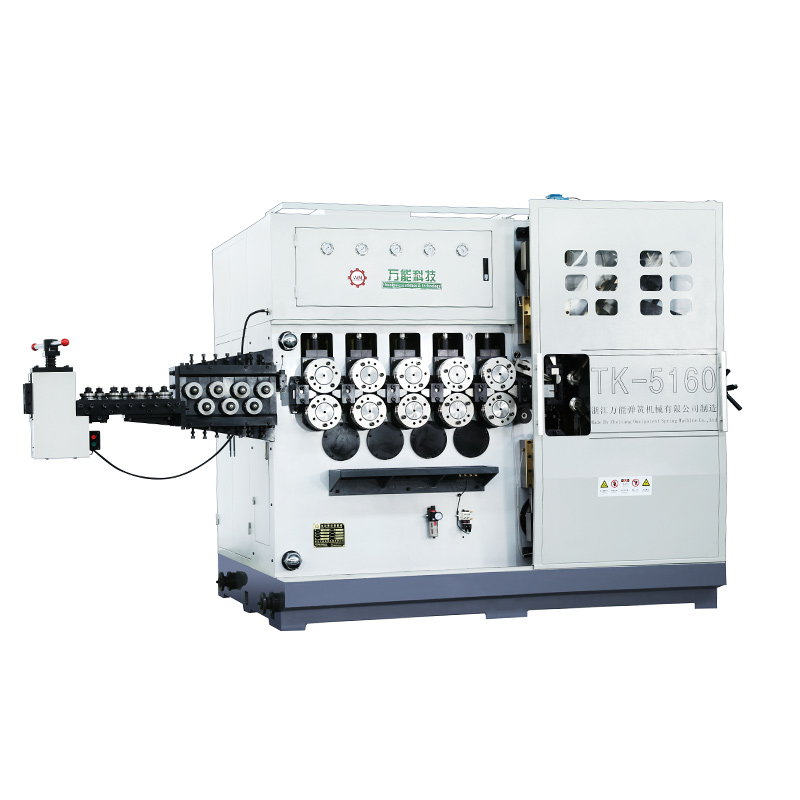
TK-5160 TK-5160 5-AKSET CNC-FJÆDER-KOILINGSMASKINE ...
Se detaljer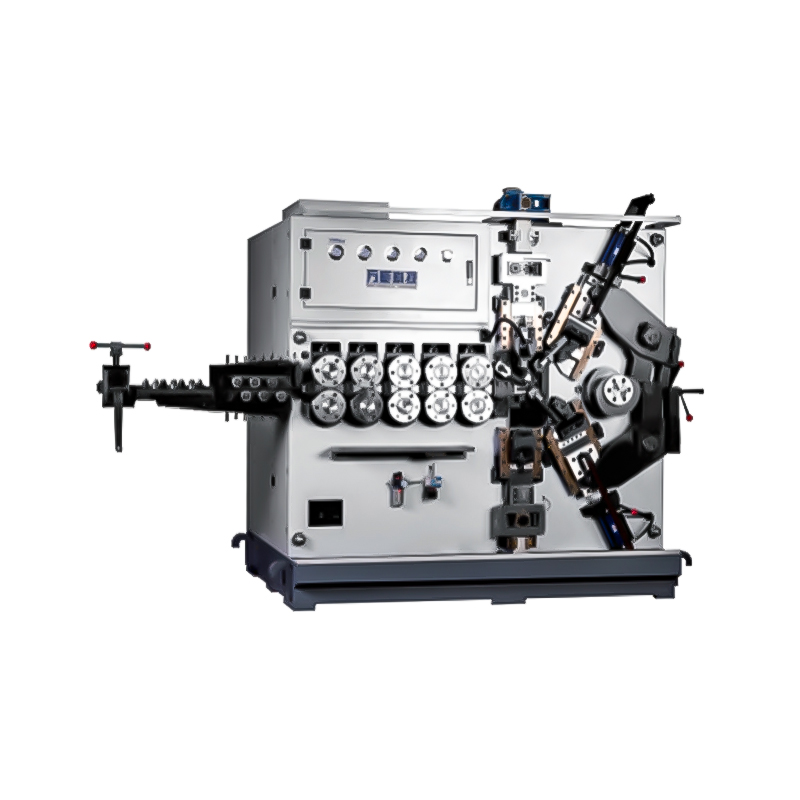
TK-5120 TK-5120 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljerMobil QR-kode