Sprog
Kanttryksbøjning af plademetal giver nøjagtige, gentagelige bøjninger, når du anvender fire gennemprøvede regler: Indstil V-dyseåbningen til cirka otte gange materialetykkelsen, brug luftbøjning som standardproces, beregn tonnage med én formel og kompenser for tilbagespring, før du slipper den første del. Producenter, der springer over disse grundlæggende beslutninger, håndterer revnede flanger, vinkeldrift, overbelastningsalarmer og kasserede emner. Fabrikanter, der anvender dem, holder en vinkelkonsistens inden for /-0,5 grader og en back-gauge-positionering til /-0,02 mm på moderne CNC-udstyr.
Denne vejledning dækker kantpressetyper, bukkesekvensen trin for trin, bøjningsgodtgørelsen og tonnageformler, valg af matrice og stanse, materialegrænser, præcisionskontrol, vedligeholdelsesplanlægning og det punkt, hvor en pladeværksted skal tilføje CNC-trådbukningskapacitet. Det sidste afsnit besvarer de mest almindelige spørgsmål, som købere og operatører stiller.
En kantpresse klemmer en flad metalplade mellem en øvre stanse og en nedre V-matrice, og driver derefter stansen nedad med kontrolleret kraft eller position, indtil pladen deformeres plastisk til målvinklen. En bagmåler flytter arket til den nøjagtige bøjningslinje før hvert slag, og CNC-controlleren synkroniserer ramvandring, matricekontakt og målerpositionering. Det, der definerer en vellykket bøjning, er ikke at ramme vinklen én gang, men at gentage den samme vinkel på hver del i batchen.
Fire beslutninger bestemmer det meste af resultatet: maskintype, værktøj, materialetilstand og bukkeproces.
Købere vælger i dag mellem fire primære drivteknologier. Mekaniske kantpresser bruger et svinghjul og mangler ofte fuld positionskontrol; de overlever i gamle butikker for enkelt, gentagne arbejde. CNC hydrauliske maskiner er standarden for medium og tung fremstilling, fordi de kombinerer høj tonnage med god slagkontrol. Servo-elektriske maskiner driver stemplet med servomotorer og kugleskruer, hvilket eliminerer hydraulik og reducerer energiforbruget. CNC hybridsystemer tilføjer adaptiv vinkelmåling og automatisk kroning til krævende dele.
| Type | Normalt tonnageområde | Ram repeterbarhed | Energiadfærd | Bedste pasform |
|---|---|---|---|---|
| Mekanisk | 30-400 amerikanske tons | /-0,05 mm | Svinghjul, kontinuerlig drift | Langsigtede enkle bøjninger |
| Hydraulisk CNC | 40-2.000 tons | /-0,02 mm | Pumpen kører kontinuerligt | Tung plade, lange dele, variabel slaglængde |
| Servo-elektrisk | 20-220 tons | /-0,01 mm | Motor on demand, ca. 50% energibesparelse | Tynde og mellemstore målere, rene butikker, høje cyklushastigheder |
| CNC hybrid / adaptiv | 60-500 tons | /-0,01 mm | Hybriddrev, moderat forbrug | Komplekse dele, adaptiv vinkelkontrol, lavt værktøjsslid |
For butikker, der bøjer metalplader tyndere end 3 mm i mellemstore partier, giver en servoelektrisk enhed den bedste nøjagtighed pr. euro. Til tykke plader, lange bøjningslinjer eller dybe kasser forbliver en CNC hydraulisk maskine det praktiske valg, fordi den kan anvende høj tonnage på et hvilket som helst tidspunkt af slaget.
En disciplineret sekvens fjerner de fleste kvalitetsproblemer, før de dukker op. Butikker, der følger en skriftlig procedure, reducerer skrot fra første del og holder opsætningstiden forudsigelig.
Den flade emnelængde svarer til de to lige flangelængder plus bøjningsgodtgørelsen. Bøjningsgodtgørelsen er buelængden målt langs arkets neutrale akse. Neutralaksen sidder tættere på den indre overflade ved skarpe bøjninger, hvorfor K-faktoren optræder i beregningen.
BA = (pi / 180) x bøjningsvinkel x (indvendig radius K-faktor x materialetykkelse)
For en 90-graders bøjning i 2 mm blødt stål med en indvendig radius på 2 mm og en K-faktor på 0,44 er tillægget 1,5708 x (2 0,88) = 4,52 mm. Det lille tal flytter den flade emnestørrelse og kan gøre en ellers god del til en kort flange, hvis den ignoreres.
| Materiale eller bøjningstilstand | Typisk K-faktor |
|---|---|
| Blødt kobber, udglødet aluminium, meget bløde temperamenter | 0,45-0,50 |
| Koldvalset blødt stål | 0,40-0,44 |
| Rustfrit stål 304 | 0,40-0,44 |
| Hård aluminium som 6061-T6 | 0,33-0,40 |
| Stor radius, hvor radius er mere end fem gange tykkelsen | Nærmer sig 0,50 |
Hvert metal springer tilbage, efter at stansen løftes. Tilbagespringsvinklen er afstanden mellem den bøjede vinkel og den programmerede vinkel. Standardløsningen er at bøje lidt over, hvilket fungerer godt for blødt stål, eller at skifte fra luftbøjning til bund, hvilket presser arket helt ind i matricen og mekanisk reducerer elastisk genvinding.
| Material | Springback række | Praktisk note |
|---|---|---|
| Blødt stål | 1-3 grader | Kan normalt rettes ved overbøjning i programmet |
| Rustfrit stål 304 | 5-10 grader | Arbejdshærdet rustfrit fjedre mere tilbage; bundning hjælper |
| Aluminium 5052-H32 | 2-4 grader | Lav variation indenfor meget |
| Aluminium 6061-T6 | 1-3 grader | Skarpe radier kan revne, før tilbagespring betyder noget |
| Højstyrkestål 780 MPa | 8-15 grader | Brug adaptiv vinkelmåling, hvis tilgængelig |
Værktøj er det sted, hvor kantpresserpladekvalitet vindes eller tabes. En slidt hulspids skaber en synlig streg på hver del. En matrice, der er for smal til materialet, knækker den ydre overflade. En svanehals stanse er påkrævet, når en flange skal klare værktøjet efter bøjning. Den mest nyttige regel for valg af matrice er V-åbningsreglen: divider V-åbningen med materialetykkelsen. Forholdet skal ligge mellem 6 og 12, med 8 som standard for blødt stål.
| Parameter | Luftbøjning | Bundning | Udmøntning |
|---|---|---|---|
| Værktøjskontakt | Kun tre point | Ark presset ind i matricen | Fuldt tryk under arkets overflade |
| Relativ tonnage | 1x basislinje | Cirka 3-4x luftbøjning | 5-10x luftbøjning |
| Vinkel nøjagtighed | /-0,5 grader typisk | /-0,25 grader med ensartet materiale | Meget høj, begrænset af maskinens stivhed |
| Følsomhed over for tykkelsesvariationer | Lav til medium | Høj | Medium |
| Typisk brug | Generel fremstilling, standardvalg | Dele kræver et skarpt indre hjørne | Mikrobøjninger, tyndt lag, præcise vinkler |
Industristandardformlen for luftbøjning af blødt stål relaterer kraft til materialetykkelse og matriceåbning. Formlen nedenfor giver kilonewton pr. meter bøjningslængde for stål med en trækstyrke nær 450 MPa.
P (kN pr. meter) = 650 x (tykkelse i mm) x (tykkelse i mm) / (V-åbning i mm)
For at konvertere til metriske tons kraft skal du dividere resultatet med 9,81. For 3 mm blødt stål over en 24 mm dyse er beregningen 650 x 9 / 24 = 243,75 kN pr. meter, eller omkring 24,8 tons pr. meter. En del med en 1,2 m flange skal bruge 292,5 kN, ca. 29,8 tons, før nogen sikkerhedsfaktor. Køb af en maskine vurderet til 30 tons giver ingen frihøjde; en 40-tons model er det realistiske valg.
| Tykkelse (mm) | Anbefalet V-åbning (mm) | Kraft (kN/m) | Kraft (tons/m) |
|---|---|---|---|
| 1.0 | 8 | 81.3 | 8.3 |
| 1.5 | 12 | 121.9 | 12.4 |
| 2.0 | 16 | 162.5 | 16.6 |
| 3.0 | 24 | 243.8 | 24.9 |
| 4.0 | 32 | 325.0 | 33.1 |
| 5.0 | 40 | 406.3 | 41.4 |
For rustfrit stål ganges resultatet med 1,4 til 1,6. For 5xxx aluminium ganges med 0,7 til 0,8. For 780 MPa højstyrkestål skal du gange med 1,7 til 2,2. Disse faktorer afspejler forskellen i trækstyrke sammenlignet med blødt stål.
Hvert materiale har et gulv, under hvilket det vil revne på bøjningslinjen. Tabellen giver luftbøjningsminimum for almindelige kvaliteter. Disse er udgangspunkter: en skarpere stansespids, en mindre V-åbning eller bøjning parallelt med fibrene hæver alt sammen den praktiske minimumsradius.
| Material | Minimum indvendig radius (luftbøjning) | Tonnagefaktor vs blødt stål | Nøgleforsigtighed |
|---|---|---|---|
| Koldvalset blødt stål | 0,5-1,0 x T | 1.0 | Bøj på tværs af kornet for synlige flanger |
| Rustfrit stål 304 | 1,5-2,0 x T | 1,4-1,5 | Arbejdshærdede plader har brug for en større radius |
| Aluminium 5052-H32 | 0,5-1,0 x T | 0.7 | God formbarhed i H32 temperament |
| Aluminium 6061-T6 | 2,0-3,0 x T | 0.7 | Skarpe radier forårsager revner; overveje O-temperering for hård form |
| Høj-strength steel 780 | 2,0-3,0 x T | 1,7-2,2 | Høj springback and edge micro-cracks possible |
Materialetykkelsestolerance skaber også vinkelvariation. Ved luftbøjning kan en plade, der er 0,1 mm tykkere end nominel, forskyde vinklen med en grad eller mere, fordi stansedybden, der fungerede for nominel tykkelse, nu danner en anden vinkel. Dette er grunden til, at adaptiv styring med vinkelfeedback er ved at blive almindelig i præcisionskantpressearbejde.
En kantpresse er kun så præcis som sit positioneringssystem. Rygmåleren styrer afstanden fra bøjningslinjen til referencekanten, og dens repeterbarhed påvirker direkte flangelængden. Grundlæggende maskiner har en to-akset måler; produktionsmaskiner tilføjer en R-akse til målehøjde og Z-aksestop for forskellige delbredder. En 4 1-akset bagmåler er det praktiske minimum for job-shop fleksibilitet.
Ved højpræcisionsarbejde skal værktøjet holdes parallelt med stemplet. Selv en 0,1 mm uoverensstemmelse mellem stempel og matrice over en længde på 2 m vil frembringe en hældende vinkel. Brug præcisionsslebne matricer og kontroller parallelitet ved installation af nyt værktøj.
Kantpresser understøtter næsten enhver metalproduktindustri, fordi de producerer enkle, stærke, omkostningseffektive former af flade plader. Fremstillingslisten er lang, og hver sektor tilføjer sine egne tolerancer og overfladekrav.
For mobilitets- og bilapplikationer , har tendensen til elektriske køretøjer øget efterspørgslen efter præcise bøjninger i højstyrke stål, fordi batterihuse og strukturelle beslag erstatter dele, der blev svejset før.
De fleste kantpressefejl er ikke pludselige; de viser sig først som vinkeldrift, ridser eller usædvanlig støj. Et simpelt fejlregister hjælper med at identificere kilden hurtigt.
| Fejl | Sandsynlig årsag | Praktisk løsning |
|---|---|---|
| Inkonsekvent vinkel på tværs af en batch | Materialetykkelse skifter, tilbagespring ikke kompenseret | Brug dybdekontrolleret luftbøjning; måle den første del fra hvert nyt parti |
| Revner på den ydre bøjningslinje | Radius for lille, korn parallelt med bøjningen | Forøg stanseradius; drej emnet 90 grader; test blødere temperament |
| Snoet eller skæv del | Stans og matrice ikke parallelle, baggage-enderne er forkert justeret | Kontroller ram/matrice parallelitet; kontroller, at begge målerfingre rører ved arket |
| Ridser på undersiden | Grater på formkanten, snavset værktøj, hårde partikler | Sten og rens dø; afgrate emner; påfør beskyttelsesfilm |
| Overbelastningsalarm på controlleren | V-åbning for smal eller tonnage undervurderet | Genberegn med 650-formlen; flytte til en bredere terning |
Fabrikationsbutikker, der bukker metalplader, modtager ofte anmodninger om trådformede dele: clips, kroge, stifter og trådbeslag, der hører til den samme produktsamling. Kantpresser kan ikke bøje trådprofiler effektivt, men CNC trådbukkemaskiner behandler rundtråd, fladtråd og strimmel med samme programmerede præcision. En CNC-trådbukker retter, fremfører, bøjer og skærer tråden over i én sekvens, hvilket gør små til mellemstore trådbatcher rentable.
Styrelogikken for en trådbukker har meget til fælles med en kantpresse: du programmerer bøjningsvinkler, fremføringslængder og tilbagespringskompensation. Fleraksede maskiner såsom ZW-480 tilføjer en drejeakse og en bøjearm, der tillader komplekse tredimensionelle former. For en dybere forklaring af bøjningskinematik, læs vores komplet guide til, hvordan bukkemaskiner fungerer .
 ZW-480 4-akset CNC fjedertrådbukkemaskine til komplekse 3D-former Denne fireaksede trådbukker understøtter snoede og bøjede armbevægelser til indviklede tredimensionelle former. Den tilbyder uovervåget drift og er økonomisk til små til mellemstore batchproduktioner. Se produkt →
 ZW-880 8-akset CNC fjedertrådbukkemaskine til højpræcisionsarbejde Med otte-akset forbindelse og roterende trådfremføring giver denne model høj stabilitet og præcision. Den kan håndtere komplekse formningsopgaver og er ideel til jobbutikker, der ønsker at producere komplette samlinger. Se produkt →
 WNJ CNC trådbøjningsmaskine-serien (1-12 mm tråddiameter) Denne producents linje dækker tråddiametre fra 1 til 12 mm med multi-akse kobling. Det inkluderer global support og reservedelstjenester, hvilket gør det til et pålideligt valg til produktionsintegration. Se produkt →
Tilføjelse af en trådbøjningslinje ved siden af en kantpresse lader en jobbutik tilbyde komplette samlinger i stedet for individuelle dele. Opsætningsomkostningerne er lave, og maskinerne kører uden opsyn nok til at være økonomiske for partier på et par hundrede stykker.
Luftbøjning danner arket med kontakt på kun tre punkter: de to matricekanter og stansenæsen. Vinklen afhænger af stansedybden, så ét værktøj kan lave mange vinkler. Bund presser arket helt ind i V-dysen, hvilket reducerer tilbagespring og skærper det indvendige hjørne, men øger tonnagen tre til fire gange. Møntning komprimerer materialet så meget, at stanseformen presses ind i arket; den har brug for den højeste tonnage og leverer den bedste repeterbarhed for tyndt materiale. For det meste kantpressepladearbejde er luftbøjning den korrekte standard.
Start med reglen om otte: for blødt stål, brug en V-åbning svarende til otte gange materialetykkelsen. Flyt til ti til tolv gange for rustfrit stål og seks til otte gange for blødt aluminium. En bredere matrice reducerer tonnage og giver en større indvendig radius; en smallere matrice øger tonnagen og skærper radius. V-åbningen må aldrig være mindre end fem gange tykkelsen for standardmaterialer.
Den enkleste metode er at programmere en overbøjningsvinkel svarende til det målte tilbagespring. Brug et prøvestykke fra den nøjagtige spole, du vil køre i produktionen. For materialer med høj tilbagespringning såsom rustfrit eller 780 MPa stål, skift til bund eller brug en kantpresse med adaptiv vinkelmåling, som korrigerer stansedybden automatisk efter det første testbøjning.
Brug formlen P = 650 x 9 / 24 = 243,75 kN pr. meter, hvilket er cirka 24,8 tons pr. meter. Tilføj en sikkerhedsfaktor og undgå at køre over 80 % af den nominelle kapacitet, så en 40-tons kantpresse er det mindst fornuftige valg til 1-meters bøjninger i 3 mm blødt stål. Øg maskinens størrelse, hvis du også bukker rustfrit eller højstyrkestål.
Revner dannes, når den udvendige overflade når sin forlængelsesgrænse. Almindelige årsager er en stanseradius under 1,5 gange materialetykkelsen, bøjning parallelt med rullekornet, hærdet plade fra et tidligere formningstrin eller en V-form, der er for smal. Brug en større radius, bøj hen over kornet, og bekræft med en bøjningstest på skrot før produktion.
Servo-elektriske maskiner passer til metalplader op til ca. 3 mm, med renere drift, lavere energiomkostninger og bedre gentagelighed ved positionering. CNC hydrauliske maskiner forbliver overlegne til tykke plader, dybe dele og lange bøjningslinjer, fordi de genererer høj tonnage over hele slaget. Vælg servoelektrisk til præcist lysmålerarbejde og hydraulisk CNC til generel fremstilling med et bredt materialeområde.
Kantpressebøjning af plademetal er en moden proces, og teknologien har ikke ændret sig i dens grundlæggende principper. Det, der adskiller profitable butikker, er disciplin: korrekt valg af matrice, ærlig tonnageberegning, testet tilbagespringskompensation og regelmæssig vedligeholdelse af værktøj. Anvend denne praksis konsekvent, og kantpressen bliver en af de mest forudsigelige maskiner på gulvet.
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer
TK12120 TK-12120 12AXES CNC FJEDER KOLEMASKINE ...
Se detaljer
TK-6160 TK-6160 CNC FJEDERRULLEMASKINE ...
Se detaljer
TK-6120 TK-6120 CNC FJEDERRULLEMASKINE ...
Se detaljer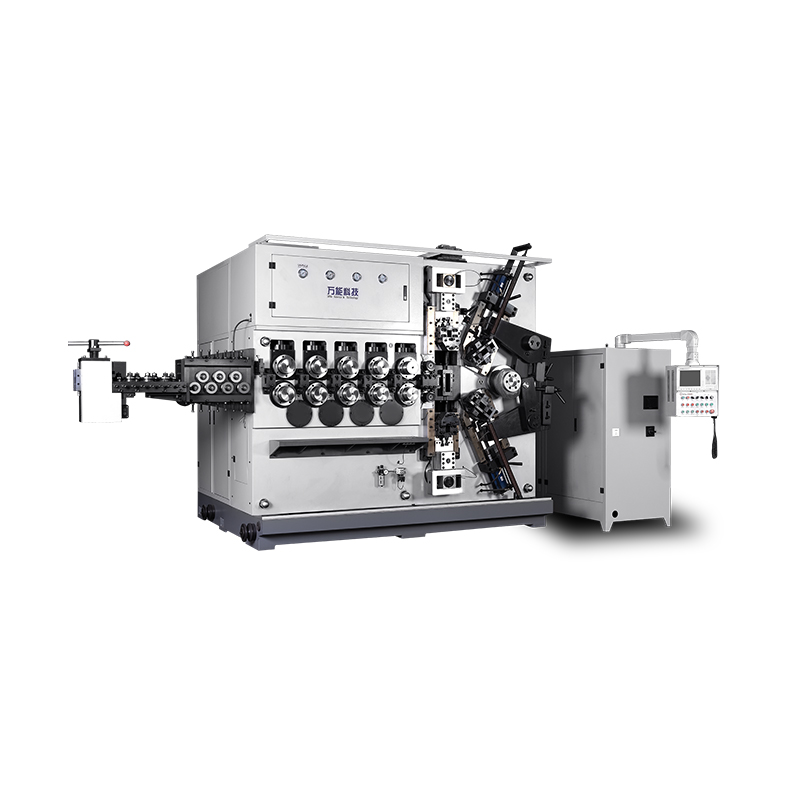
TK-5200 TK-5200 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljer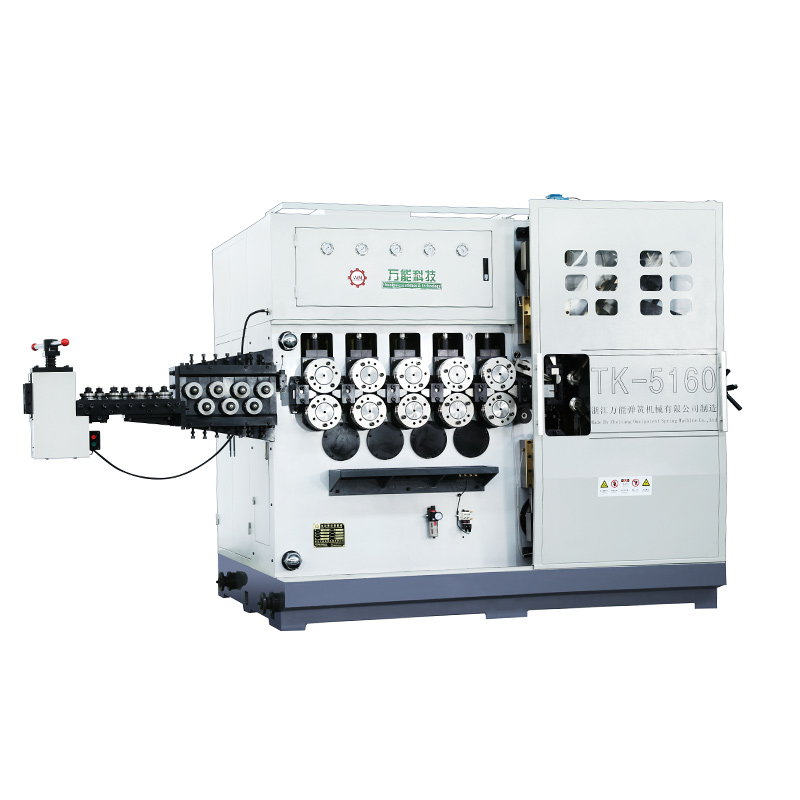
TK-5160 TK-5160 5-AKSET CNC-FJÆDER-KOILINGSMASKINE ...
Se detaljer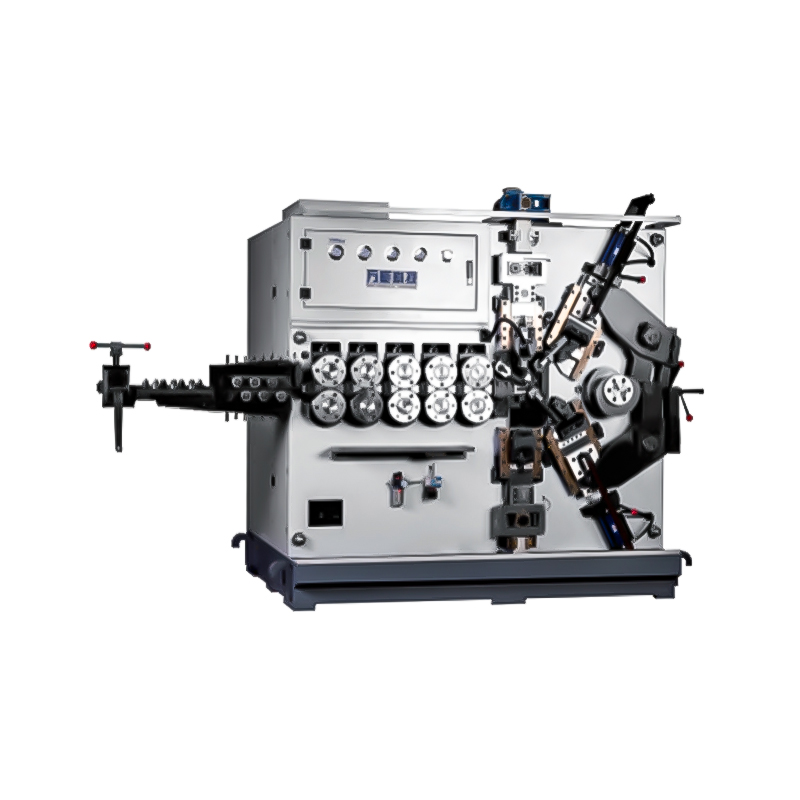
TK-5120 TK-5120 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljerMobil QR-kode