Sprog
Et indkøbsteam fremsender en tegning med tre tal på: 2,0 mm musiktråd, otte kropsspoler og en fri benvinkel på 90 grader. Moment ved fuld afbøjning skal ligge mellem 0,40 og 0,44 N-m, og delen skal overleve 250.000 åbne-og-luk-cyklusser inde i en sædelåsenhed. De første prøver passerer hver kontrol. Fire måneder senere viser feltreturneringer ben, der revner ved omkring 40.000 cyklusser, og hver fraktur sidder på samme sted: bøjningen, hvor benet forlader spolekroppen. Trådkemien var korrekt. Spolens diameter var korrekt. Fejlen blev afgjort af en bøjningsradius, som ingen havde målt.
Det direkte svar: en torsionsfjeder lever eller dør af fire variabler - trådens trækstyrke og overfladetilstand, den indvendige bøjningsradius, hvor hvert ben forlader kroppen, bøjningsspændingen ved den indvendige fiber af den bøjning og spændingsaflastningen, der påføres efter opvikling. Skift en af dem, og drejningsmomentkurven, den frie vinkel og træthedslivet bevæger sig alle sammen.
Denne vejledning dækker, hvad disse fire variabler betyder på værkstedet, tallene, der er værd at skrive ind i en specifikation, hvordan moderne CNC-fjedermaskiner holder benvinkler gentagne gange, og de fejlmønstre, der fortæller dig, hvilken parameter der drev. Den er skrevet til de mennesker, der skal skrive under på en første artikelinspektion og derefter forsvare den beslutning to år senere.
En torsionsfjeder lagrer energi ved at blive snoet, ikke komprimeret. Kropsspolerne fungerer som en trådspiral i bøjning snarere end i torsion, de to ben overfører belastningen, og vinklen mellem disse ben i hvile er den frie vinkel. Når en mekanisme roterer det ene ben i forhold til det andet, modstår fjederen, og modstandsmomentet stiger nogenlunde proportionalt med afbøjningsvinklen, indtil materialet giver efter.
Hastigheden - drejningsmoment pr. grad - skalerer med den fjerde potens af tråddiameter og falder lineært med antallet af aktive spoler og den gennemsnitlige spolediameter. Det fjerde effektforhold er grunden til, at en ændring i tråddiameteren på 5 procent kan flytte drejningsmomentet med mere end 20 procent, og hvorfor tråddiametercertifikater betyder mere for torsionsfjedre end for mange andre fjedertyper. Trådens elasticitetsmodul kommer også direkte ind: kulstofstål kører med omkring 207 GPa, mens 302 rustfrit sidder tæt på 193 GPa, så en lige materialebytning uden en hastighedsomregning vil savne momentvinduet.
Bøjningsspændingen ved ben-til-krop-krydset beregnes ud fra det påførte moment og wiresektionen, derefter ganget med en korrektionsfaktor, der vokser, efterhånden som bøjningen bliver strammere. I almindeligt sprog: Jo skarpere hjørnet er, hvor benet forlader spolen, jo højere er spidsbelastningen, og jo hurtigere starter en træthedsrevne på indersiden af det hjørne. Designvejledning kræver almindeligvis en indvendig bøjningsradius på mindst halvdelen af tråddiameteren, og træthedskritiske dele bruger ofte en fuld tråddiameter. Værktøjsmærker, matriceridser og slibeforbrændinger på samme hjørne fungerer også som revnestarter, hvorfor overfladetilstanden hører med i specifikationen ved siden af materialekvaliteten.
En spiralfjeder kan vikles med eller mod uret. En torsionsfjeder bør afbøjes i den retning, der strammer spolerne, fordi tilspænding reducerer den indvendige diameter og holder fjederen siddende på sin aksel eller dorn. Indlæs den den anden vej, og kroppen åbner, den indvendige diameter vokser, og fjederen kan gå af sin aksel eller sætte sig fast mod et hus. Denne enkelt detalje forårsager en overraskende andel af samlebåndsafvisninger, og den fanges normalt kun, når tegningen viser ladepilen og vindens hånd sammen.
Tabellen nedenfor samler sortimenter, som erfarne forårsbutikker behandler som arbejdsområde snarere end hårde grænser. Værdier uden for disse intervaller er ikke automatisk forkerte, men de fortjener en samtale om værktøj, inspektionsomkostninger og træthedsmargin, før tegningen frigives. For en fyldigere behandling af ligningerne bag drejningsmoment og stress, dette torsionsfjeder design ligninger og materialer guide gennemgår beregningssekvensen trin for trin.
| Parameter | Typisk arbejdsområde | Hvorfor det betyder noget |
|---|---|---|
| Tråddiameter | 0,2 mm til 6 mm | Over 6 mm kræver kold oprulning og benbøjning større maskinkraft og omhyggelig værktøjsstøtte |
| Fjederindeks (gennemsnitlig diameter divideret med tråddiameter) | 4 til 16 | Under 4 er wiren overspændt ved bøjningen; over 16 er spolen ustabil og filtres let |
| Indvendig bøjningsradius ved benet | 0,5 til 1,0 gange tråddiameter | Indstiller spændingskorrektionsfaktoren og derfor træthedslevetiden for hele delen |
| Aktive kropsspoler | 2 til 20 | Færre spoler hæver hastigheden kraftigt og koncentrerer stress |
| Fri vinkeltolerance | plus eller minus 3 til 8 grader | Strammere bånd har brug for vinkelkontrol under processen og kontrolleret afspænding |
| Moment ved nominel afbøjning | plus eller minus 10 procent er almindeligt | Drevet af tråddiameter, modul og spole tæller sammen |
| Afspænding efter oprulning | Omkring 200 til 300 grader Celsius til koldviklet kulstof og rustfri tråd | Aflaster formspænding uden at blødgøre tråden under dens designbelastning |
To af disse rækker interagerer stærkere end resten. Indeks og bøjningsradius bestemmer tilsammen, om benhjørnet er en jævn overgang eller en spændingsstigning, og ingen varmebehandling kan redde en geometri, der allerede er overbelastet. Når en kunde beder om en snævrere fri vinkeltolerance, er det praktiske svar normalt bedre vinkelkontrol ved maskinen plus en stabil tempereringscyklus, ikke en længere inspektionsbænk.
Materialevalg bestemmer trækstyrkeloftet, udmattelsesadfærden og hvor meget korrosionsbeskyttelse den færdige del har brug for. Nedenstående kvaliteter dækker det overvældende flertal af torsionsfjedre produceret på koldvikleudstyr.
| Trådkvalitet | Typisk diameterområde | Bedste pasform |
|---|---|---|
| Musiktråd, ASTM A228 | 0,1 mm til 3 mm | Højeste trækstyrke og bedste træthedsmodstand i små fjedre; skal pletteres eller belægges, hvis der er fugt til stede |
| Oliehærdet MB, ASTM A229 | 0,5 mm til 10 mm | Større ledningsstørrelser, hvor musiktråd ikke er på lager; godt valg til generelle formål |
| Hårdttegnet, ASTM A227 | 0,5 mm til 12 mm | Lette, lavcyklusdele, hvor omkostningerne dominerer og stress forbliver lavt |
| Krom-silicium, ASTM A401 | 1 mm til 16 mm | Høj-stress, høj-cyklus automotive og industrielle dele; reagerer godt på temperering efter formning |
| Rustfri 302 og 304, ASTM A313 | 0,1 mm til 12 mm | Korrosionseksponering, mad og medicinsk kontakt, mild temperaturservice |
| 17-7PH rustfri | 0,3 mm til 6 mm | Korrosionsbestandighed plus høj styrke, ofte i rumfart og instrumentarbejde |
| Fosforbronze og beryllium kobber | 0,1 mm til 5 mm | Elektrisk ledningsevne og ikke-magnetiske krav; modul omkring halvdelen af stål |
Tre praktiske noter, der sparer efterarbejde. For det første vil en materialesubstitution, der holder den samme tråddiameter, ikke beholde det samme drejningsmoment, fordi både elasticitetsmodul og tilladt spænding ændres. For det andet bærer rustfri kvaliteter normalt lavere tilladt bøjningsspænding end musiktråd med samme diameter, så en korrosionsopgradering tvinger nogle gange til en diameterforøgelse. For det tredje, anmod om trækstyrkecertifikatet med hvert wireparti; en torsionsfjeder på spiralniveau, der løber nær dens spændingsgrænse, vil vise et drejningsmomentskifte, så snart der ankommer et blødere parti til maskinen.
På en CNC-fjedermaskine fremstilles en torsionsfjeder i en kort sekvens: Tråd trækkes gennem føderuller i en kontrolleret længde, vikles rundt om en dorn, der indstiller den indvendige diameter, adskilt af et pitch-værktøj, hvis kroppen har brug for mellemrum, og derefter formes, placeres og skæres benene. Hvert af disse trin efterlader et fingeraftryk på den færdige vinkel.
Springback er den ærlige del af processen. Ståltråd bliver ikke, hvor værktøjet skubber det, og hvor meget det fjeder tilbage afhænger af tråddiameter, trækstyrke og hvor meget benet blev bøjet. De fleste forretninger bøjer eksperimentelt benet med omkring 3 til 8 procent og låser derefter den korrigerede værktøjsposition ind i programmet. På en kamløs maskine er den korrektion et tal, der indtastes i programmet; på en knastdrevet maskine er det en mekanisk justering. Forskellen viser sig direkte i overgangstiden, når en familie af dele deler én maskine.
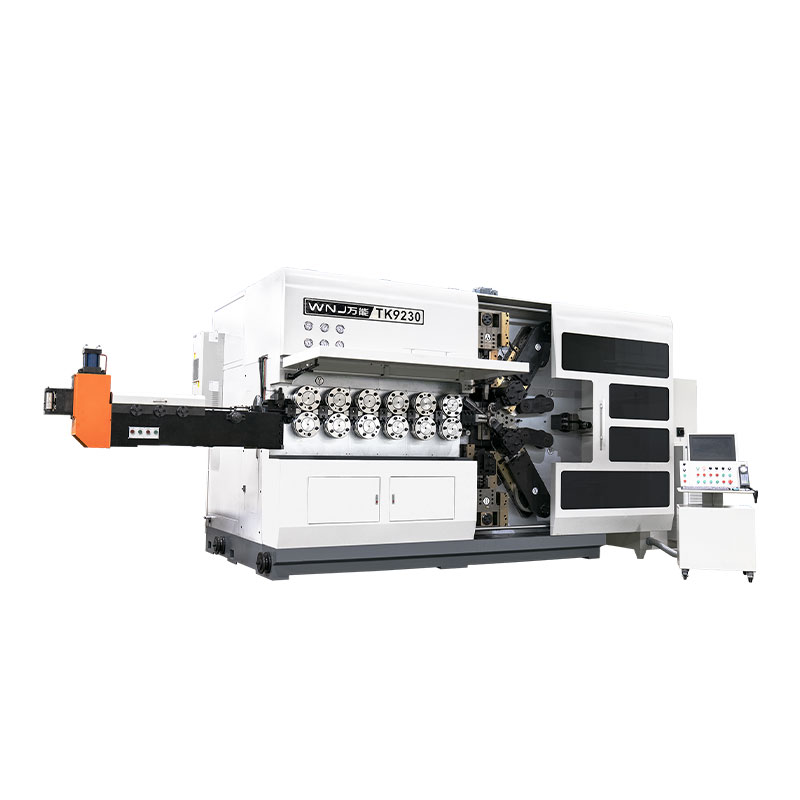
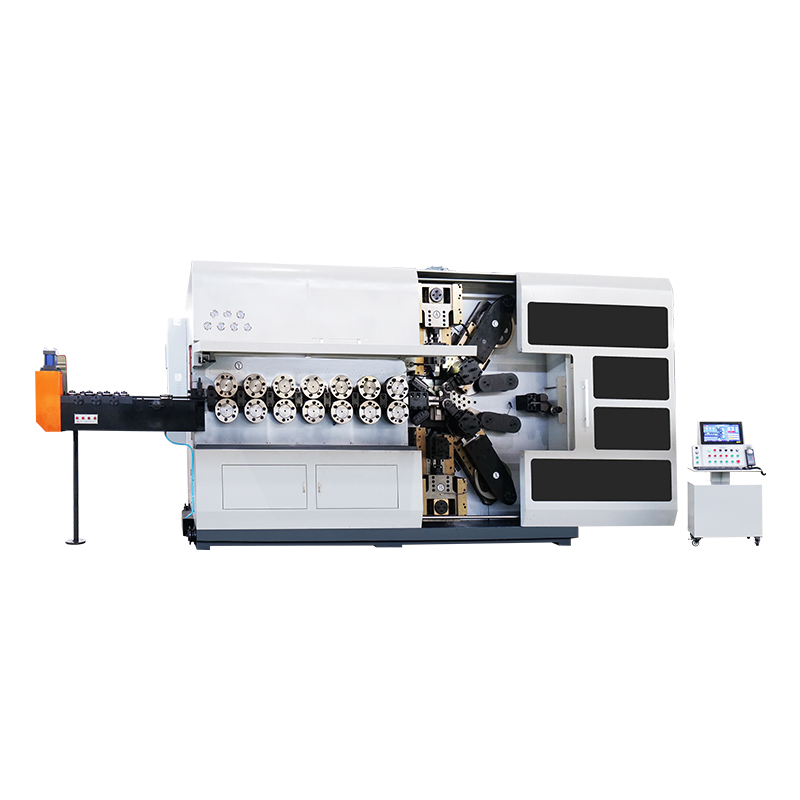
En tre-akset maskine håndterer et enkelt lige ben på hver side, som dækker en stor del af låse-, clips- og hængselfjedre. Fem-aksede maskiner tilføjer uafhængig benpositionering, så benene kan sidde i forskellige længder eller højder, hvilket er hvad dobbelte torsionsfjedre og forskudte ben kræver. Ti- og tolvaksede kamløse maskiner danner flere bøjninger, kroge og endda en anden fjederfunktion i en enkelt cyklus, hvilket fjerner sekundære operationer, der ellers ville have brug for en separat bukkestation og et andet armatur.
 CNC-625D 3AKSET CNC FJEDERFORMNINGSMASKINE Yderligere oplysninger Se produkt →
Udstyr i denne klasse, såsom CNC625D tre-akset CNC fjederformningsmaskine, er bygget op omkring netop dette job: formning af kroppen, bøjning af begge ben til vinkel og skæring i længden i én uafbrudt cyklus. Gevinsten er ikke kun hastighed. At håndtere en fjeder to gange betyder to chancer for at tilføje en ridse ved bøjningsradius, og en ridse i bøjningsradius er der, hvor træthedsrevner begynder.
En fri vinkel betyder intet, medmindre målemetoden er fast. Den sædvanlige konvention er at måle den inkluderede vinkel mellem de to ben, når begge holdes over stifter med en specificeret diameter i en specificeret afstand fra spolen. Skift stiftdiameteren og den rapporterede vinkel ændres med flere grader. Når en tegning blot angiver 90 grader uden stiftdefinition, skal du forvente uenighed mellem fjederproducentens inspektionsark og kundens indkommende inspektion, selv når begge dele er identiske.
Oprulning og benbøjning efterlader resterende spændinger fastlåst i wiren. Vendt alene forkorter de træthedslevetiden og får den frie vinkel til at glide over de første par tusinde cyklusser. En kontrolleret termisk cyklus afslapper disse belastninger, og temperaturvinduet er smallere, end de fleste mennesker antager. Kør det for køligt, og den resterende stress forbliver; køre det for varmt, og wiren mister trækstyrke, så hvert fjeder fra den batch måler lavt drejningsmoment.
Ledningsleverandører offentliggør anbefalede skemaer for stressaflastning efter klasse. Koldviklede kulstof- og rustfri fjedre behandles generelt i området 200 til 300 grader Celsius i en defineret gennemvædningstid, mens krom-siliciumdele dannet i en hårdere tilstand kan hærdes ved højere temperaturer for at udvikle deres arbejdsstyrke. Tidsplanen betyder mindre end repeterbarheden: en ovn med jævn luftcirkulation og en registreret cyklus producerer samme vinkel og drejningsmoment mandag og fredag.
 WNJ420 Spring Temper Furnace (rustfri serie) Rustfri serie WNJ SPRING TEMPER OVN Se produkt →
Specialbygget tempereringsudstyr, såsom WNJ-malingsseriens fjedertempereringsovn, er designet omkring dette repeterbarhedskrav - en indstillet kammertemperatur, en kontrolleret opholdsperiode og ensartet luftstrøm over belastningen. Til lange eller tunge spiralfjedre tillader en mobil tempereringsovn delene at blive behandlet, hvor de håndteres i stedet for at flyttes hen over anlægget, hvilket reducerer både forvrængningsrisiko og cyklustid.
En torsionsfjeder er let at inspicere dårligt. Måling af drejningsmoment på et punkt fortæller dig kun hastigheden i kombination med et andet punkt; måling af den frie vinkel uden en stiftdefinition fortæller dig næsten ingenting; og inspektion af benets radius med en skydelære fortæller dig slet ikke noget, medmindre skydemarkøren følger kurven. Planen nedenfor er den korte liste, der fanger reelle problemer.
Cyklus træthedsprøven nøjagtigt som applikationen gør, herunder om fjederen er belastet i viklingsretningen, og om den bevæger sig tilbage til sin frie vinkel mellem cyklusser. En fjeder, der holdes i forspænding og svinger over en lille vinkel, opfører sig meget anderledes end en fjeder, der frigives helt hvert slag, og det andet tilfælde er, hvor de fleste revner opstår.
Torsionsfjedre optræder overalt, hvor en mekanisme har brug for en returkraft omkring et drejetap. I bilinteriør holder de håndtag, låse, kopholdere og sædemekanismer; ind bil- og mobilitetsfjedreanvendelser den samme familie af dele håndterer også pedalretur, remstrammerassistenter og små affjedringselementer, hvor antallet af cykler løber op i millioner. Elektroteknik bruger dem til omskifterarme og relækontakter, hvor ledningsevne og ikke-magnetisk adfærd nogle gange skubber designet mod bronzelegeringer.
Medicinsk udstyr bruger små torsionsfjedre i kirurgiske hæftemaskiner, klemmer og instrumenthåndtag, hvor prioriteringen er konsekvent kraft frem for maksimal styrke - en kirurg mærker et 10 procents drejningsmomentskifte gennem håndtaget. Luftfarts- og militærhardware skubber den anden retning og kræver høj belastningsevne i krom-silicium eller 17-7PH med tæt sporbarhed. Landbrugs- og entreprenørmaskiner bruger større wirediametre i støvede, våde miljøer, hvor fjederen ofte er den billigste del i montagen og den mindst beskyttede. Telekommunikationsudstyr bruger bittesmå torsionsfjedre i stik og fiberoptisk hardware, hvor et par graders vinkelfejl kan ændre kontakttrykket.
Den røde tråd på tværs af alle disse er, at fjederen sjældent er den største omkostningspost, men det er ofte den del, der afgør, om der sker et garantikrav. Det er argumentet for at specificere geometri og varmebehandling korrekt på tegningsstadiet i stedet for at acceptere, hvad end den første værktøjsopsætning producerer.
Feltfejl efterlader en signatur. At læse den signatur korrekt sparer normalt mere tid end at køre en fuld designberegning igen.
Bøjningsradius er for stram til tråddiameteren, benet bøjes endnu en gang under montering, eller hjørnet bærer et værktøjsmærke. Udvid radiussen mod én tråddiameter, flyt formeoperationen tidligere i maskincyklussen, og inspicér værktøjet, der skaber bøjningen.
Utilstrækkelig stressaflastning eller en iblødsætningstid, der blev skåret ned for at øge gennemløbet. Gendan den offentliggjorte tidsplan for trådkvaliteten, og kontroller drejningsmomentet på dele taget fra midten af ovnbelastningen.
Fjederen er belastet mod viklingsretningen, så afbøjning udvider kroppen i stedet for at stramme den. Vend vindretningen eller vend læsseretningen, alt efter hvad der er billigst i samlingen.
Benene tvinges forbi den frie vinkel for at passe, hvilket betyder, at samlingen tager fjederen ud over dens nominelle afbøjning. Åbn enten den frie vinkel, så installationspositionen sidder inden for arbejdsområdet, eller reducer benlængdetolerancen, så benet ikke skal bøjes for at komme ind i dets slids.
Belægningsdækningen er tyndest, præcis hvor bøjningen strækker overfladen. Angiv en belægningstykkelse, som processen faktisk kan opnå på en buet overflade, eller skift til en rustfri kvalitet og accepter modulet og den tilladte spændingsændring.
Maskinvalg følger delfamilien, ikke spidsvolumen. En butik, der kører et snævert udvalg af simple torsionsfjedre ved høj volumen, får den bedste tilbagebetaling fra en kompakt coiler med hurtig omskiftningsværktøj. En butik, der citerer blandede ordrer - fyrre forskellige torsionsfjedre på en måned, hver ordre mellem 500 og 20.000 styk - har brug for formningsfleksibilitet og hurtig programmering mere end den har brug for rå cyklushastighed.
| Maskintype | Formevne | Passer bedst til |
|---|---|---|
| Tre-akset CNC coiler | Rund krop, lige ben, enkelt bøjning i hver side | Højvolumen låse-, clips- og hængselsfjedre med stabil geometri |
| Fem-akset formemaskine | Uafhængige benvinkler, forskudte ben, dobbelte torsionskroppe | Blandede familier, hvor bengeometrien varierer mellem ordrer |
| Ti til tolv-akset kamløs maskine | Flere bøjninger, kroge, komplekse tredimensionelle ben | Små og mellemstore partier kræver hurtig programskift |
| CNC trådbukkemaskine | To- og tredimensionelle trådformer med åbne eller lange ben | Langbenede torsionsdele og trådformer, der ikke er ægte spoler |
Kamløs arkitektur fortjener en specifik omtale på grund af, hvordan den ændrer økonomien i små partier. Med en knastmaskine betyder en ny benvinkel normalt nyt værktøj og en mekanisk opsætning; med en kamløs maskine, betyder det normalt at indlæse et program. For et anlæg, der kører hundredvis af torsionsfjedervarianter, afgør denne forskel, om en ordre på 2.000 styk er rentabel.
 CNC-1225 12AXES CNC FJERDER KAMLEløs MASKINE CNC-1225 12AXES CNC FJERDER KAMLEløs MASKINE Se produkt →
En tolvakset kamløs platform, såsom CNC1225/1235/1250 CNC-fjeder-camless-maskinen, er rettet direkte mod denne mixed-batch-virkelighed: servoakser er tildelt til fremføring, oprulning, benformning og skæring, og skift fra den ene torsionsfjeder til den næste er et spørgsmål om en fuldstændig ombygning af programmet. Den praktiske gevinst er, at en butik kan acceptere en ordre på 1.000 styk uden at miste eftermiddagen til opsætning.
En torsionsstang er en lige længde af metal snoet om sin egen akse, og den lagrer energi gennem forskydningsspænding. En torsionsfjeder er en spole med to ben, og dens kropsspoler arbejder hovedsageligt i bøjning, mens benene overfører øjeblikket. Forvirringen er almindelig, fordi begreberne lyder ens, men designberegningerne, værktøjet og fejltilstandene er helt forskellige.
Drejningsmomentet er omtrent lineært med afbøjningsvinkel op til det punkt, hvor ledningen begynder at give efter. Hastigheden afhænger af trådens elasticitetsmodul, den fjerde potens af tråddiameteren, antallet af aktive kropsspoler og den gennemsnitlige spolediameter. På grund af det fjerdepotens udtryk er en nøjagtig tråddiametermåling mere værdifuld end en mere præcis vinkelmåling, når du jagter en drejningsmomentafvigelse.
Kun én retning anbefales. Belastning i viklingsretningen strammer spolerne og krymper den indvendige diameter, hvilket holder fjederen siddende på sin aksel. Belastning mod viklingsretningen åbner spolerne, forstørrer den indvendige diameter og inviterer fjederen til at glide, sætte sig fast eller binde sig fast i sit hus. Marker påfyldningsretningen på tegningen og på emballagen.
Bøjningen er der, hvor den højeste bøjningsspænding møder den mindste radius. Almindelige årsager er en bøjningsradius, der er mindre end halvdelen af tråddiameteren, et værktøjsmærke, der fungerer som en revnestarter, et monteringstrin, der bøjer benet ud over dets beregnede vinkel, og en stressaflastningscyklus, der blev forkortet for at øge outputtet. At kontrollere disse fire punkter i rækkefølge løser de fleste bøjningsfejl.
For en koldviklet fjeder målt over definerede stifter er plus eller minus 5 grader et behageligt produktionsmål, og plus eller minus 3 grader er opnåeligt med tjek i processen og en stabil tempereringscyklus. At kræve strammere end 3 grader øger normalt omkostningerne hurtigere, end det hæver montageydelsen, fordi selve samlingen ofte har mere vinkelvariation end fjederen.
Små fjedre kan ofte køre uden støtte, hvis kroppen er kort og nedbøjningen er beskeden. Længere kroppe og større ledningsdiametre har tendens til at bøje eller forvrænge sidelæns under belastning, så et skaft eller en muffe inde i spolen er normal praksis. Tillad et mellemrum mellem spolens indvendige diameter og akslen på et par procent af tråddiameteren for at undgå binding, når spolen strammer.
Forbrugermekanismer er almindeligvis specificeret mellem 50.000 og 300.000 cyklusser, bilinteriørkomponenter er ofte målrettet mod 500.000 til 2 millioner, og sikkerhedsrelaterede dele rykker stadig højere. Tallet, der betyder noget, er ikke selve målet, men det stressniveau, hvor du hævder det. En fjeder, der løber nær den tilladte bøjningsspænding for sit materiale, vil ikke nå en million cyklusser, uanset hvor godt den er lavet.
Ja, med det rigtige værktøj og aksekonfiguration. Kompressionsfjedre har brug for stigningskontrol og lukkede ender; torsionsfjedre har brug for benformning og vinkelkontrol. Maskiner med flere servoakser og åben programmering klarer omstillingen let, mens meget simple coilers normalt er dedikeret til én familie. Hvis din ordrebog blander fjedertyper, skal du prioritere programmeringsfleksibilitet og værktøjsstationsadgang frem for maksimal spolehastighed.
De fleste torsionsfjeder-tvister spores tilbage til en ufuldstændig tegning snarere end en fabrikationsfejl. Inkluder trådkvaliteten med dens standardreference, tråddiameteren med tolerance, kroppens indvendige diameter og spoleantal, den frie vinkel med stiftdiameteren og stiftafstanden, der bruges til at måle den, benlængderne og den indvendige bøjningsradius på hvert ben, drejningsmomentværdien med dens afbøjningsvinkel og rotationsretning, den påkrævede spændingsaflastning eller finish og cykluslevetiden, der definerer dens belastningstilstand.
Med disse elementer defineret kan en fjederproducent vælge den rigtige wire, indstille maskinens akser korrekt i første forsøg, anvende den korrekte termiske cyklus og inspicere i forhold til den samme geometri, som designeren havde i tankerne. Uden dem bliver den første artikel et eksperiment, og den anden artikel bliver en garantidiskussion. Torsionsfjedre er simple dele med skarpt interagerende variabler, og de få minutter, der bruges på at specificere detaljerne på tegningsstadiet, er den billigste forsikring, der findes i hele projektet.
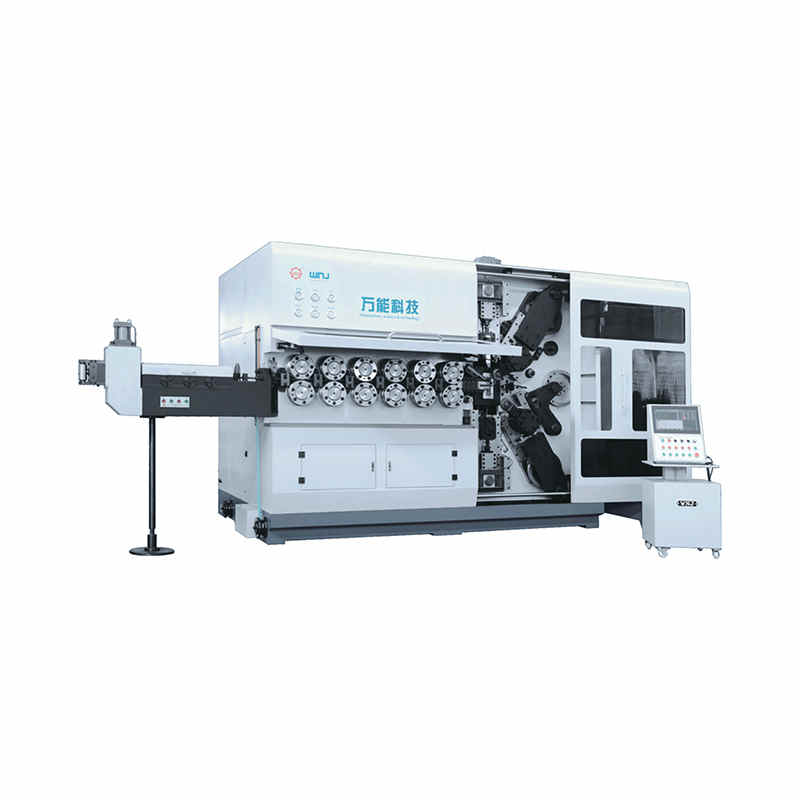
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC-FJEDER KOLEMASKINE ...
Se detaljer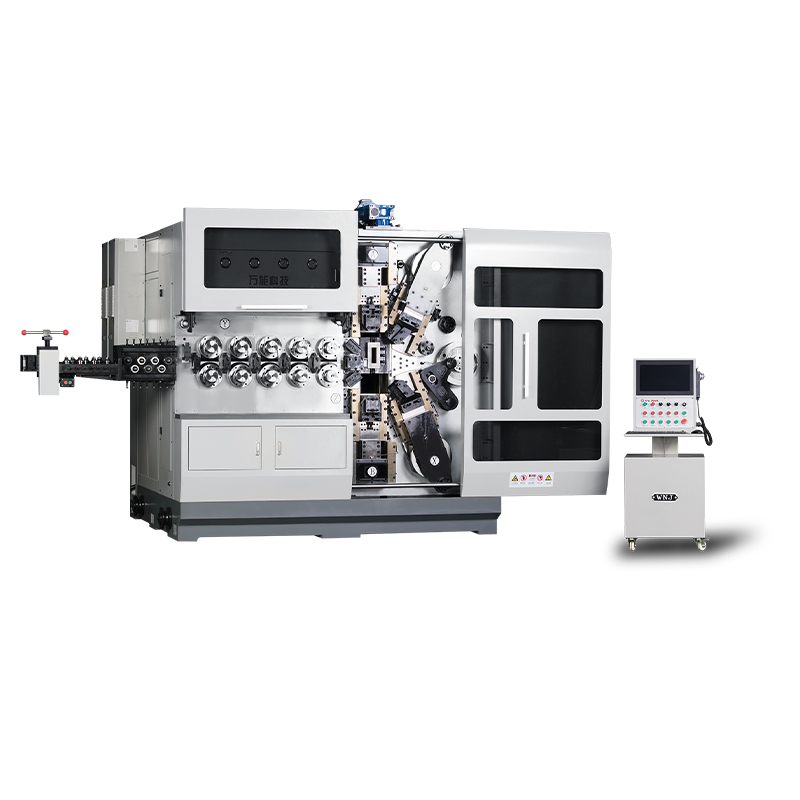
TK12120 TK-12120 12AXES CNC FJEDER KOLEMASKINE ...
Se detaljer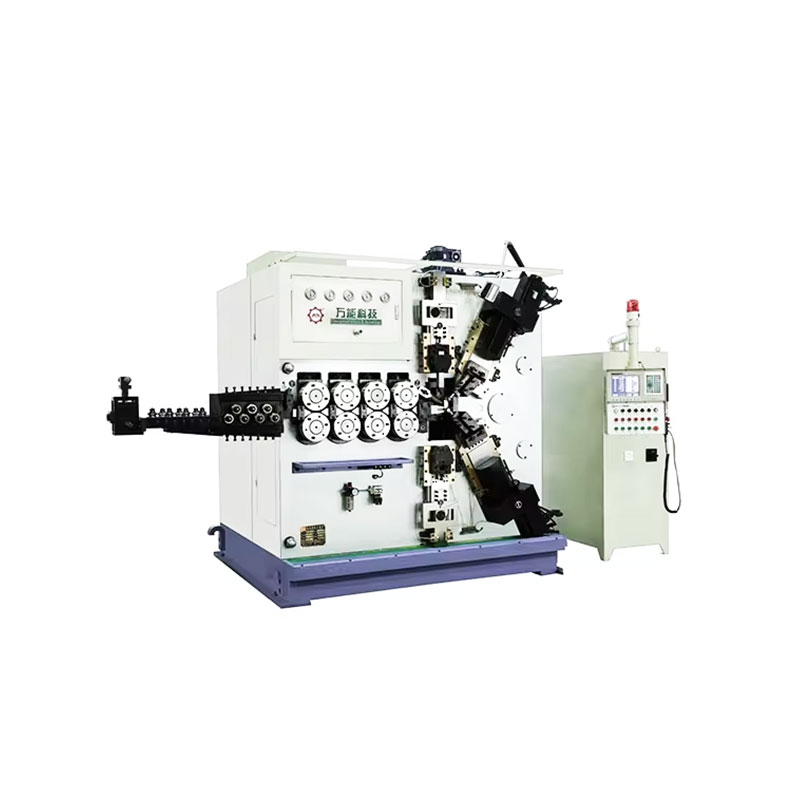
TK-6160 TK-6160 CNC FJEDERRULLEMASKINE ...
Se detaljer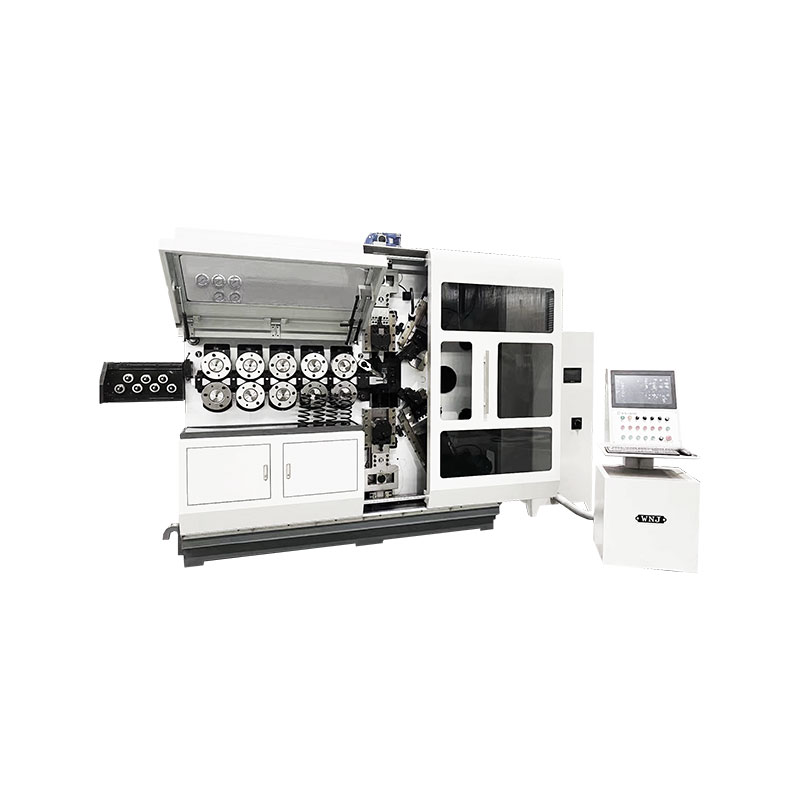
TK-6120 TK-6120 CNC FJEDERRULLEMASKINE ...
Se detaljer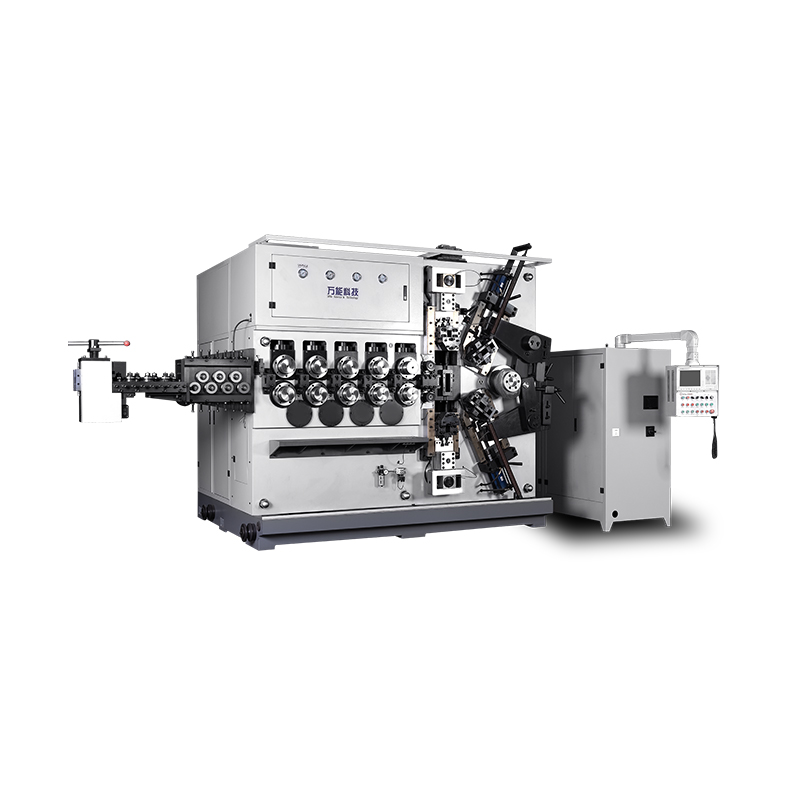
TK-5200 TK-5200 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljer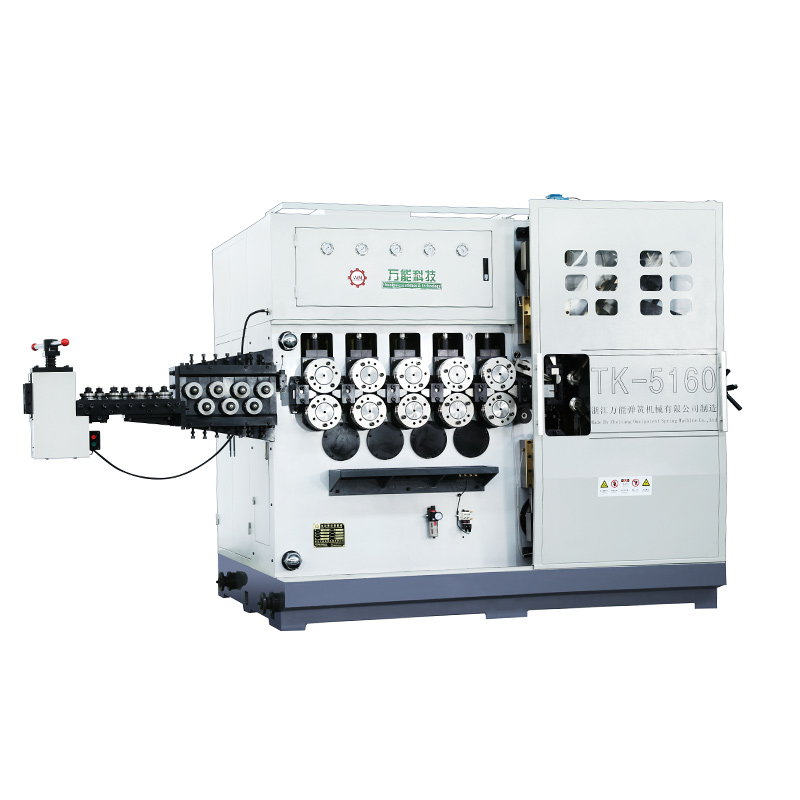
TK-5160 TK-5160 5-AKSET CNC-FJÆDER-KOILINGSMASKINE ...
Se detaljer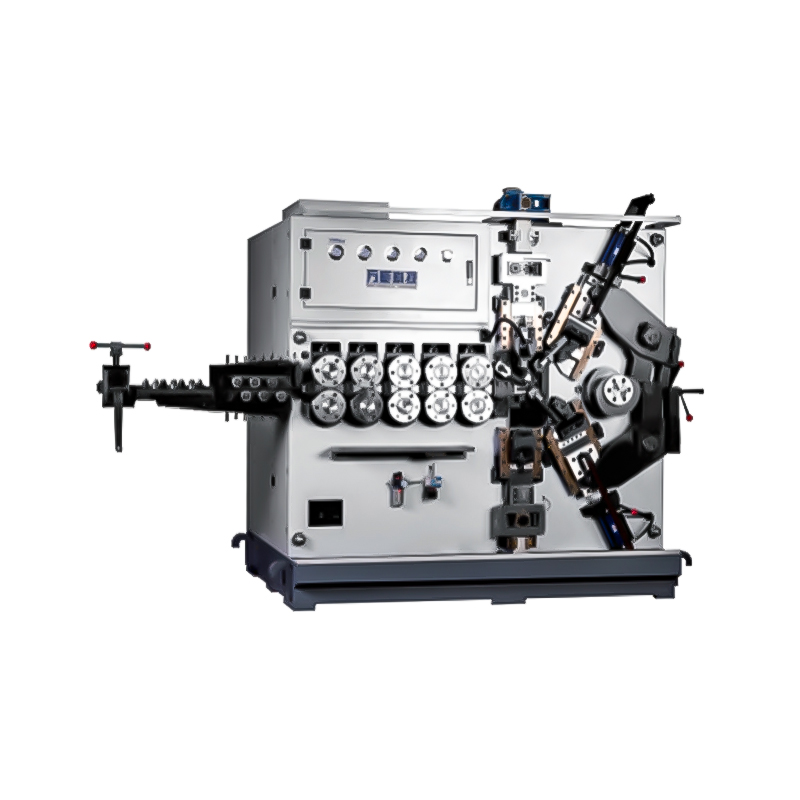
TK-5120 TK-5120 5-AKSET CNC-FJÆDER-SPOLEMASKINE ...
Se detaljerMobil QR-kode